
干铣削加工十五年,我交过的学费都能买台小车床了。今天把这些坑写出来,给后来人提个醒。别以为会按启动键就完事,真正的功夫全在细节里。
参数设定:转速、进给、背吃刀量,一个都不能瞎调
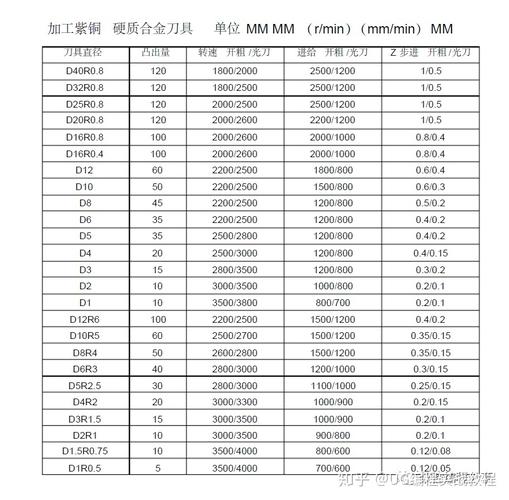
我刚学铣床那会儿,图省事,直接套用师傅给的参数。结果干铝件时,转速给低了,表面粗糙得要命;干钢件时,转速给高了,刀具烧成黑头。后来才明白,这三者必须匹配。你问怎么匹配?查手册?对,但手册是死的人是活的。比如加工不锈钢,我一般用逆铣,线速度控制在60-80米/分,每齿进给0.05毫米左右,背吃刀量粗加工2毫米以上,精加工留给0.2毫米。冷却是必须跟上的,不然刀具寿命急剧下降。
说实话,参数这东西,每个机床的刚性不一样,同样的刀具和工件,在这台机床上顺滑,换台机床就可能震刀。所以✅最靠谱的方法是试切,从小参数试起,听声音、看排屑、摸表面,十几分钟就能摸出大概。你非要让我推荐什么万能公式,我只会说:没有万能公式,只有不断试错。
对了,提到试切,别舍不得那几分钟,有时候省事反而误大事。我见过一个老师傅,凭经验直接干,结果撞机了,主轴都歪了,心疼死。
刀具与刀柄:刚性不足,神仙难救
很多人只关注刀片材质,却忽略了刀柄。举个例子,同样的刀片,装在BT30和BT50刀柄上,加工效果截然不同。BT50刚性足,能上大切削用量;BT30就得悠着点。还有刀柄锥度的配合,如果刀柄与主轴锥孔贴合不好,加工时就会抖动,表面质量直线下降。所以要把刀柄擦拭干净,不能有毛刺。
刀具伸出长度也是个关键。我见过有人为了图方便,把刀具伸出超过原本的1.5倍,结果一加工就震,还以为是主轴问题。其实把刀具缩短,震动立刻消失。所以💡记住口诀:只要刚性允许,尽量短伸出。另外,精加工时最好用带刃倾角的刀片,可以减小切削力,让表面更光。

这里插一句,现在很多厂用热缩刀柄,确实能增加刚性,但价格也贵。要是预算有限,液压刀柄也不错,不过你得会维护。
问:铣削加工时,刀具声音尖锐刺耳,是怎么回事?
答:多半是切削速度过高或刀具磨损严重。先把转速降下来,如果还叫,就换刀片。另外,检查一下是不是切深太浅,有时候“蹭”加工比正常切削更伤刀。
装夹与冷却:细微之处见真章
工件装夹不牢,再好的刀具也白搭。常见的装夹方式有虎钳、压板、磁盘、真空吸盘等。选择哪种要看工件形状和加工部位。我印象最深的是一次加工薄壁件,用虎钳直接夹,结果变形了。后来改用真空吸盘,再配合软爪,刚性一下子就上来了,变形量小多了。所以装夹不仅仅是固定,还要考虑支撑和让位。
再说冷却液,很多人以为冷却就是降温,其实更重要的是排屑和润滑。尤其是加工深孔或深腔时,如果铁屑排不出去,会二次切削,磨损刀具甚至划伤工件。我推荐用内冷刀柄,让冷却液直接喷到切削区,既降温又能把屑冲出来。如果机床没有内冷,那就用高压风冷加外冷,效果也凑合。

另外,冷却液的浓度一定要定期测。太稀了,防锈不行;太浓了,容易发臭。我们厂每周抽查一次,浓度控制在5%-8%之间。别嫌麻烦,机床生锈了更麻烦。
问:我加工的工件表面总有一块块模糊的痕迹,但刀具没问题,是什么原因?
答:这可能是切削液喷射不到位,导致局部过热,或者切屑黏附在刀具上再压到工件上。调整冷却液喷嘴角度,对准切削区,同时检查切削液浓度,另外可以试试换用极压型切削液。
振动与表面质量:与振刀纹的持久战
铣削振动是干精加工的噩梦。产生振动的原因很多,比如刀具悬伸太长、铣刀齿数不均、工件刚性不足、切削参数不合理,甚至机床主轴磨损。❗排查思路就一条:由外到内、由软到硬。先减小切深和进给,如果没改善,就缩短刀具伸出长度,再不行就换一种螺旋角更大的铣刀,或者从顺铣改成逆铣(反之亦然)。有时候,调整每齿进给量,让切削厚度小于刀尖圆弧半径,也能消除振动。
我常用的土办法是手摸或听声音,机床振动时声音发闷,工件表面有鱼鳞纹。这时候就赶紧停车,逐一排查。别硬着头皮干,否则刀具会崩刃,得不偿失。
问:精铣后表面粗糙度要求Ra0.8,但实际只能到Ra1.6,怎么办?
答:先看刀片有没有磨损,再查主轴跳动。如果都没事,就调整切削参数,降低每齿进给量,提高转速,同时采用修光刃刀片。另外,精加工余量要均匀,最好留0.3毫米左右,不要忽多忽少。
数字化与自动化:老手艺也躲不过新浪潮
现在都在讲智能制造,我们车间也引进了在线检测和自适应加工系统。说实话,一开始我是拒绝的,总觉得机器会抢我的饭碗。但用下来发现,它确实能帮我们提升一致性。比如,通过测头自动测量工件尺寸,然后反馈到加工程序,自动调整刀具补偿,这样即使刀具磨损了,也能保证尺寸稳定性。另外,监控系统可以实时显示主轴负载,防止过载。
但话说回来,新设备也得靠人来设定工艺。参数、刀具、装夹这些核心知识,还得靠老师傅的经验去喂给系统。所以别怕学,学多了总有用。我现在也在啃五轴编程,虽然头疼,但感觉又回到了学徒时代。
写到这儿,突然想起一句老话:“铣工怕铣薄,车工怕车细”。意思是薄壁件和细长轴最难加工。其实这也是铣削加工的真实写照。好了,今天就聊这么多,下次有空再说说薄壁件的加工技巧吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工那些坑:一个老铣工的非典型心得 https://www.dachanpin.com/a/tg/67249.html


