干了十五年焊接,你要是问我最头疼什么——变形,绝对是它。好好的工件焊完成了拱桥,校形校到怀疑人生。老板拍桌子,质检摇头,哎。
其实这事儿根源就在热输入。热输入大,变形大,道理简单得像废话。可实操起来,多少人还是一根筋烧大电流,觉得熔深大就是好?早该改改了。
上周带徒弟搞个不锈钢箱体,这愣头青直接怼上300A,我还没来得及吼——得,箱体侧板直接鼓了个包。他说书上写的不锈钢导热差,电流要小,可他觉得慢。慢?报废了更快!
热输入是个什么玩意儿
说白了,就是焊接时单位长度焊缝上输入的能量。公式都知道:Q = (I × U × 60) / v,单位千焦/厘米。I电流,U电压,v焊速。
但这个数字游戏不是算着玩的。你电弧往那儿一蹲,母材接收的热量不是均匀的。熔池前方急剧升温,后方冷却收缩,这膨胀-收缩的拉锯战,就是变形和残余应力的元凶。
有次做船用结构件,Q345E厚板。工艺要求热输入控制在15-20 kJ/cm范围。我其实还嫌保守,偷偷超了点——结果焊后角变形超标两个毫米。两个毫米!ISO 13920的F级精度直接飞了。后来统计,车间里这类返修60%都是不顾热输入上限造成的。教训哪。
不过话说回来,热输入也不是越低越好。特别是对氢致延迟裂纹敏感的钢种,热输入太低,冷却速度太快,易淬硬,反而出裂纹。这就是个权衡。💡
控制热输入,三板斧够不够
第一板斧:选对焊接参数。很多人只调电流,忘了电压和焊速的配合。告诉你个窍门:脉冲焊!脉冲MAG/MIG能大幅降低平均热输入,还能改善熔滴过渡。我们去年改了几台不锈钢管线焊接,用脉冲代替传统短弧,变形量降了40%,飞溅几乎没了。老板终于露出了笑容,不容易。
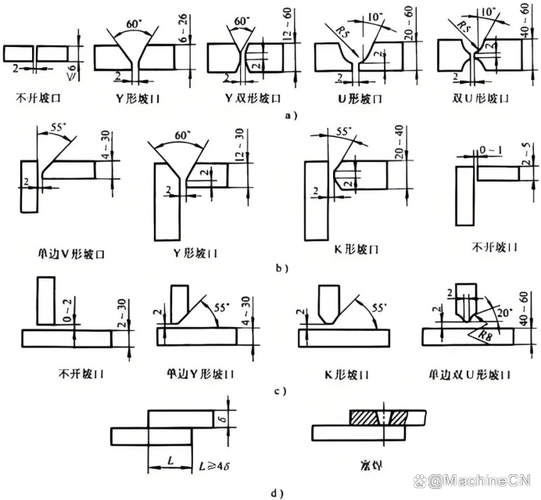
第二板斧:接头设计和装配精度。坡口角度、钝边大小直接影响填充量。填充少,热量少,变形自然小。但别为了省料把坡口开太小,否则未熔合等着你。还有装配间隙,大了就要多堆焊,热输入蹭蹭涨。说到这儿想起个事故,一个新手把间隙调到4mm(规范是1-2mm),焊工硬着头皮焊,最后角变形15mm,整批报废。❗
第三板斧:焊接顺序和方向。这是艺术活。长焊缝别一口气从头焊到尾,得分段退焊、跳焊。厚板多层多道焊,合理安排每道的顺序,用后一道的热量来纠正前一道的变形——有点像用火烧钢板校平的道理。我管这叫“以毒攻毒”。不过需要经验,搞不好弄巧成拙。
有一次处理一个大型底座,对称结构,我们设计了中心对称的花焊顺序,两个焊工同时施焊。搞完一量,平面度0.5mm/m,完美。甲方的监理都竖起大拇指,那种成就感,爽!✅
变形已经来了,怎么抢救
校形是迫不得已。机械加压、火焰加热矫正,甚至重焊。火焰矫正其实也是利用局部加热引起的塑性变形,原理就是热输入造成的收缩力——只不过这次是故意的。不过,反复加热对母材性能有损,千万别迷信“多烧几次就好了”。
我比较推荐的是预防,像设计时加反变形量,焊接工装强制拘束。但我们厂有些老产品工装不到位,全靠焊工手感,哎,说多了都是泪。
问:不锈钢薄板焊接,变形特别严重,怎么办?
答:薄板散热慢,更要严控热输入。试试冷金属过渡工艺(CMT),电弧热量极低,送丝抽丝配合,短路时电流几乎为零。不锈钢薄板搭接焊,变形能减少七八成。再不行,加铜散热垫板,把热量导走。还有,先点固,再用小段的跳序焊,别一个劲烧。实在没条件,焊完立即用湿布冷却焊道两侧(注意别让焊缝急冷,有些材料会裂),也可以减少变形。最要紧——电流能小则小,薄板别追求大熔深,熔合良好就行。
问:中厚板多层多道焊,层间温度对变形有什么影响?
答:层间温度高,意味着整体结构温度梯度小,热应力低?不对,其实恰恰因为整体温度高,后续焊道冷却时收缩量更大,导致总体变形反而可能增加。而且层温高,热影响区晶粒粗大,韧性下降。所以规范上都要求层间温度控制,比如一般碳钢不超过250°C,低合金钢甚至要求150°C以下。用测温笔或红外测温仪经常检查,别凭感觉“手摸不烫就行”——手摸150°C的钢板?要烫出泡的!控制层温就是控制累积热输入,别怕间歇等冷影响效率,总比后续校形省时间。
新工艺在热输入控制上的突破

这几年兴起的激光-电弧复合焊,热输入大幅降低,变形小得让人惊叹。去年我们去参观一个汽车零部件厂,用这个焊接铝合金车架,热变形几乎肉眼不可见。另外,搅拌摩擦焊在铝合金上应用,那是固相连接,根本不熔化,热输入更低。可惜不是所有结构都适合。
但高科技归高科技,咱们大多数一线还是靠常规电弧焊。把常规焊练精,把热输入这个牛鼻子牵牢,变形问题起码能控住大半。别老想着走捷径,焊接就是个老实活。
写到这儿,我又想起那个鼓包的箱体,徒弟今天还在车间打磨… 哎,年轻人,总会犯些我当年犯过的错。不过,撞了南墙才知道回头嘛。😅 希望这些碎碎念能帮你少走弯路。真话。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺:热输入控制与变形预防,那些年踩过的坑 https://www.dachanpin.com/a/tg/67634.html