等离子切割实战指南:别只知道激光,这玩意儿更野

等离子切割,这四个字在制造业里绝对算一把双刃剑。用得好,钢板如豆腐;用不好,烟尘滚滚烧喷嘴,那叫一个狼狈。我之前在一个钣金车间蹲点,师傅叼着烟,把数控等离子开得跟切西瓜似的,切口光滑得让我怀疑人生——这不是魔法是什么?但说实话,多数人还是没整明白它的底层逻辑。所以这篇不扯虚的,直接聊最关键的几点。你准备好了?走!

等离子弧怎么就把金属给切了?

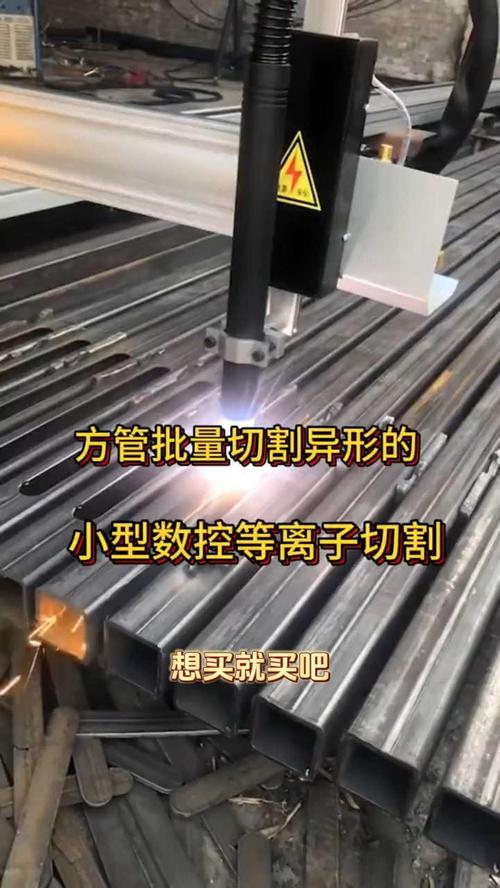
先别急着看设备。你得知道那根“火柱”不是普通电弧。它是被压缩的高速等离子体,温度轻松飙到两万度。对,你没看错,两万,太阳表面也才六千。关键在喷嘴:细孔高速气流把电弧硬生生勒成束,能量密度暴增。然后嗤啦一声,金属熔化,气流再一吹,熔渣飞掉。整个过程粗暴又高效,看一次就上瘾。
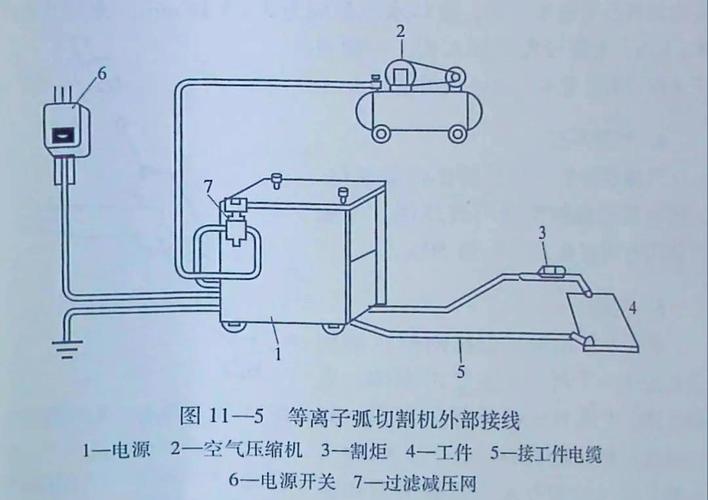
等离子弧切割原理示意图
等离子弧切割原理示意图
不过这里有个大坑:很多人以为电流越大越好。错!切割薄板时电流过大,弧柱发散,切口反而歪歪扭扭。得根据板厚精确匹配,还得考虑气体。说到气体……呵,学问深了去了。

气体选错,亏到你哭爹喊娘

这是最容易被忽略的成本杀手。空气等离子便宜,没错,但切不锈钢?表面氧化严重,后处理麻烦得要死。用氮气好一些,切口更光洁。真正的狠货是混合气——氩氢、氮氢,专切有色金属,那叫一个漂亮。但气瓶贵啊,小厂根本扛不住。所以呢,这就像买车,光看裸车价不行,得算全生命周期成本。❗ 我见过最离谱的:有个老板买了台进口精细等离子,结果一直用压缩空气,喷嘴三天两头换,还骂设备不行。我……(叹气)。一定要看材料、看厚度、看精度要求。还有个冷知识:切割速度过快,会产生“滞后线”,你会看到断面有很多S形条纹,那就是在催你降速啦。

数控等离子:自动化才是灵魂

手把着割枪?那是修配用的。正经生产谁还这么干。现在稍微像样的设备都带弧压调高——自动保持喷嘴与板面距离,防止撞枪。还有防碰撞功能,要不程序跑飞时,割枪直接废掉,几千块就没了。💡
数控等离子切割机在钢板上切割复杂零件
数控等离子切割机在钢板上切割复杂零件
最近很多厂都上了坡口切割,等离子割出焊接坡口,省掉打磨工序,我只能说,真香!但前提是编程得跟上。复杂的展开图能把你整崩溃,亲身体验过。对了,选数控系统也很关键,有些品牌的系统的确好用,有些嘛……基本就是摆设。

常见问题,不绕弯子

常见问题,不绕弯子
常见问题,不绕弯子
问:等离子切割比激光切割差在哪? 答:说实话,精度肯定不如激光,比如薄板切孔,等离子的最小孔径要比激光大不少。但优势也是明显的——能切厚度大,不锈钢能嘎嘎切到150mm,激光就只能干瞪眼。还有成本,等离子的设备和耗材相对低廉。所以别一棒子打死,看你的活儿需要啥。 问:等离子切割粉尘大怎么办? 答:水床切割!就是把板材放在水面上进行切割,烟尘大幅减少。或者加一套高效的除尘系统。现在环保查得严,这点钱根本省不了。另一个小技巧:切割速度保持在合适的区间,太快慢都会增加烟尘,经验值靠积累。 问:喷嘴总是烧坏,哪儿的问题? 答:多半是气压不足或压缩空气里有水油。加个冷干机和过滤器,立竿见影,信我。还有就是起弧方式,高频起弧对喷嘴损伤大,现在流行非接触式引弧,比如用先导弧,寿命长很多。 问:等离子能切铝材吗? 答:当然能,而且效果不错,不过得用专门的气体(比如氩氢),不然切口容易发黑。还要注意反射率,铝表面容易反射弧光,所以护具一定要戴好。安全无小事。

2025年了,等离子切割还能玩出什么花?

2025年了,等离子切割还能玩出什么花?
别以为这技术老了。精细等离子现在能做到几乎无挂渣,断面质量和激光有一拼。更狠的是智能化——比如自动调节参数,你扫个二维码就调好电流、气压。还有机器人集成,三维切割复杂型材,造船、钢构都在用。我甚至看到过水下等离子切割,噪声和粉尘控制得妈都不认识。所以啊,工具没落伍,落伍的是思维。 最后唠叨一句:别光盯着价格。工艺理解、参数优化、日常维护,这些东西才是省钱的大头。有空多去车间转转,比看十本手册强。真的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割实战指南:别只知道激光,这玩意儿更野 https://www.dachanpin.com/a/tg/68923.html

赞 (0)
激光切割:老电工的二十条血泪经验,看完省下几十万
上一篇 2026-09-07 09:53:53
电火花加工(EDM)实战揭秘:老师傅不会告诉你的那些坑与神操作
下一篇 2026-09-07 09:55:31

相关推荐

  • 计算机集成制造(CIM):被误解三十年的制造业数字化根基

    我上个月在东莞跑了三家中小五金加工厂,巧了,家家都在聊数字化改造,可一半老板说出来的话,全是被SaaS厂商忽悠懵了的样子。张嘴就是数字孪生,闭嘴就是工业元宇宙,问起最基础的数据打通,没人能说清到底该怎么做。很多人提计算机集成制造(CIM),第一反应就是:这不是九十年代的老概念吗?拿出来说干嘛? 别被旧认知框住:今天的计算机集成制造(CIM)早就不是当年的大型…

    投稿 2026-08-21
  • 供应链管理:为什么你的工厂总在缺料?——一个老工业人的不吐不快

    上周去一家中型机械厂,老板老周直接把茶杯往桌上一顿。‘你说怪不怪?去年缺芯片,今年缺轴承,连特么螺丝钉都开始缺了!’ 我看着他桌上那本翻烂了的《精益生产》,突然觉得,这世道有点讽刺。 说实话,干了二十年工业咨询,这两年看到的混乱比过去二十年都多。供应链管理?很多企业根本还没有‘链’的自觉,只不过是在上下游之间做搬运工。 但搬运工也有春天。💡 关键看你怎么搬。…

    2026-06-03
  • 锻造工艺实战手记:那些教科书不会告诉你的痛点

    干了快二十年锻造,最怕听到外行说“不就是打铁嘛”。真不是。铁匠铺的叮当声里藏着物理、化学、冶金学的混沌碰撞,现代锻造车间更是充满了变量与玄学。今天不聊术语,我就把这些年吃过的亏、踩过的坑,还有那种半夜惊醒一身冷汗的经历,摊开来跟你说说。 我入行第一天,师傅递给我一把游标卡尺,指着刚锻出来的半轴说:“量量,看看死了没有。”——“死了”是行话,意思就是尺寸彻底凉…

    投稿 2026-07-27
  • 企业资源计划(ERP)实施手记:从焦头烂额到真香的180天

    去年我们工厂上ERP,那场面,简直了。 先是选型会开了二十多场,各个厂商的销售把胸脯拍得山响;然后实施顾问进场,一群穿衬衫的年轻人对着我们老师傅指指点点,说流程不规范。老师傅脸都绿了。 180天。整整半年。作为项目协调人,我全程跟下来,感觉老了好几岁。但话说回来——现在系统跑顺了,库存准确率从78%蹦到96%,订单交付率翻了一番。嗯,真香。 不过今天不打算写…

    投稿 2026-07-21
  • 工业工程(IE)在智造时代的生存指南:要么死磕数据,要么被淘汰

    做IE这行快二十年了,身边的人来来走走。有次跟一个老伙计喝酒,他端着杯子,眼睛红红地说:“现在工厂里的年轻人,连秒表都不会用了……你说咱们这套东西,是不是过时了?” 我当时没接话。 可事后一想,这问题本身就有毛病——不是IE过时,而是我们习惯了路径依赖。这就好比手里有把锤子,看什么都是钉子。现代工业工程(IE),早就不是动作分解加马表那回事了。 当“精益”遇…

    2026-07-01

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息