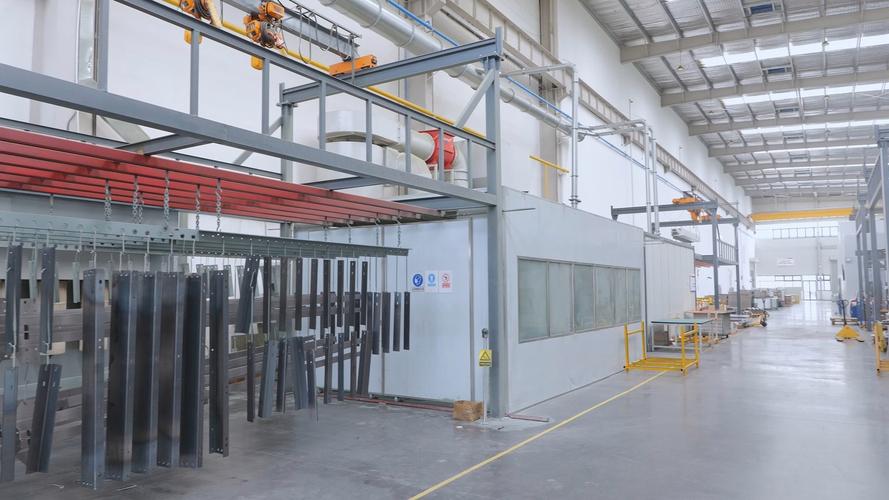
上次去佛山给一家汽配厂做生产改造,车间墙角堆着半吨刚换下来的旧喷塑工件,锈得坑坑洼洼。负责生产的厂长蹲那抽烟,骂以前的供应商坑人,说不到两年漆膜掉得像掉头皮屑。
很多人现在找我做表面处理方案,开口第一句就是,要不要上粉末涂层?
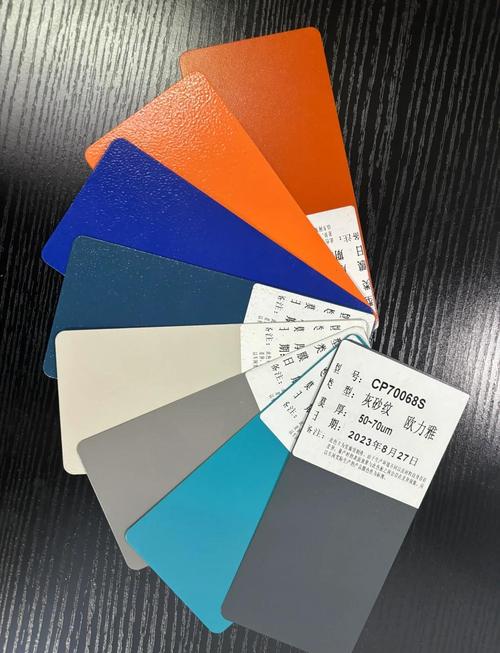
,现在环保查得越来越严,很多南方城市的小喷漆房,动不动就被要求停厂整改。粉末涂层几乎没有有机挥发物,剩余的粉末还能回收二次利用,利用率能做到98%以上,不管是环保成本还是材料成本,都压得很低。
问:所有工件都能做粉末涂层吗?
答:当然不是。最核心的限制是工件的耐温性——因为固化需要160-200℃的烘烤,如果是普通塑料、低密度木材,扛不住这个温度,自然做不了。现在行业里已经推出了低温固化粉末,能把固化温度降到120℃左右,部分耐高温工程塑料已经能用了,但成本还是比常规款高30%以上,普通批量工业件犯不上,除非有特殊要求。
最早粉末涂层只用在一些五金小件上,现在大到工程机械结构件,小到新能源汽车电池壳,全换成它了。为什么?
第一,环保政策压的。双碳目标下,各地对工业VOC排放的配额卡得越来越死,同样喷1000公斤工件,传统喷漆的VOC排放量是粉末涂层的十几倍,很多厂去年因为配额不够,直接限产了三分之一,换粉末涂层一下子就解决了问题。
第二,防护性能真的能打。比如户外的路灯杆、光伏支架、港口机械,天天风吹日晒雨淋盐雾腐蚀,好的纯聚酯粉末涂层能扛10年以上不褪色不粉化,传统油漆三五年就得翻修。我上个月去看青岛港的集装箱吊具,用了八年的粉末涂层,擦干净还跟新的差不多,防护性能比同期做的氟碳漆还好一截。绝了。
问:粉末涂层会不会比传统喷漆贵很多,中小厂换不起?
答:短期看,前期一套完整的自动粉末喷涂线设备投入确实比普通喷漆房高,小吨位的也要几十万。但摊到每一件工件上,长期算下来成本反而更低。一来粉末能回收,利用率98%,喷漆利用率才40%-50%,剩下的都成了漆雾废料处理了,还要花钱找资质单位拉走。二来寿命长,翻修频率低,
很多小厂为了抢单,用回收二次料做粉末,成本能降一半,报价比市场价低三分之一,看起来很香,做出来的涂层半年就褪色掉块,你找谁说理去?好的粉末都是原生树脂,纯度高,分散均匀,出来的涂层光泽度附着力都差好几个等级。说实话,我见过太多客户贪便宜,省了一块钱一公斤,最后几十万的工件全部报废,亏到姥姥家。
💡
很多人觉得,不就是喷个粉吗,粉末好就行。大错特错。前处理才是粉末涂层的灵魂。工件表面的锈、油污、氧化皮不处理干净,哪怕你用顶级粉末,附着力照样差,用不了一年就整片整片掉。现在行业标准的前处理是喷砂除锈加磷化钝化,有些厂图省事儿,只拿钢丝刷打磨一下就喷,能不掉吗?
✅
不同类型的粉末,固化温度和时间都有严格要求,有些厂为了多出货,要么温度不够时间不够,出来的涂层硬度不够,一碰就刮花;要么温度太高烤过了,直接烤黄变色,外观废了,防腐蚀性能也下降一大截。正规厂都会给每批粉末做试温,定好参数再批量做,小厂才不管那套。
不过话说回来,这两年粉末涂层的技术进步真的很快,原来解决不了的薄涂、高光、复杂结构工件,现在都有对应方案了。去年我接触过一家做新能源汽车电池托盘的厂,全部改用粉末涂层替代原来的电泳加喷漆工艺,不仅盐雾防护等级达标,还省了近两成的表面处理成本,顺利过了主机厂的环保审核,订单直接涨了三成。
干工业快二十年,我最大的体会就是,选工艺不能只看眼前那点投入,得算总账。粉末涂层能火这么多年,还越来越受工厂欢迎,不是吹出来的,是真的能解决问题。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:粉末涂层:为什么它成了2024工业防护圈的香饽饽 https://www.dachanpin.com/a/tg/69379.html