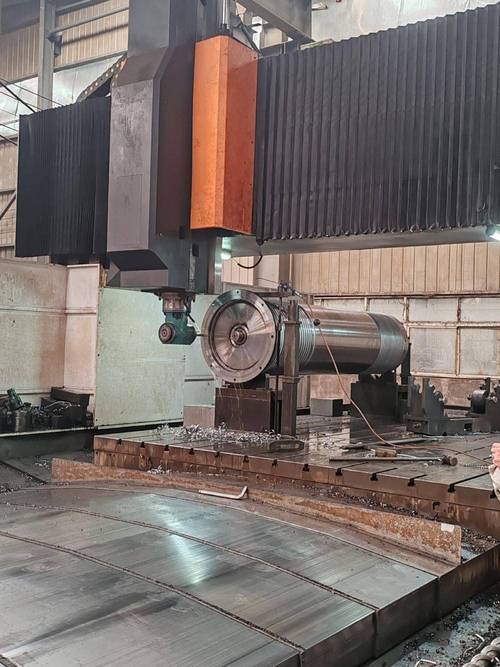
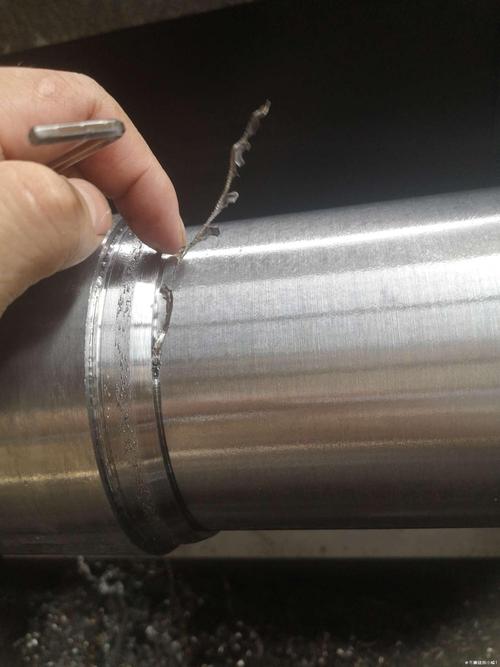
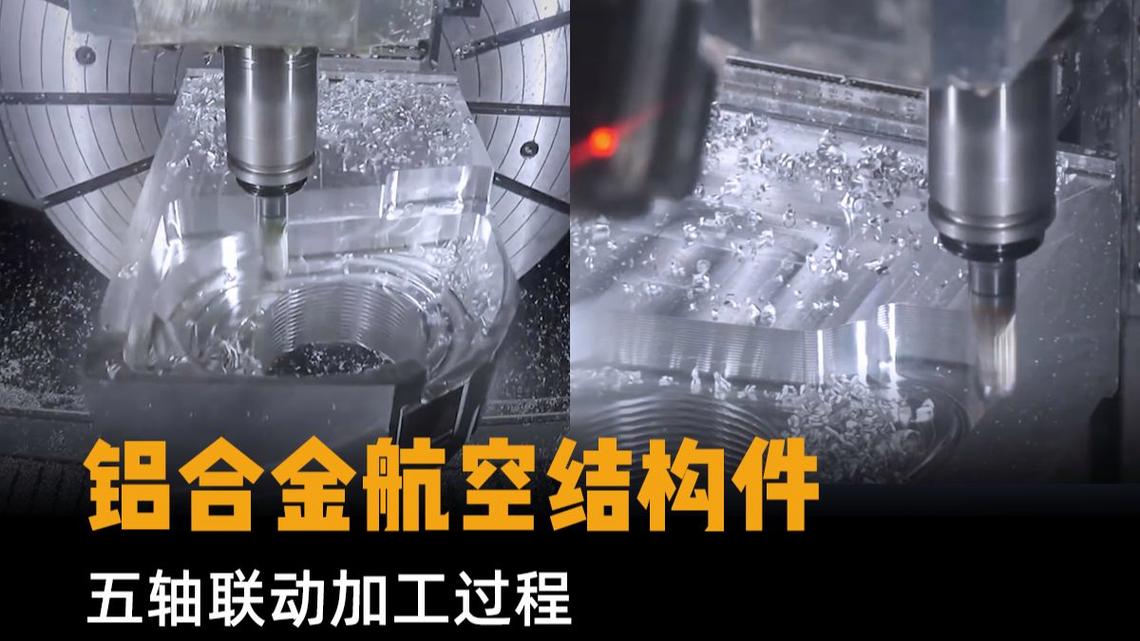
上个月在长三角跑了七家中小型机加工厂,见了不下十个干了十几年的老师傅,聊得最多的不是什么高端五轴,都是机械加工(切削)里那些不起眼却能亏掉一个月利润的坑。
很多新人甚至干了五六年的师傅,都觉得只要刀装上去能转就行,差个几毫米不影响。真的影响大了去了。
问:我用的进口机床进口刀,为什么铣平面就是有刀纹颤振?
答:你去量一下刀具悬伸长度。就拿直径10mm的立铣刀来说,要求悬伸不超过3倍径,很多工人图省事伸出来5倍径,就多出来这20毫米,切削时候的径向跳动直接翻三倍,能没有颤振吗?还有工装,装夹的时候有没有把工作台和工装底面的铁屑清干净?就粘一个0.02mm的铁屑在底面,整个工件就斜了,精度能对才怪。
说实话,这毛病真的太普遍了。很多工厂干完活清工作台都是扫个表面,工装底面从来不擦,这习惯不改,精度永远上不去。
,那些看不见的隐形成本,才是吃掉利润的大头。
比如说报废工件,上次东莞那个厂,一批四十件的45钢轴,因为一把刀到寿命了没换,崩刀之后干废了十八件,原材料加之前的加工费,小两万没了。够买一整箱好刀了,划算吗?
问:干机械加工(切削)降本,最该先动哪一块?
答:别先砍刀具单价,别先压工人工资。先去捋你的换刀调机时间。我见过一个做汽配的厂,原来换一把刀要调十五分钟,后来把常用刀具都做成了预调对刀的标准刀套,换刀直接换,不用重新对刀,时间缩到两分钟以内。一天下来多干了三十多件活,这赚的钱,比你每把刀省五块钱多太多了。
不过话说回来,也不是说不能省,切削液这种,很多厂乱用,大机床上浇铝合金还用切削油,不仅贵,还难处理,换微量润滑试试,现在很多小厂改了之后,一个月省大几千的废液处理费,真香。
别觉得老方法能干一辈子,现在很多新东西,成本不高,效果真的好。
我上个月见一家浙江的小加工厂,给刀柄装了个几千块的颤振传感器,手机就能看切削过程中的振动数据,不对就及时调参数,刀具寿命直接延长了20%,报废率降了一半还多。不到三个月就收回成本了,这不比换个新机床划算?
还有现在的
,原来大家都觉得必须大量浇切削液才能降温,现在加工铝合金、普通淬硬钢,用微量喷油,不仅不会烧刀,表面粗糙度还能提高一级,省了切削液和后期处理的钱,太划算。
给大家整理几个现成的可落地的要点:
✅ 批量加工一定要定强制换刀时间,不要等刀坏了再换,算好平均寿命,到点就换,看似费刀,其实省了大把报废成本
❗ 装夹工件必须清干净结合面的铁屑和油污,别嫌麻烦,五分钟的活,能省你几个小时返工
💡 新机床前一百小时别满负荷干,降30%的负荷磨合,精度能多保持两三年
干这行这么多年,最大的感受就是,机械加工(切削)从来不是什么遥不可及的高科技,拼的就是你对细节的执念。你多注意一毫米,多花五分钟清铁屑,多算一遍隐形成本,钱就留在你口袋里了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削):老师傅私藏的干切削实战避坑指南 https://www.dachanpin.com/a/tg/69380.html