为什么你家的激光切割合格率上不去?
很多人第一反应是设备不行,要换更高功率的新机器。其实错了,九成的合格率问题,根本和设备功率没关系,都是细节没做到位。 问:为什么我切3mm冷轧钢板总是底部挂渣,换了三批聚焦镜片都没用? 答:大概率真不是镜片的锅,是你焦点位置调错了。很多新手甚至干了三五年的师傅,都习惯把焦点放在材料正中心,切薄板的时候这个位置完全不对。切6mm以下的冷轧钢板,焦点要放在材料上表面往下1/3厚度的位置,这样下表面的熔渣能被辅助气彻底吹走,基本不会挂渣。要是切12mm以上的厚板,再把焦点调到中心偏下的位置,这个细节调对,挂渣问题能解决八成。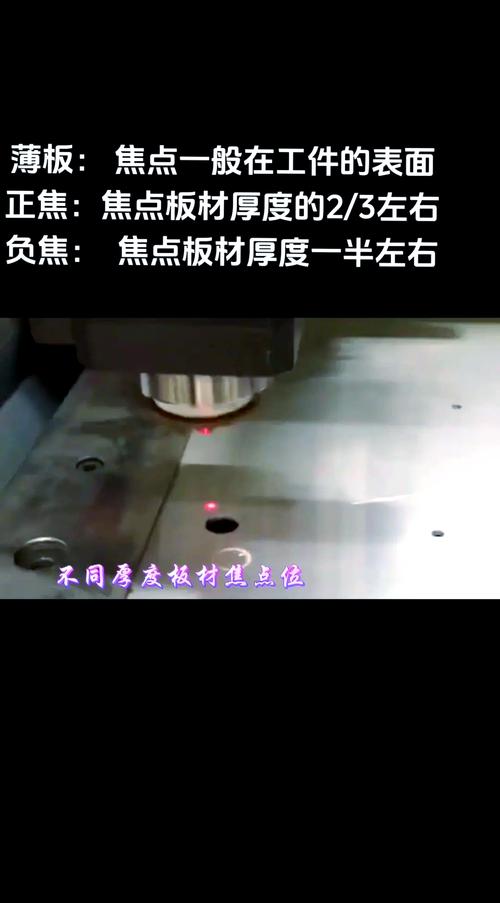
2024年激光切割的最新进阶实操技巧
现在新上的基本都是万瓦级设备,很多师傅还是用几年前低功率设备的参数跑,完全浪费了新设备的性能。 💡 第一个技巧:高压氮气辅助切割不锈钢。以前大家切10mm不锈钢习惯用低压氮气,切完表面发乌,还要再抛光打磨一道。现在万瓦激光支持15bar以上的高压氮气,切出来的不锈钢断面光滑发亮,没有氧化层,直接就能拿去焊接或者做表面处理,省了一整道工序,工时成本直接降了三分之一。 💡 第二个技巧:薄板飞切工艺。现在很多订单都是1-3mm的薄板小零件,用飞切工艺,把切割速度提30%不说,热变形还更小,尺寸精度能稳定控制在0.1mm以内,做出来的零件不用再校平,客户拿到直接用。 说实话,我见过不少新设备进厂,师傅懒,不肯学新参数,还是按老经验来,好好的万瓦激光当成5千瓦用,一年少赚几十万都不知道。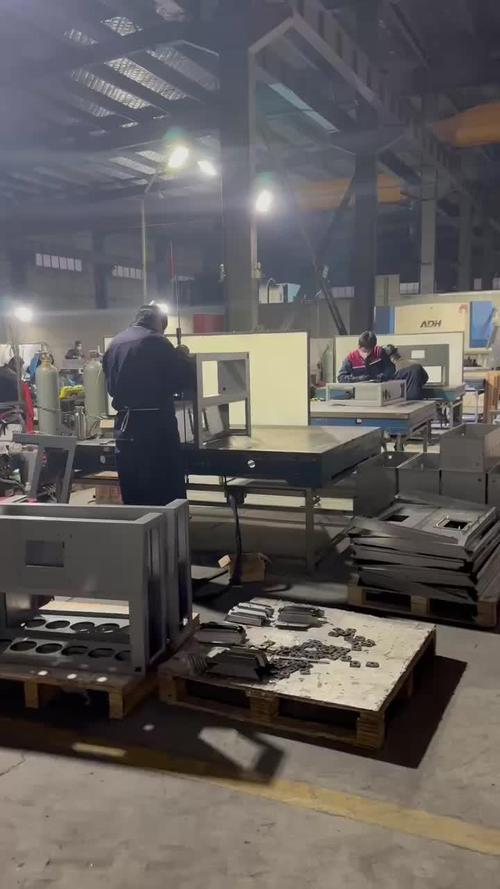
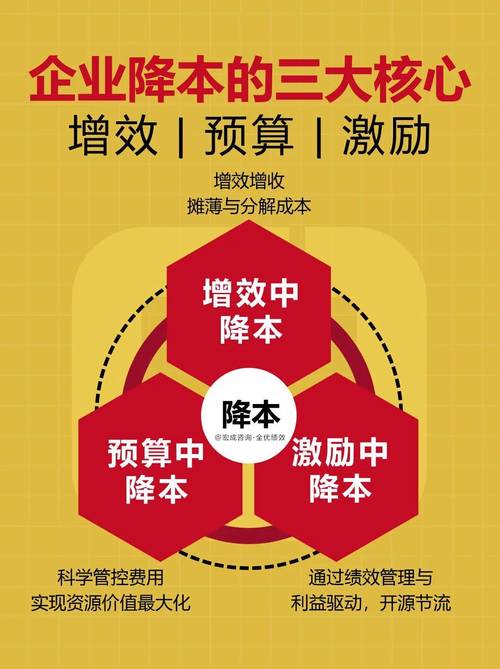
没人在意的降本细节,一年能省出十万块
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割:钣金加工的进阶实操避坑指南 https://www.dachanpin.com/a/tg/69385.html