铣削加工最容易被忽略的“隐形损耗”是什么?
别总把成本账算在刀具采购价上。我之前碰到过一家做医疗植入物的厂,为了省点耗材钱,把原来用的进口硬质合金铣刀换成了便宜20%的国产同规格刀具,一开始跑出来的尺寸、表面粗糙度全合格,大家还夸采购会算账。 结果连续干了40件TC4钛合金毛坯之后,刀具磨损带悄悄变宽,零件的表面粗糙度从要求的Ra1.6直接跳到Ra6.3,整整12件毛坯直接报废——算下来亏的材料费、返工费,够买20把原来的好刀。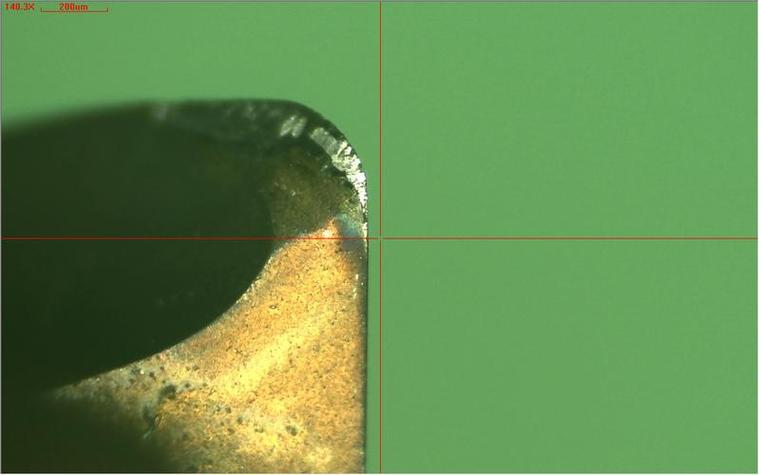
现在车间里真的不用靠“老师傅经验”调铣削参数了?
说实话,前两年我也觉得,那些老工艺员摸了十几年机床,凭主轴转动的声音、切屑的颜色就能判断参数合不合适,比啥软件都准。 直到去年去东莞看了一家做新能源汽车电机壳的厂,人家现在直接在铣削加工的刀架上装了振动传感器,实时采集刀具的振动频率,后台系统直接动态调整进给和转速——一开始我还觉得这是花架子,结果人家的加工良率从92%升到98.7%,单台机床的日产能直接涨了30%。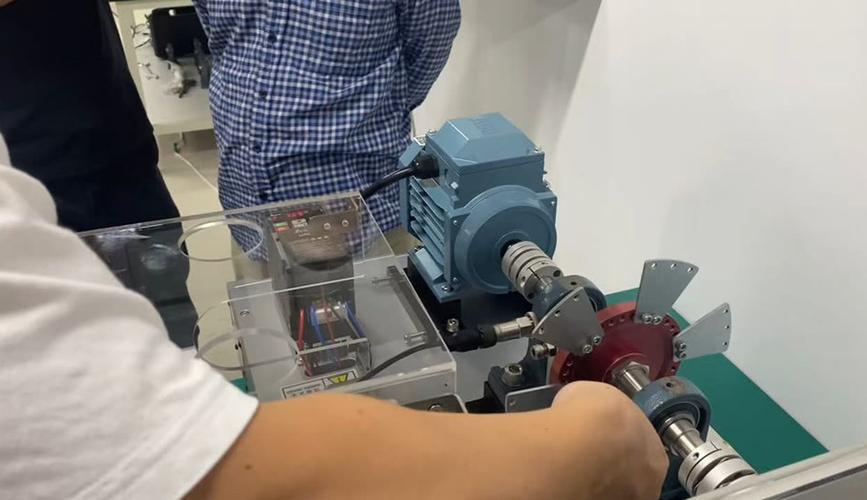
铣削加工里最反常识的一个操作
很多人觉得,铣削加工的时候,主轴转速越高,零件表面越光亮。 错!真的错。 上次碰到一个做铝合金散热器的厂,为了追求镜面一样的加工面,把主轴转速从8000转直接提到15000转,结果切削热散不出去,铝合金直接粘在铣刀刃口上,形成了厚厚的刀瘤,整个加工面全是划痕,粗糙度比原来还差。更亏的是,因为转速长期超过机床主轴的额定范围,主轴轴承3个月就坏了,换一次轴承花了快2万。 ❗ 正确的操作是什么?干铝合金的时候,别光盯着转速往上加,要配合足够大的冷却流量,最好用雾化冷却,把切削区的温度压在150℃以下,这样既不会粘刀,表面粗糙度还能稳定在Ra0.8以内。 现在2024年了,很多车间开始上五轴联动的铣削加工设备,用来干航空结构件、汽车模具这类复杂零件。比如之前的整体叶盘,原来要三四道工序、三四次装夹才能干完,现在一次装夹就能完成全部加工——但很多人刚上五轴的时候,总觉得程序越复杂、刀路越花哨越好。其实根本不是。我上周看的那个厂,干五轴加工的时候,特意把原来的复杂刀路简化了30%,虽然单件加工时间只少了5%,但是因为刀路更顺畅,没有频繁的换向冲击,刀具寿命直接涨了40%,算下来一年省的刀具钱有十几万。 说实话,干了这么多年制造,我最烦的就是那些把铣削加工说的玄乎其玄的人。啥“工业核心工艺”,说白了就是你得对每一个参数较真,对每一次刀具磨损上心,别总想着找捷径。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工的一线避坑指南:2024年车间实操的实在经验 https://www.dachanpin.com/a/tg/72077.html