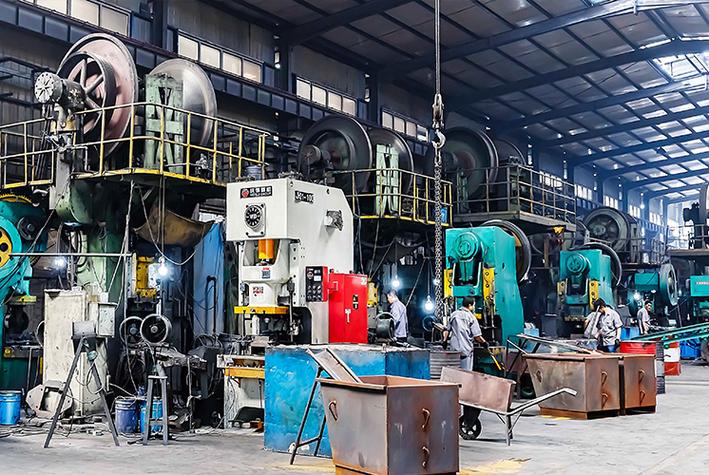
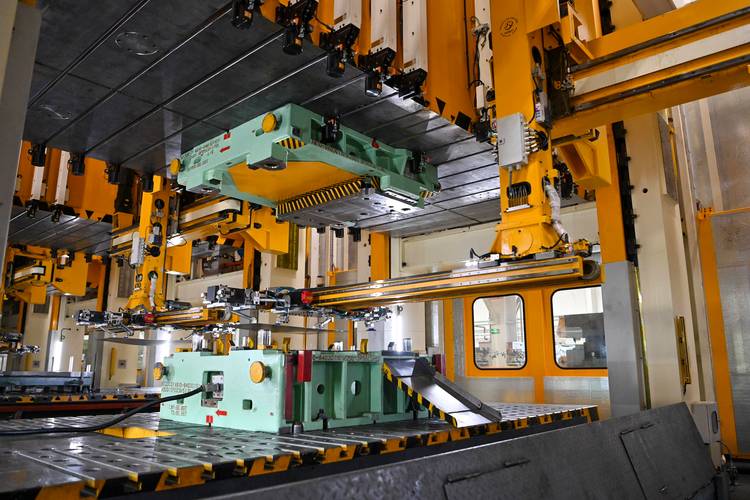
很多人逛机械厂,看到烧得通红的钢坯被万吨压机哐当砸下去,第一反应都是——这不就是打铁吗?
谁能想到,现在我们坐的大飞机,开的新能源汽车,发输电用的汽轮机,核心承力零件全靠锻造工艺撑着。
半分水分都掺不得。
传统打铁靠老匠人眼观手摸,凭经验把控火候力道,做个农具、小零件还行,放到几十吨的工业核心件上,根本玩不转。
现代锻造工艺,从开料到成品,每一步都卡着精准参数。钢坯加热到多少度,升温速度多快,压下去多少毫米,保压多久,降温速度控制在多少,全是算出来的。
💡 核心逻辑从来没变过:靠塑性变形改变金属内部组织,把缺陷压碎压实,让晶粒顺着受力方向排布,拿到最优的力学性能。但控制精度差了十万八千里。
问:现在金属3D打印都能打印复杂结构零件了,为什么还要用锻造工艺?
答:这个问题我跑现场的时候,被采购和刚入行的工程师问过不下十次。3D打印的优势是复杂结构成型快,小批量试产灵活,但说到力学稳定、抗疲劳性能,给锻造提鞋都不够。举个最实在的例子,新能源汽车的电池包壳体,有人试过用压铸,也有人试过3D打印,最后高端车型还是用铝锻件,就是因为碰撞的时候,锻件不容易断,能保住电池不爆炸。飞机起落架的主轴,就更不用说了,3D打印出来跑几千次起降可能就裂了,锻出来的能用几十万次,差着数量级呢。
说实话,真到了要扛大荷载、拼寿命的地方,没人敢不用锻造。
百吨级的汽轮机转子,核电设备的压力容器封头,根本做不出这么大的模具,就用自由锻,靠上下砧块慢慢压变形,一点点打出形状。国内现在能做200吨级自由锻件的厂,掰着手指头数,这就是实打实的硬实力。
✅
汽车的曲轴、连杆,飞机的接头,全靠模锻。提前做好模具,把钢坯放进去一次成型,效率高,尺寸一致性好,适合量产。现在很多模锻线已经全自动化了,从送料到出成品,根本不用人上手。
✅
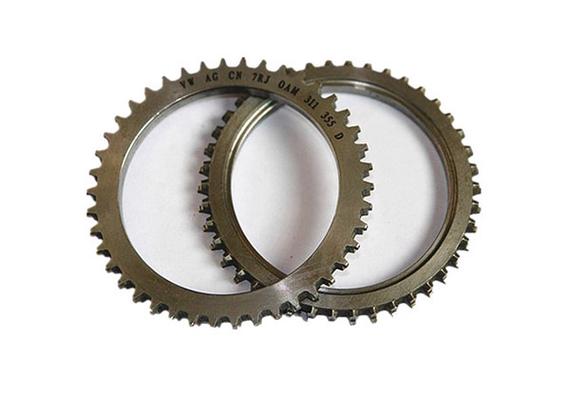
锻出来的零件不用再切削加工,或者只需要磨一点点,直接就能装配。既省材料,又不破坏金属的晶粒流向,强度还高。现在汽车的变速箱齿圈,很多都换成精锻件了,比切削加工出来的成本低两成,寿命高三成,谁用谁说好。
问:冷锻和热锻比,哪个性能更好?怎么选?
答:真没有好坏之分,完全看你的需求。热锻是把金属加热到再结晶温度以上变形,抗力小,能做形状复杂的大件,缺点是表面会有氧化,精度稍差。冷锻是室温下成型,精度高,表面光滑,还能靠加工硬化提高强度,就是变形抗力大,对设备模具要求高,适合小尺寸的批量零件——你现在口袋里的螺丝、螺母,基本都是冷锻做的。还有温锻,卡在冷热之间,取了两家的长处,现在很多新能源汽车的结构件都用这个工艺。不过话说回来,不少刚入行的设计师上来就要选最高端的冷精锻,其实真没必要,符合性能要求,成本最低的,就是最好的,对吧?
别以为锻造是老工艺就没新东西,现在的玩法早就更新了。
第一个是数字化模拟锻造,开模之前先在数字孪生模型里模拟个上百次,哪里会缺料,哪里会开裂,提前改参数,不用反复试模,能省几十万的开模费,还能把周期缩短一半。很多大厂现在每一件锻件的温度、压力、保压时间全存在云端,出问题直接溯源,合格率能提到99%以上。
第二个是等温锻造,针对钛合金、高温合金这些难加工的航空材料,全程保持模具和坯料温度一致,变形均匀,不容易开裂,能做出复杂形状的高性能零件,现在国产大飞机的很多钛合金构件就是这么做的。❗ 以前这种工艺我们只能靠进口,现在国内好几家厂都能做了,这事真的提气。
还有锻焊复合结构,几百吨的超大转子,没有那么大的整体压机怎么办?分成几段锻好,再用特种焊接技术焊成整体,性能和整体锻件几乎没差,解决了超大件的制造难题,现在国内的百万千瓦汽轮机转子就是这么做的。
你走在路上,每十辆车里就有八辆的核心零件是锻出来的,抬头看见的飞机,脚下的风电塔筒,全是锻造工艺托着底。高端制造拼到最后,拼的就是这些基础工艺的功底。没有靠谱的锻造工艺,再花哨的设计也都是空中楼阁。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺:为什么高端制造核心零件永远离不开它 https://www.dachanpin.com/a/tg/69755.html