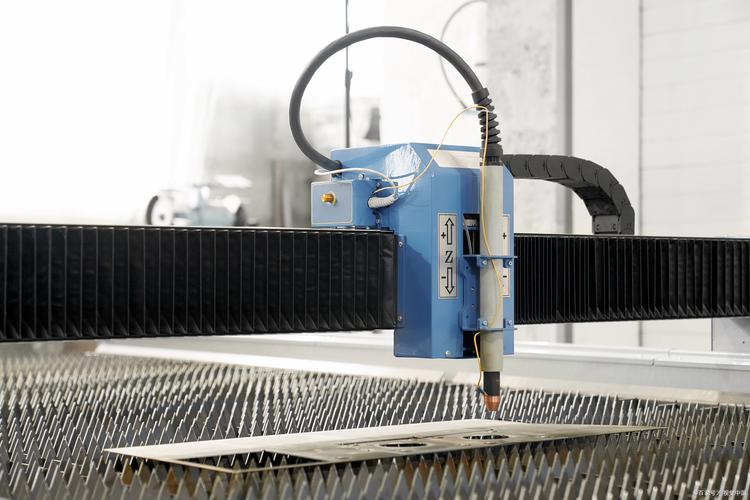
干了快二十年钣金加工,我见过太多厂子买了大几百万的光纤激光切割机,干出来的活还不如人家小场子老师傅调的顺眼。坑踩多了,才知道好多人对激光切割的认知,从根上就错了。
很多老板买设备,开口第一句就是“你家最大功率多大?切20mm碳钢要多少瓦?”,从头到尾没人问一句光斑模式是什么。真的太离谱了。功率决定你能切多厚,光斑才决定你切的好不好。
2024年新出的工业激光器,基本都标配
问:我厂里的老机器都是固定光斑,能不能调参数弥补?
答:当然能。大部分服役不到五年的老款光纤机,都可以通过调整焦点位置和吹气压力抵消固定光斑的劣势。切厚碳钢的时候把焦点下移三分之一板厚,吹气压力比默认值高0.2-0.3MPa,挂渣至少能少一半。就是稍微多费点气,总比整批返工强,对吧?
问:那切不锈钢薄板的时候,光斑要怎么选?
答:薄板追求的是切面光滑不变形,当然越小越好。现在新款的万瓦级激光切割设备,光斑能调到0.1mm以下,切1mm不锈钢,切面光洁度能直接达到Ra1.6,连去毛刺工序都能省,给下游装配省不知道多少事。
说实话,这个误区我刚干的时候也踩过。那时候以为,切割吹气就是吹走熔渣,压力越大排的越干净,切的越快。直到有一次切3mm铝板,把氧气压力开到1.2MPa,结果切出来的面全是氧化坑,整批十张铝板直接报废,亏了小十万,心疼了我半个月。
激光切割的气体选择,每一种材料都有讲究,不是一概而论的:
✅ 普通碳钢:用氧气就够,低压慢切,切面光滑还不容易生锈
✅ 不锈钢:必须用高纯氮气,高压吹渣,切面无氧化,不用二次打磨
✅ 铝板、铜板:别贪便宜用压缩空气,一定要用氮气,不然切面容易产生微裂纹,受力直接断
💡说个最近两年业内悄悄火起来的新玩法,很多人还不知道。切8mm以上的厚不锈钢,不用全程用纯氮气,可以用95%氮气加5%氧气的混合气体,成本比纯氮气低20%以上,切割速度还能提10%左右,只要不是要求特别高的食品医疗级工件,效果跟纯氮气切的没差。我去年去广东佛山参加钣金展试了大半年,确实香,能省不少成本。
见过太多厂子,机器24小时连轴转,保养就停留在“下班擦一擦聚焦镜片”,完事了。好多大问题,都是这么攒出来的。
比如保护镜片,别等裂了再换。每天开机抽一分钟看一眼,只要有雾点、有熔渣溅射痕迹,直接换。一块保护镜才几十块,打坏了聚焦镜就是几万块,哪个划算?不用我算吧。
再比如飞行光路的导轨防尘罩,很多人从来不管。激光切割产生的熔渣碎末硬度特别高,钻进防尘罩蹭导轨,用不了一年导轨就磨出沟,切割精度直接偏出半毫米,出来的孔都是椭圆的。换一套导轨少说小十万,够买大半年的易损件了。
还有,切割完一定要及时清理抽风系统的滤筒。我见过一个厂子,抽风机堵了半年没换滤筒,车间里全是切割粉尘,激光器的输出功率半年降了15%,切原来6mm的碳钢都切不透,还以为激光器坏了,白花了几万块找厂家维修,最后换了个滤筒就好了,闹了好大一个笑话。
不过话说回来,现在的激光切割设备确实比十年前进步太多了,自动对焦、自动排版、自动找正,新手上来按个按钮就能开工,但核心的参数逻辑、避坑经验,还是得靠老师傅口传心授。机器是死的,人是活的,摸透了激光切割的脾气,几百万的设备才能给你赚回真金白银。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割:钣金加工实操的常见误区与最新优化方案 https://www.dachanpin.com/a/tg/69769.html