机械加工(切削):干了二十年老师傅才肯说的粗精加工避坑指南

我上周在东莞一家做汽配的加工厂待了三天,亲眼见一个干了十五年的师傅,因为把粗精切削的余量留错,废了六根45钢的半轴,赔了小两千。 这种错,很多人觉得是低级失误。其实真不是。现在赶单赶得凶,机器二十四小时转,人连轴转,走错一步太正常。但偏偏机械加工(切削)里,粗精加工余量这一步错了,怎么救都救不回来。

为什么现在九成加工厂都在粗精加工上踩坑?

早些年工厂单少,慢工出细活,余量留错的概率低。现在不一样,大小厂都抢单,为了赶工期,要么压缩粗加工时间,一刀砍到接近尺寸,留个零点几就想直接精加工,结果要么刀具扛不住崩了,要么尺寸车过了,直接废。要么就是怕出错,留足足一个毫米的余量给精加工,半天磨不完,刀具废得快,产能直接降了三分之一,单多的时候交不出货,丢客户。
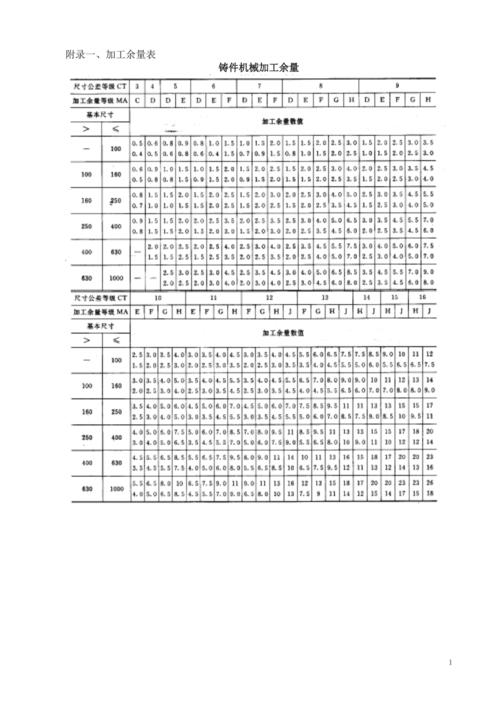
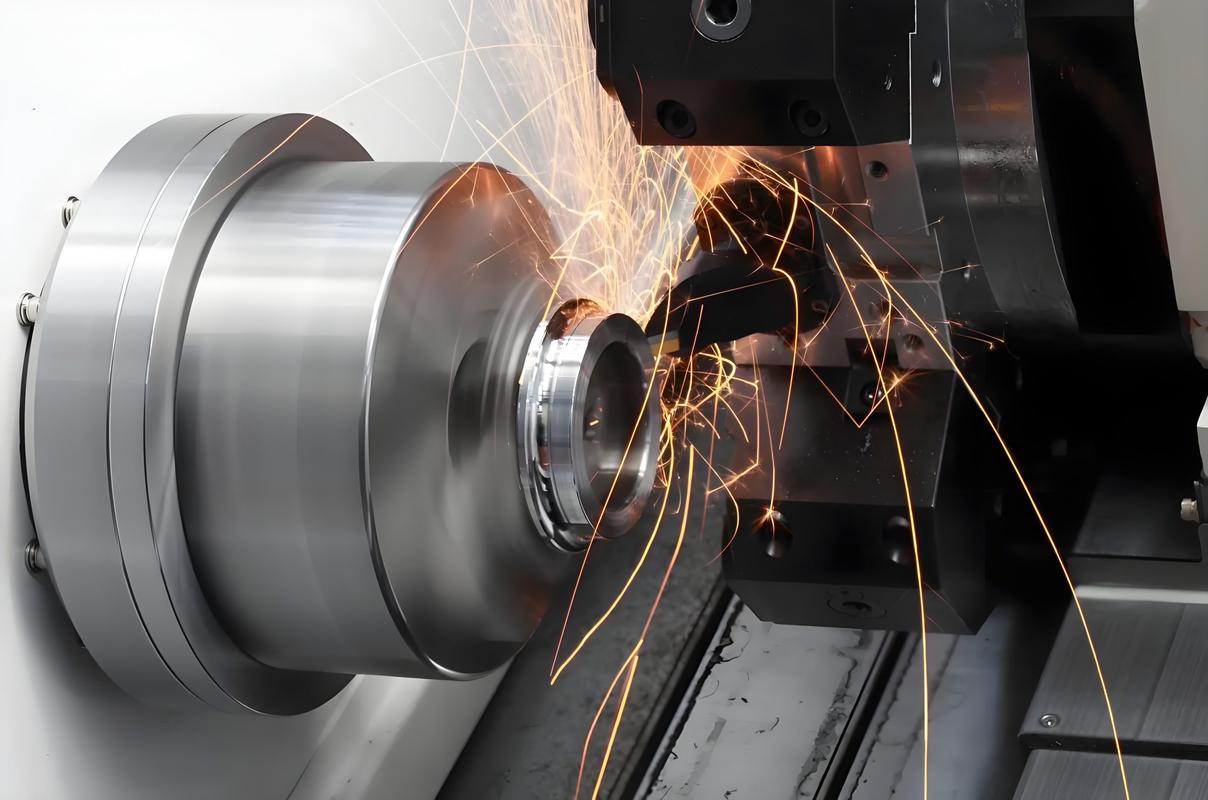
机械加工切削粗精加工余量对比工件图
机械加工切削粗精加工余量对比工件图
问:现在新出的高速切削机床,能不能省掉粗加工直接干成型? 答:别碰这个歪路。我见过至少三家厂试过,除非你加工的是软铝、亚克力这种软得离谱的料,干钢件、钛合金这种硬料,刀具损耗是正常粗精分干的三倍还多。就算机床扛得住,你算过刀片钱吗?一把进口陶瓷刀片大几百,废个三四把,这单的利润直接亏没了。说实话,现在很多销售吹高速切削万能,本质就是卖设备的噱头,听听就好。

不同材质的切削余量怎么留才最划算?

干了这么多年,我总结出来的经验,没有万能的余量数值,全看你加工的是什么料。 ✅ 普通未淬火碳钢:粗加工后留0.3-0.5mm,这个是黄金区间,既不会让精加工太累,也不会因为应力变形废件。 ✅ 淬火后硬度HRC45以上的钢材:留0.5-0.8mm,淬火后应力释放会变形,留少了变形之后直接磨不到尺寸,哭都没地方哭。 ✅ 铝、镁这类轻质软金属:留0.2-0.3mm足够,铝粘性大,留多了精加工容易粘刀,出来的工件粗糙度根本达不到要求,抛光都救不回来。 💡 特殊情况:只要是壁厚小于5mm的薄壁件,不管什么料,粗加工完一定要放24小时再做精加工,让应力先释放掉。我刚入行的时候踩过这个坑,连夜赶了十个薄壁外壳,第二天全弯了,亏了小一万,肉疼到现在。 问:现在流行的高速干切削,对余量要求和传统切削有区别吗? 答:差别还挺大。高速干切削本身就是靠高转速、小进给吃刀,所以粗加工之后留的余量要比传统切削再小10%-20%,而且一定要均匀,差个0.1mm都不行。我上个月见一家做无人机结构件的厂,用的德国进口五轴高速机,就是因为粗加工留的余量差了0.12mm,高速转起来直接崩刃,废了一整块整体钛合金框,十几万打了水漂,太可惜。
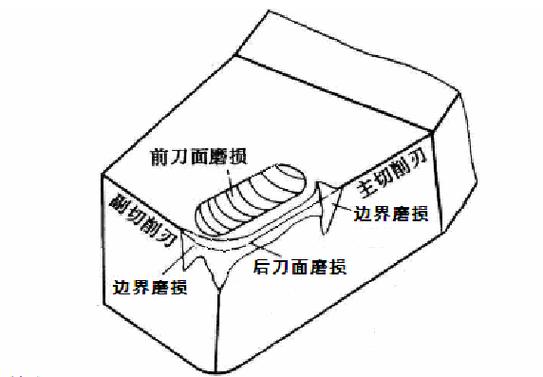
机械加工切削不同材质刀具磨损对比图
机械加工切削不同材质刀具磨损对比图

2024年机械加工(切削)的实用优化思路

2024年机械加工(切削)的实用优化思路
不要觉得工艺就是老一套,这么多年其实有很多实打实的进步,不是那种花里胡哨的概念,是真能省钱提效率的。 第一个就是自适应切削系统。别听名字高大上,其实就是给机床加个程序,让它能实时根据切削力调整进给速度。原来开粗,遇到材质里的硬点,进给不变直接崩刀,现在自适应碰到硬点自动降速,材质松的地方自动提速,整体开粗效率能提20%以上,刀具寿命还能涨15%,改一套系统也就几万块,大点的厂两三个月就能回本,太香了。 第二个就是换好点的涂层刀片。现在很多厂还在用最便宜的氮化钛涂层刀片,干硬料干不了几个就磨废了。现在最新的AlTiSiN涂层,干硬度HRC50以上的硬料,耐用度是老涂层的两倍还多,价格只贵了不到三成,算下来其实更划算,真心推荐试试。 不过话说回来,不是越贵的东西就越好。比如现在推得很多的微量润滑MQL,适合干批量小件切削,省切削液还环保,符合现在的双碳要求,但要是你干的是几吨重的大型工件,还是传统的浇注冷却靠谱,别瞎换,换了反而出问题。 干机械这行,说白了就是抠细节。差0.1mm,就是废件和良品的区别。你在切削这一步偷的懒,省的那点功夫,最后都会成倍找回来。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削):干了二十年老师傅才肯说的粗精加工避坑指南 https://www.dachanpin.com/a/tg/70145.html
赞 (0)
粉末涂层:被工业圈低估的表面防护优等生
上一篇 2026-09-27 12:48:44
铣削加工:高手才懂的降本增效实操细节
下一篇 2026-09-27 13:32:43

相关推荐

  • 屏幕那端的光:教育信息化点亮每个求学梦

    大山深处的教室里,十二岁的林晓雨第一次通过平板电脑看到了海底世界的实时画面。当五彩斑斓的热带鱼从屏幕里 “游” 出来时,她攥着笔的小手微微颤抖,眼里闪烁着从未有过的光亮。在此之前,她对 “海洋” 的认知,只停留在课本上黑白的插图和老师口中模糊的描述。而如今,一根细细的网线,一块发光的屏幕,竟将遥远的世界拉到了她的眼前 —— 这便是教育信息化最动人的模样,它像…

    2025-09-10
  • 中小制造企业上云:监督控制与数据采集(SCADA)避坑指南

    别上来就攒系统,先搞懂你要SCADA解决什么问题 很多中小厂老板找我聊数字化,开口就是我要上SCADA,别人都上了我不能落后腿。聊完痛点发现,大半人连自己要采什么数据、控什么流程都没搞清楚。说实话,百分之七十的中小厂,上监督控制与数据采集(SCADA)的核心需求根本不是全自动化无人生产。就是要解决三个常见的糟心事:换班的时候产能统计靠嘴说,天天扯皮。设备出故…

    投稿 2026-09-01
  • 工业OKR应用:别拿互联网那套直接套在工厂里

    去年去珠三角给一家中型汽配厂做数字化转型咨询,老板拉着我在茶水间吐了半小时槽。花了二十多万请了互联网出身的OKR咨询顾问,折腾三个月,车间主任连OKR和KPI的区别都讲不清楚,原本顺顺的生产排程,反而因为每周要做OKR进度对齐乱了套。 钱扔水里,响都没响一声。 为什么工业OKR应用,十有九个走歪? 互联网公司玩OKR,玩的是脑力劳动者的自驱,产品经理、程序员…

    投稿 2026-09-25
  • 别再让车间物流拖后腿:厂内智能物流落地的3个真坑与解法

    上周去苏州一家做新能源结构件的厂,刚进车间就被绊了个趔趄——脚边堆着半框刚冲压完的铝件,旁边的叉车司机正叼着烟找空位卸货。这场景太熟悉了。很多厂以为上了几台AGV就算搞了厂内智能物流,结果呢?钱砸了几百万,AGV在通道里堵成粥,仓管还要拿个小本本记哪个工位缺料,两头不讨好。 先搞清楚:厂内智能物流不是买几台机器人就完事 很多集成商跟你吹“全流程无人化车间”的…

    投稿 2026-10-20
  • 自动化流水线:那些说明书不会告诉你的残酷真相与野路子

    先讲个事儿。上周去一家汽配厂,老板拉着我,满脸愁容:“自动化流水线?投了800万,停线时间比老线还长!” 我当时就乐了——不是幸灾乐祸,是这事儿太典型。他们买了最好的机械臂、最牛的传送带,结果呢?传感器一失灵,整条线趴窝,维修工看着英文报警码干瞪眼。你说气人不气人。 说实话,自动化流水线这个词,这些年被供应商炒得有点歪了。好像一上机器人,工厂就立马迈入工业4…

    2026-06-29

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息