先搞清楚:厂内智能物流不是买几台机器人就完事
很多集成商跟你吹“全流程无人化车间”的时候,根本不会告诉你,硬件只是整个系统的1/3。剩下的2/3,是你现有车间的动线逻辑、物料编码规则、生产排程的联动、甚至一线操作工的使用习惯。 那家苏州的新能源厂,之前一口气买了12台潜伏式AGV,结果呢?车间的主通道宽度只有1.8米,AGV的最小转弯半径是1.2米,两辆车错车都要蹭着边走,高峰期直接堵在冲压车间和装配线的交叉口,每天早会光协调堵点就要花20分钟。更可笑的是,他们的物料编码还是5年前人工定的,同一种规格的铝型材,在仓库系统里叫“6063铝型材A”,在生产系统里叫“冲压线原料3号”,AGV根本识别不了,经常把错的料运到工位,操作工还要花时间挑拣。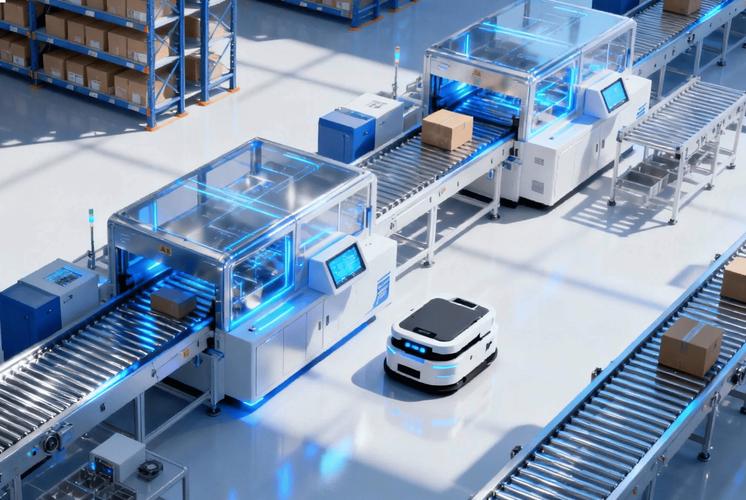
2024年真正跑通的厂内智能物流方案,根本不搞花架子
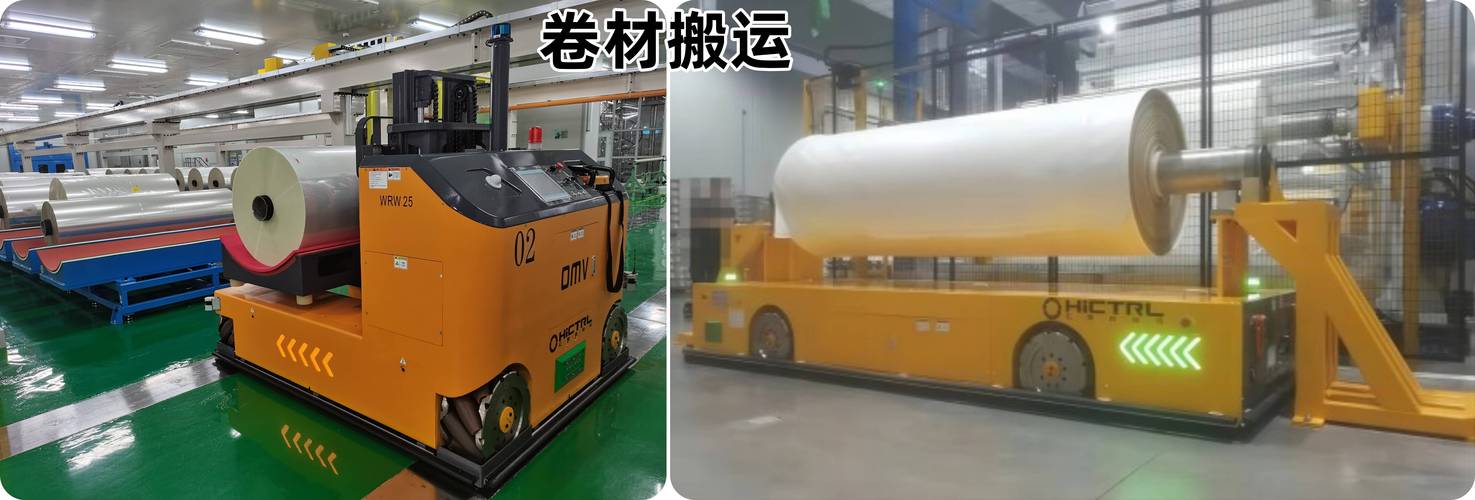
我跑了快50家制造车间,现在能稳定跑通的厂内智能物流项目,全都是踩过坑磨出来的,根本没有什么高大上的黑科技。核心就三个原则: ✅ 先断点补位,别全车间铺硬件 别一上来就想着把仓库到所有工位的路线全改成无人化。先拿个秒表,在车间里转三天,算清楚哪个环节的物流等待时间最长、人工成本最高——比如冲压车间到焊接车间的转运,之前靠叉车每趟要等15分钟,那先在这一段上3台重载AGV就行。那家苏州的新能源厂后来就是这么干的,把原来的12台AGV撤了6台,先跑冲压到焊接的固定路线,2个月就把这段的等待时间降了70%,算下来单这部分每年省的人工成本就有40多万。 ❗ 叫料逻辑一定要够简单 别给工位上的操作工搞什么复杂的系统界面,人家手上全是油,戴着手套,哪有空点三四个按钮输编码叫料?现在真正好用的设计,要么是工位边的物理一键叫料按钮,要么是跟现有MES的安灯系统打通——只要线边料架的余量低于设定值,系统自动给AGV发配送指令,连操作工都不用动手。之前见过最蠢的设计,给每个工位装个10寸触摸屏,还要输物料编码,结果操作工嫌麻烦,还是自己跑去找仓管要料,系统等于白装。 💡 一定要留10%的人工冗余 别追求100%的无人化。遇到临时插单、物料包装破损、AGV临时故障的情况,留1-2个熟手仓管,开个手动叉车在旁边备着。不然真出点问题,整个物流线停半小时,损失比你一年省的人工钱多太多。
算明白账再上马:厂内智能物流的投入回报根本不是按3年算的
很多老板一听厂内智能物流,第一反应就是“那得几百万吧?我们小厂搞不起”。真不是。现在的激光SLAM导航AGV,根本不用在车间地面贴磁条,改路线只要在系统里画个图就行,比之前的磁条AGV灵活太多,改一次路线的成本从之前的几千块降到几十块。 无锡一家做精密轴承的厂,之前靠3个仓管人工把热处理完的料运到磨床车间,光一年的人工成本就18万,还经常因为转运不及时导致磨床空等。后来他们上了2台潜伏式AGV,配个基础的轻量调度系统,总共花了22万,算上减少的设备空等带来的产能提升,14个月就回本了。 问:我们厂是中小型离散制造企业,预算只有几十万,能做厂内智能物流吗? 答:完全能,根本不用追求搞什么数字孪生、全流程无人的花架子。先把最堵的那个物流断点找出来——比如是不是仓库到装配线的转运慢?是不是线边仓的物料堆积太多?先花个十几万上简单的AGV,配个基础的调度系统,把断点打通,效果比你花几百万搞全车间改造好得多。别听那些集成商吹什么“全链路数字化”,你的厂一年利润才多少?先解决最痛的问题再说。 说真的,我见过太多厂被集成商忽悠,上来就报个几百万的方案,最后落地的时候一半功能用不上,钱全打了水漂。 上周又去了那家苏州的新能源厂,现在冲压到焊接的路线上,AGV安安静静跑着,通道边再也没有乱堆的料框。那个之前总吐槽物流慢的车间主任说,现在每天早会不用再花时间协调物流的事,省下来的时间都能多排半轮生产。 其实哪有什么高大上的厂内智能物流啊。 无非是把之前堵的地方通开,把错的地方改对,把能省的人工省下来。 别搞虚的。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再让车间物流拖后腿:厂内智能物流落地的3个真坑与解法 https://www.dachanpin.com/a/tg/71480.html