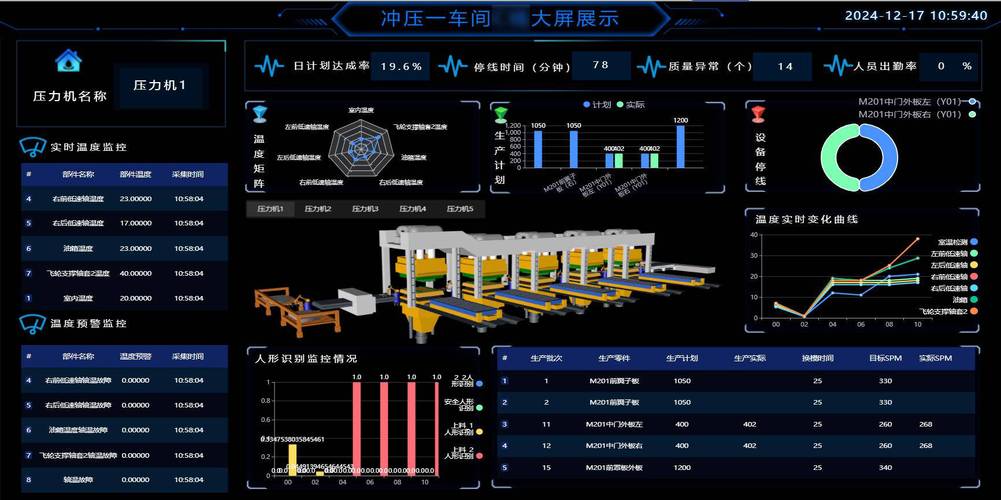
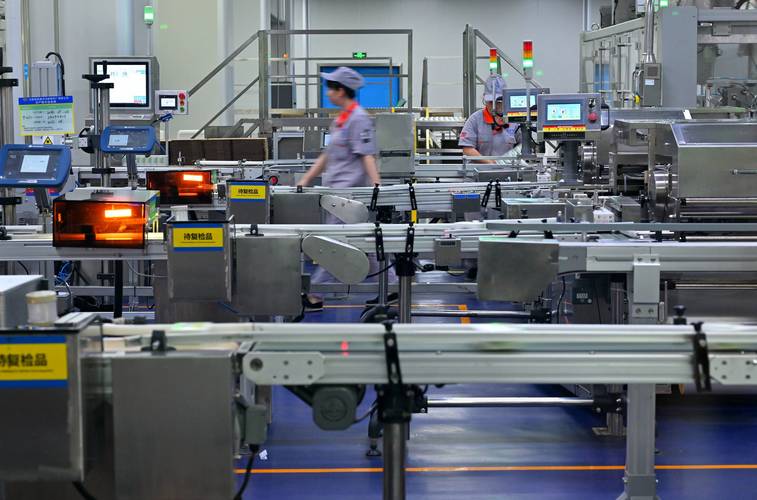
我去年跑江浙调研的时候,见过一家做汽车冲压件的工厂,老板蹲在仓库门口抽烟,脚边堆了小山似的返工件,光一季度就因为尺寸超差赔了主机厂八十多万。
传统质检那套,说穿了就是”死后验尸”。生产完挑不良,能挑出来不流去客户端,但是料废了、工费花了、交期拖了,损失已经落你头上了。
现在制造业的利润薄到什么程度?一片冲压件的利润才几块钱,出十片不良,你一百片好白做。预测性质量控制最核心的改变,就是把质量管控从”事后”挪到了”事前”,不等不良出来,就把隐患找出来干掉。
问:预测性质量控制是不是只有头部大厂玩得起,中小工厂想都别想?
答:说实话早三年我也这么觉得。那时候一套进口的监测系统加建模,动不动几十万上百万,小厂子一年纯利润都没这么多。现在不一样了,国产边缘计算节点成本掉了一半都多,还有很多工业互联网平台做了适配细分行业的现成SaaS模型,十几万就能搭好一条主力生产线的监测系统,甚至不少新机床出厂的时候就直接带了预测性质量控制模块,加钱不到一成就能开通。只要你单条线月产值过百万,三个多月就能回本,真不是大厂专属的玩具。
很多人听这个名字觉得玄乎,是不是什么高大上的黑科技?其实说穿了一点就透。就拿注塑生产举例子,以前你开新模,打几十件挨个测尺寸,发现模具有磨损了再拆下来修,这时候已经出了十几件不良了。预测性质量控制呢,
,大到熔胶温度、射胶压力,小到模具的微小振动、环境湿度,全部收集起来,和已经验证过的合格产品参数模型做比对,只要某一个参数偏离合理范围,立马声光报警,工人调个温度、换个顶针就能解决,根本不会有不良流下去。
我之前在东莞碰见过一个老板,花了快两百万上了一套进口系统,结果用了半个月就扔那落灰了。为啥?报警准确率不到六成,半小时误报三次,工人嫌烦直接把报警关了,钱全打了水漂。说白了就是他只知道堆硬件,不知道模型要贴合自己的工艺。人家模型是给做汽车保险杠的工厂训的,他做的是消费电子的微小连接器,公差比人家严十倍,参数阈值根本不对。后来找了本地的工业技术团队,拿自己三个月的生产数据重新训练调整模型,准确率直接干到94%,当月不良率就掉了七成,不到半年就把之前投的钱赚回来了。
问:预测性质量控制和大家常说的预测性维护不是一回事吗?为啥要单独搞?
答:这是最多人踩的坑,真得说清楚。预测性维护盯的是
,核心是看当前工艺参数会不会出不良品。设备好好的,换了一批材料熔点偏了一度,你的产品尺寸就不合格,这时候预测性维护不会报警,因为设备没坏,但预测性质量控制会直接提醒你调参数。二者能共用一部分采集的数据,但目标完全不一样,别混为一谈白花冤枉钱。
💡 别上来就全工厂铺开
先挑你不良率最高、返工损失最大的那条线试跑,跑通了拿出实实在在的降本数据,再申请预算慢慢扩。风险小,见效快,老板也愿意继续投。
❗ 别丢了老技工的经验
好多工厂上了系统就觉得万事大吉,把干了十几年的老技工调去干杂活,这纯纯是捡了芝麻丢西瓜。老技工摸一摸模具就知道快出问题了,闻一下胶味就知道温度不对,这些经验转化成参数特征喂给模型,准确率能涨至少十个点,比你瞎堆十堆传感器有用。
✅ 别忽略数据标准化
好多工厂的老设备接口不统一,采出来的数据乱七八糟,今天温度用华氏度明天用摄氏度,压力单位一会儿帕一会儿磅,模型拿到这种数据根本没办法训练,准确率能高才怪。开工之前先把所有数据格式捋顺,花个三五天功夫,能帮你省几个月的麻烦。
说实话,现在制造业抢订单拼的就是成本和质量,你能比别人少出五个点的不良,报价就能比别人低两个点,订单不就来了吗?话说回来,你那条生产线,现在还在靠人工挑不良吗?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:帮制造企业把质量问题掐在萌芽里 https://www.dachanpin.com/a/tg/70494.html