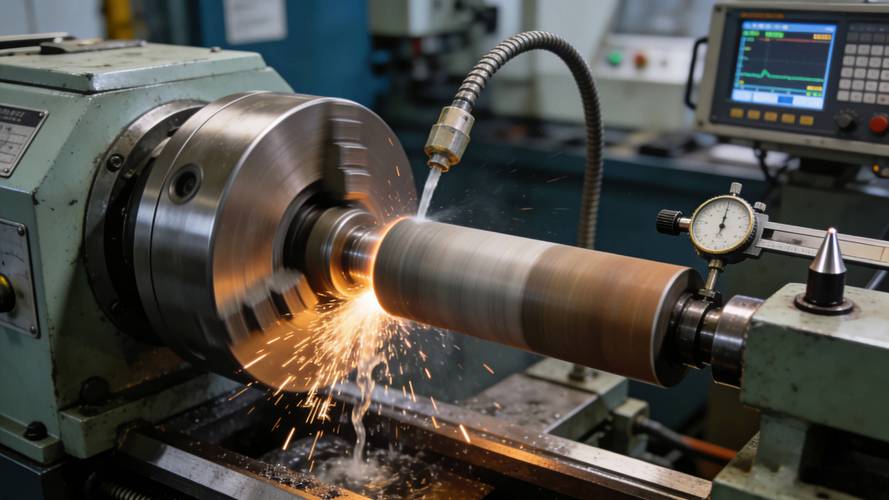
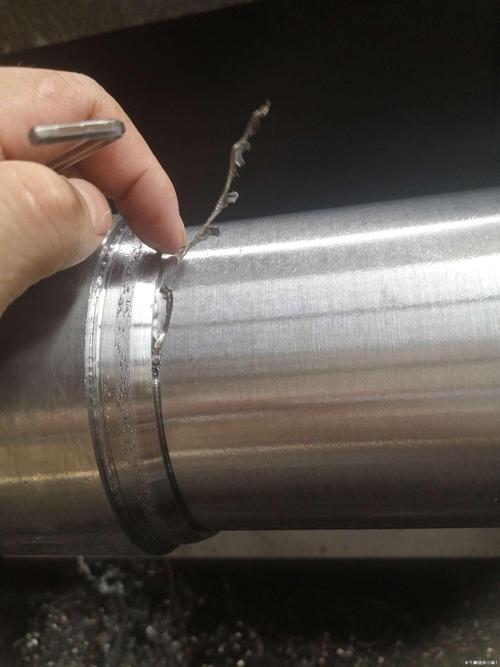
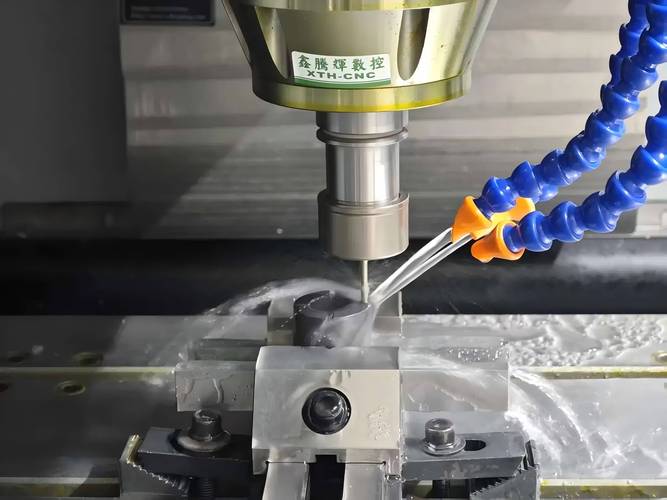
干机械这行,切削的坑,踩过的都懂。
很多人觉得切削就是把多余的料切掉,哪来那么多门道?真干起来,差一个参数,差一把刀,整批货就废了。我最近跑了十几家长三角的齿轮加工厂,最大的感受就是,干切工艺普及的速度,比我十年前预想的快太多了。
环保红线卡得越来越严,这是最直接的原因。
去年我帮江苏一家厂做工艺升级,老板给我看了账单,每年光是切削液采购、废液处理,就要掏18万。而他一年纯利润才不到一百万,相当于六分之一的利润扔去处理废水了,换谁不心疼?
干切没有切削液,从根源上就解决了废液的问题。当然,很多人会抬杠,说干切刀具贵,算下来不还是一样?
问:干切就真的能比湿切省成本?
答:我给你算实打实的账,刚才说的那家江苏厂,换干切工艺之后,每年刀具成本比之前多花7万,但是省了18万的切削液和废液处理钱,净省11万,这不就是纯利润吗?
实话实说,放在二十年前,干切确实不靠谱。那时候刀具涂层技术不行,干切个百八十件刀具就崩了,根本没法批量生产。现在不一样了,纳米涂层硬质合金刀具、氮化硅陶瓷刀具的成本已经降了很多,就算是中小厂也用得起。
除了成本,还有隐形好处。车间再也不会遍地油污,工人不用天天踩在油乎乎的地上干活,职业病的风险降了不说,车间5S检查一次过,这不比什么都强?
我见过太多厂,听别人说干切好,盲目上线,最后做出来的东西全不合格,反过来骂工艺不行。其实都是自己没摸透规律踩了坑。
❗ 第一个坑:随便拿普通刀具就上去干
很多老板为了省成本,不给刀具换专门的干切涂层,拿原来湿切用的刀具就干,不出一百件,刃口直接崩裂,加工出来的齿轮精度直接超差,整批报废。干切对刀具的耐高温性、耐磨性要求比湿切高好几个等级,这钱真不能省。
❗ 第二个坑:忽略散热和排屑
没有切削液带走热量和切屑,工件温度能轻松冲到400度以上,冷却之后变形量直接超公差。排屑不好,切屑缠在刀上,分分钟刮花工件表面,直接废了。
问:普通旧机床能不能改干切?一定要买新机床吗?
答:完全不用。只要你的机床刚性够,精度还能达标,花几千块加一套强风排屑除尘装置就能改,省下几十万买新机床的钱,香不香?当然,如果你做的是微米级精度的精密零件,那当我没说,上专门的干切机床才稳。
❗ 第三个坑:参数照搬湿切的
很多人改工艺,刀具换了,参数不换,还是按照湿切的进给速度来,结果要么刀具崩,要么工件烫,怎么都做不好。干切的进给量一般要比湿切高10%到20%,转速要根据刀具材料调整,这个一定要试切调,别偷懒。
,这是今年我跑厂看到最多的转型方案,太适合国内中小厂了。
💡 微量润滑说白了就是介于干切和湿切之间的路子,只需要往切削区喷极少量的混了专用润滑油的压缩空气,就能把刀具温度降下来,既解决了全干切刀具寿命短的问题,又保留了干切成本低、污染小的优势。
我上个月在宁波一家做工程机械齿轮的厂,看他们用这个工艺,刀具寿命比全干切长了35%,加工出来的工件表面粗糙度比全干切还好,而且废液排放量只有原来湿切的不到5%,处理成本几乎可以忽略。
还有个新东西要提,就是最新的
,用来干切淬硬钢齿轮,寿命比传统的AlTiN涂层高快一倍,虽然单把刀贵了不到20%,摊到每件产品上的加工成本反而降了15%左右,真心划算。
干机械这行,赚的就是抠细节的钱。你每件产品省一毛,一年十万件就是一万,一百万件就是十万,积少成多就是大利润。
很多人说切削是老掉牙的工艺,没什么新东西可挖。这话我真不认同。就这五年,因为环保压力,还有新材料的进步,切削工艺的变化比之前三十年都大。你抱着老经验不放,别人成本比你低,质量比你好,慢慢你就没饭吃了。
没事多跑同行的车间转转,多试试新东西,别抱着十年前的老黄历啃。机械加工(切削)这点事,活到老,学到老,永远有新门道。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削):干了二十年才摸透的干切滚齿那些门道 https://www.dachanpin.com/a/tg/70527.html