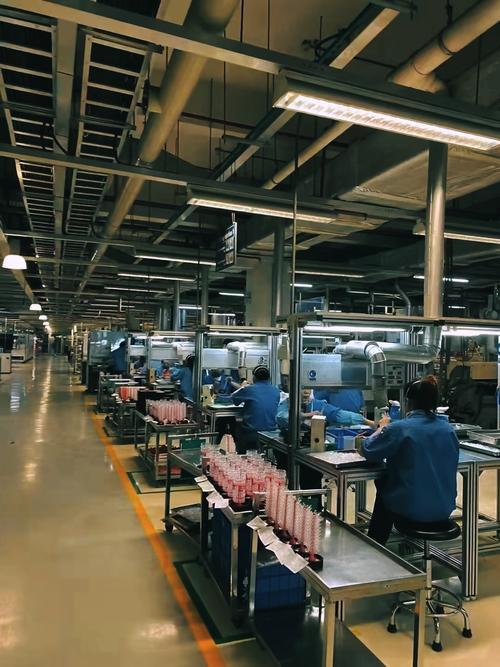
上个月跑东莞出差,见了做汽配的老陈。他拉着我在车间转了三圈,烟都抽了半包,吐出来的全是苦水。
单量涨了两成,加了三个工人,还是交不出货。
堆在工位之间的在制品,插脚都难。
闲的闲死。忙的忙死。
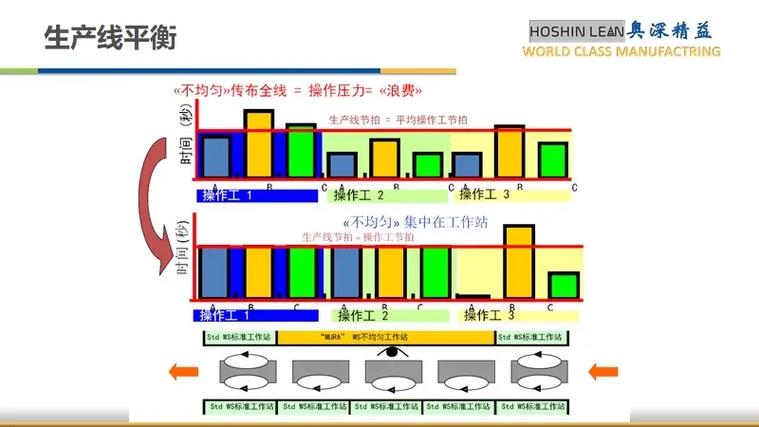
这问题我一进门就看出来了——生产线平衡完全没做。
很多工厂老板一提到提效,第一反应就是买新设备、上自动化、砸钱上系统。
从来没回头算过,自己现有生产线到底浪费了多少产能。
我给老陈算过一笔账:他那条12个工位的组装线,原来瓶颈工位工时是120秒,所有工位工时加起来才890秒,线平衡率算下来才62%。啥概念?相当于整条线接近40%的产能,平白无故蒸发了。
问:我们工厂做小批量多品种,天天换线,生产线平衡是不是根本没必要做?
答:这绝对是我听过最多的误区。很多工厂觉得只有大批量标准化流水线才需要做线平衡,多品种换线勤就没必要折腾。真错得离谱。现在最新的柔性生产实践里,生产线平衡本来就是柔性管理的核心。提前把每个产品每个工序的工时测好存档,换线后只要根据工时重新调整工位分配就行,不少做定制家居的工厂现在这么玩,换线时间压到15分钟以内,线平衡率还能稳在85%以上,根本不麻烦。
💡 坑一:测工时只算作业时间,不算宽放
很多新手刚做线平衡,掐着表只算工人动手组装的时间,什么拿物料、换刀具、清理工位、甚至喝水上厕所的宽放时间全不算,最后算出来的平衡表完美,一上线运行就乱套,瓶颈还是瓶颈,该窝工还是窝工。
❗ 坑二:为了平衡把工位切得太碎
为了凑每个工位的工时,把一个完整的工序拆成三四个,工人来回换工具、转工件的时间反而变多,算下来整体效率不升反降。说实话,我见过为了把平衡率从82%提到85%,多拆两个工位,效率掉了8%的,纯纯捡芝麻丢西瓜。
💡 坑三:做完一次就一劳永逸
工人熟练度涨了,设备老化了,产品迭代了,工时都会变。我见过五年没调过工位的老线,当初刚建线平衡率85%,现在掉到61%,老板还在奇怪为什么产能越来越低。
问:一般工厂生产线平衡率做到多少才算合格?
答:真没统一标准,看行业。如果你是做大批量消费电子组装,90%以上才算优秀,85%是及格线。要是你做小批量多品种的机械加工或者定制产品,能稳定在80%就已经很不错了。实话实说,国内八成以上的中小制造工厂,线平衡率都在70%以下,往上升10个点,利润直接涨15%都不止,这钱赚得比跑业务接新单容易太多了,对吧?
别觉得做生产线平衡一定要花几十万请咨询公司、上系统。小工厂三五个人花两三天就能做完,一分钱不用额外花。
第一步:测工时。找个实习生,拿个秒表,每个工位每个操作都给我记,拿料多少秒,组装多少秒,放料多少秒,连工人停下来擦个汗的时间都别漏,连测三个班次,取平均,别偷懒。
第二步:算平衡率。公式很简单:
。谁都能算,Excel拉个表就出结果。
第三步:调优化。核心就是啃瓶颈,能把瓶颈工位的活拆分给周边空闲工位就拆分,拆分不了就改细节——比如给瓶颈工位加个多层物料架,把常用物料放在工人伸手就能拿到的地方,不用弯腰蹲下来翻箱子,一次就能省个三五秒,积少成多就是大提升。
老陈那厂就是这么改的。原来瓶颈工位是锁保险杠的五个螺栓,工人每次都要弯腰从箱子里拿螺栓,一次拿五个要12秒,我们给他装了个悬挂式料斗,螺栓直接滑到工人手边,一次只花3秒,一下省了9秒。再把瓶颈工位的贴标签活分给了旁边闲了18秒的检验工位,瓶颈工时直接从120秒降到了92秒。
最后算下来,线平衡率从62%涨到了83%,整条线产能直接提了32%。
一分钱设备钱都没花。
你敢信?
不过话说回来,我见过太多老板,宁愿花几百万上新线招人,都不愿意花三天时间给现有生产线做个平衡优化。
抱着金饭碗讨饭。
太可惜了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:老工厂提效30%的零成本密码 https://www.dachanpin.com/a/tg/70547.html