5G LAN技术:破解工业柔性生产组网痛点的新方案

去过国内制造车间的人都懂,改一次产线,最麻烦的不是调设备,是改网络。 挪三个工位,重新放线割接,少则停大半天,多则两三天。赚的钱一半都赔在停线损失里了。

工业现场老组网方案的顽疾

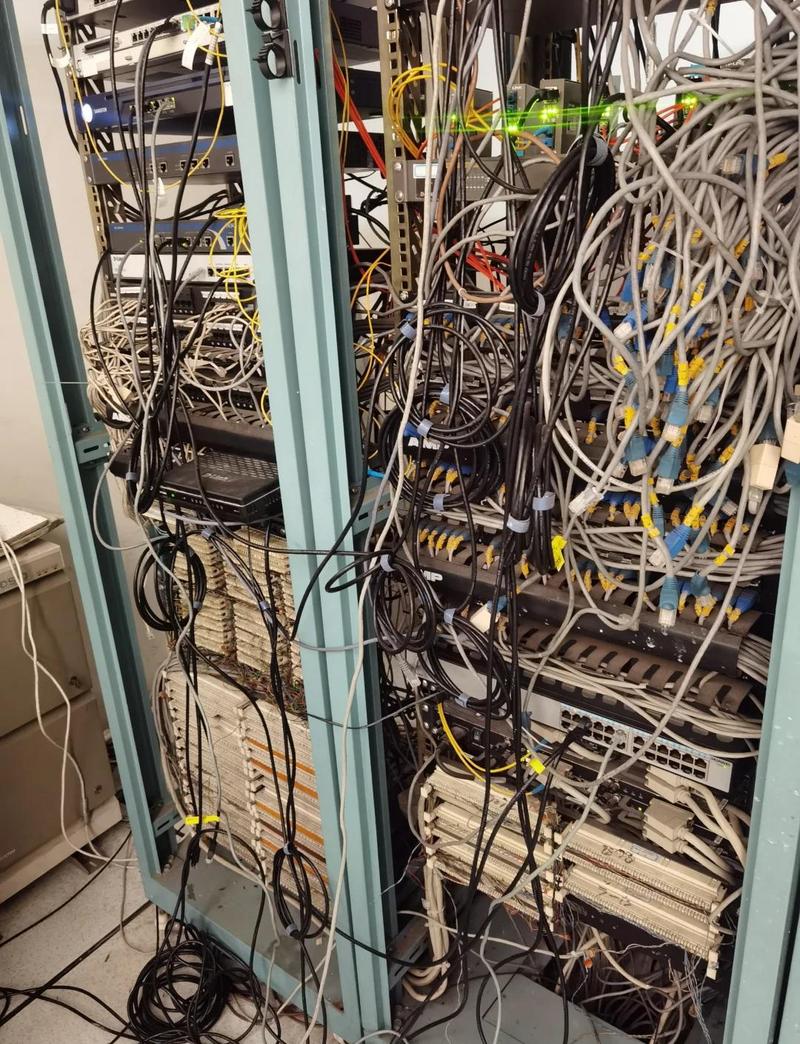
有线组网稳定不假,但牵一发而动全身。只要你要调整工位、加新设备,就得破墙开槽重新布线,小改造花出去十几万都是常事。

wifi呢?看起来方便,一到AGV跑起来切换漫游,分分钟给你掉包卡停。我上个月去宁波一个汽配厂,调试师傅跟我吐槽,他们的物流AGV每周都要因为wifi掉线撞个两三次,修都修烦了。
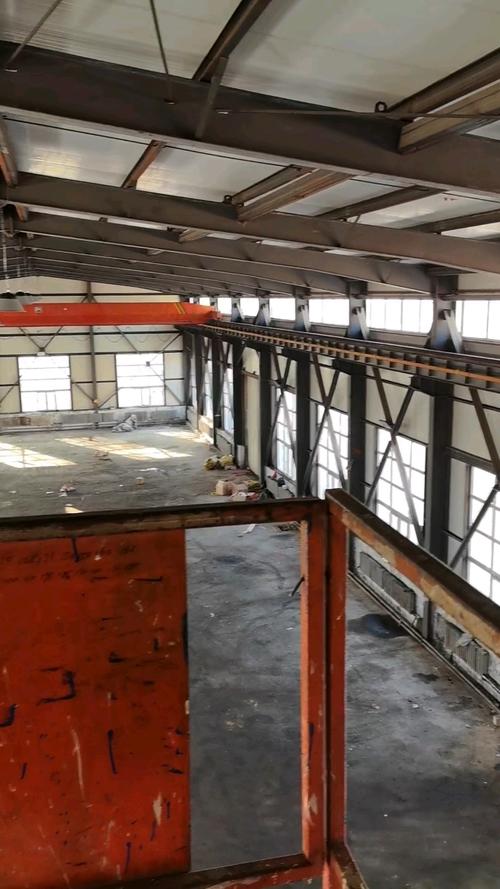
传统工业工厂有线布线改造施工现场
传统工业工厂有线布线改造施工现场

用普通公网5G?走三层转发,设备之间通信得绕到运营商核心网转一圈,延时动不动几十毫秒,对实时性要求高的PLC控制根本顶不住,还存在数据外泄的风险,敢用的工厂没几个。

5G LAN技术怎么就戳中了工业需求?

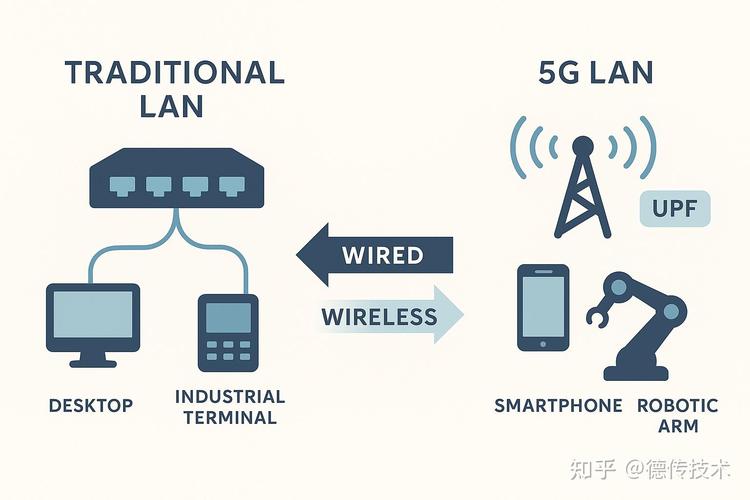
说白了,5G LAN技术就是给工业现场做了一张分布式的本地二层局域网,所有接入的设备不管在厂区哪个位置,就跟插在同一个本地交换机上没区别。

问:普通5G和5G LAN技术组网核心差别在哪? 答:普通5G组网走的是三层IP路由,设备A找设备B得经过多层转发,绕路不说,延时和丢包率都控不住。5G LAN直接做本地二层转发,端到端延时能压到10毫秒以内,更绝的是——不用改你现有设备的IP地址!原来是什么地址,接入直接用,省了多少调试的功夫你品品。

安全方面更不用提,整个5G LAN是封闭的本地局域网,不跟公网互通,外部网络根本摸不进来,对合规要求高的汽车、医药制造太友好了。
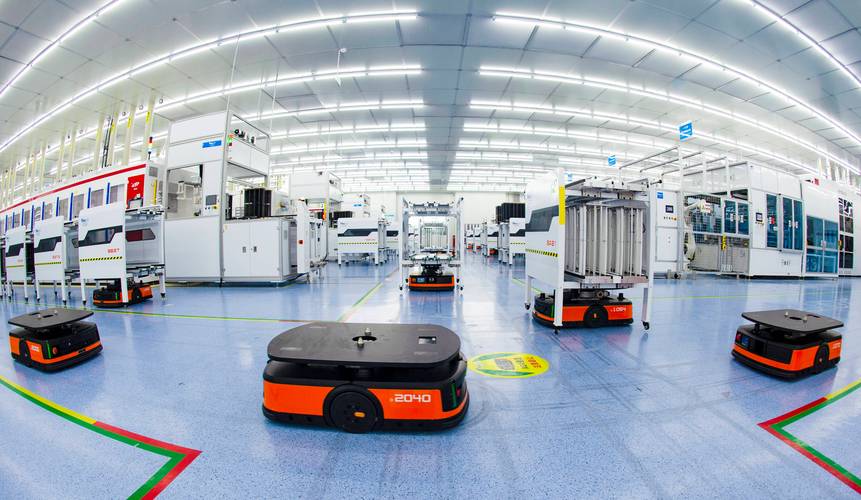
新能源工厂5G LAN技术AGV协同组网实景
问:哪些工业场景一定要上5G LAN技术? 答:我整理几个现在落地验证过收益的场景: ✅ 多AGV集群调度的柔性组装产线 ✅ 需要频繁调整工位的多品种小批量定制车间 ✅ 厂区内移动作业机械的远程控制 ✅ 老厂房改造不想动现有有线布线的项目 ❗ 要是你的产线三五年都不换一次工位,全是固定设备,那老老实实留着有线就行,别花冤枉钱,没人能逼你升级。

工业落地5G LAN技术必须避的坑

工业落地5G LAN技术必须避的坑
工业落地5G LAN技术必须避的坑

说实话,现在很多项目吹得神乎其神,真做上去踩坑的也不少。我见过几个项目,一开始规划得好,最后用起来一堆问题,多半是没注意这些细节。

第一,先算ROI再掏钱,别为概念买单。现在工业级5G LAN模块和CPE的成本还是比普通网线或者wifi高,小工厂上个百台设备的组网,一次性投入几十万是有的。你得算清楚,改完之后一年能省多少停线损失、少多少改造费用,多久能回本,再动手。

第二,提前梳理IP地址,别等接入了再撞坑。我去年接触过一个电子厂的项目,老设备用了十几年,IP全是乱编的,接入5G LAN之后一堆地址冲突,整个项目拖了半个月才调试完,亏了不少工期。提前花两三天把所有要入网的设备地址理清楚,做个分配表,这点功夫绝对不能省。

第三,信号覆盖一定要实测,别信厂商的标称。5G LAN虽然漫游切换比wifi好太多,但要是AGV走的路线有信号盲区,该掉还是掉。上马之前一定要拿测试仪沿着所有移动设备的走行路线逐点测,信号强度不够的地方该补微站就补,别嫌麻烦。

不过话说回来,这两年国内的5G LAN落地进展真的超出我预期。今年我去珠三角看几个新建的新能源电池工厂,新线直接全用5G LAN做AGV组网,不仅省了几百万的有线布线费用,换产调整工位的时间从原来的3天缩到了不到6小时,这就是实打实的生产效率提升。

工业技术从来不是越新越高端就越好,能解决你天天挠头的痛点,就是好技术。要是你最近刚好在为产线改造的组网问题头疼,不妨拉着厂商拿一小块场地做个测试,试过就知道差别了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:5G LAN技术:破解工业柔性生产组网痛点的新方案 https://www.dachanpin.com/a/tg/70617.html
赞 (0)
工业PON网络:破解智能制造工厂组网痛点的硬方案
上一篇 1小时前
工业制造里的厘米级“眼睛”:UWB精准定位到底解决了什么痛点?
下一篇 17分钟前

相关推荐

  • 艺术是生命的温柔回响

    指尖划过美术馆冰凉的玻璃展柜时,那幅褪色的水彩突然有了温度。斑驳的蓝紫色笔触里藏着某个午后的光影,颜料皲裂的纹路像极了外婆手背上的褶皱,原来有些时光从未真正消失,只是换了种模样栖身于画布。 巷口修鞋摊的大爷总爱哼着不成调的评剧,锥子穿透皮革的节奏竟与唱腔莫名契合。他磨得发亮的铁砧上,钉痕错落成奇妙的图案,多年后在某个现代艺术展上看见相似的装置,眼眶突然发烫 …

    2025-09-23
  • 物料需求计划(MRP):别让你的工厂倒在错漏的库存上

    上周去东莞见了个做汽配的老板,一坐下来就拍桌子骂。说花了八十多万上了新系统,上个月还是缺了三种核心塑件,误了整车厂的交期,罚了二十万。 问题根本不在系统。问题出在,没人真的搞懂物料需求计划(MRP)的核心逻辑,都把它当个算数量的计算器用。 MRP到底解决的是什么坑? 很多中小工厂老板,至今还是靠仓管盘完点报数,采购加一成下单,老板拍脑袋定数量。大一点的公司用…

    投稿 2026-08-21
  • 智能座舱:重新定义每一次出行的温度与便捷

    当我们坐进一辆现代汽车,双手握住方向盘的瞬间,接触到的早已不只是冰冷的金属与塑料。座舱作为人与车交互最频繁的空间,正从传统的 “驾驶工具载体” 转变为集舒适、便捷、安全于一体的智能移动空间。智能座舱的出现,并非简单地堆砌科技元素,而是以用户需求为核心,将前沿技术与日常出行场景深度融合,让每一段旅程都变得更具 “人情味”。无论是通勤路上的短暂放松,还是长途旅行…

    2025-09-10
  • 工业集散控制:中小制造企业升级绕不开的核心一步

    我跑过不下一百家国内制造车间,见过太多老板砸几十万几百万做升级,最后系统烂在服务器里积灰。真坑。很多人对工业集散控制的印象,还停留在十几年前大型钢厂、化工厂里那套动辄几百万的大家伙,觉得那是大厂才玩得起的东西,跟自己百八十人的小厂没关系。早不是这么回事了。 现在的工业集散控制,到底解决什么问题 最早的集散控制系统(DCS)提出来,核心就是分散控制、集中管理—…

    投稿 3天前
  • 计算机集成制造(CIM):被低估三十年的制造业数字化根技术

    现在制造业圈聊数字化,开口就是数字孪生、工业互联网平台,谁提计算机集成制造(CIM),大概率会被说“你怎么还抱着三十年前的老概念”。呵,这话说反了。你现在见到的所有制造业数字化玩法,根子上都没跑出1974年美国人哈灵顿提出CIM时画的那个圈。 为什么说CIM才是制造业数字化的底层框架 哈灵顿当年提出CIM,核心就两个观点:第一,制造整个过程是一个不可分割的整…

    投稿 2026-09-03

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息