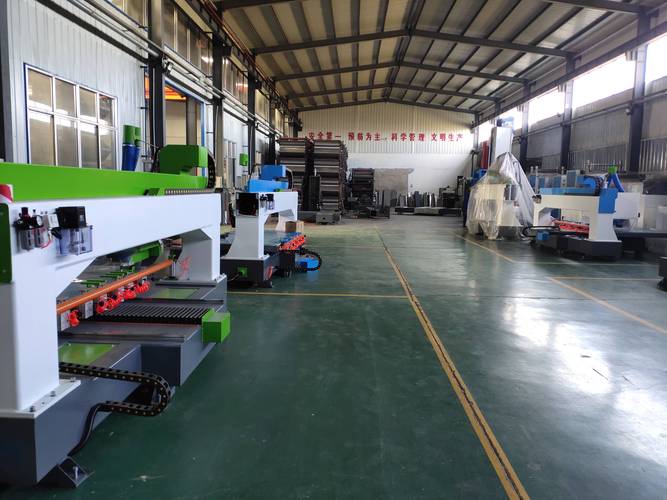
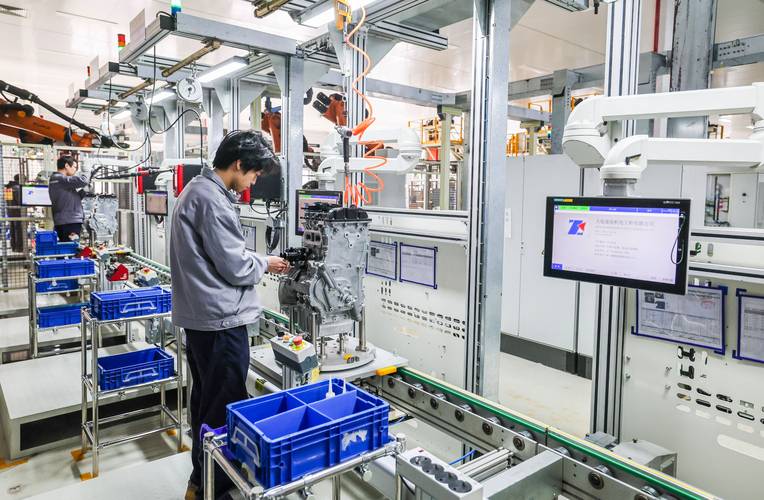
上周蹲在苏州相城的一家光伏硅片加工厂的机床边,盯着那台刚换的超声波加工设备,看它把180微米厚的单晶硅片切得连个崩边都没有。
旁边干了12年的张师傅凑过来拍大腿,说早知道不用之前的线切割耗那么多刀了。
超声波加工到底”超”在哪?别被网上的科普骗了
很多网上的科普把超声波加工吹得神乎其神,说是什么”无应力加工黑科技”,其实拆穿了一点不复杂。传统硬脆材料的磨抛、切割,靠的是磨盘对工件的硬挤压,你给的压力越大,磨得越快,但硬脆材料比如单晶硅、碳化硅、氧化铝陶瓷,本身抗拉强度极低,稍微给点压力,表面就会崩出几十微米的碎边,后面要磨掉一大堆余量才能用,良率卡得死死的。
超声波加工的核心逻辑,根本不是硬压。是让工具头带着每秒2万到4万次的高频小振幅振动,把混在水溶性工作液里的金刚石、碳化硼微粉,用“微锤击”的方式一点点砸掉工件表面的材料。没有硬挤压的大应力,没有热变形,哪怕是薄到100微米的硅片,也不会碎。
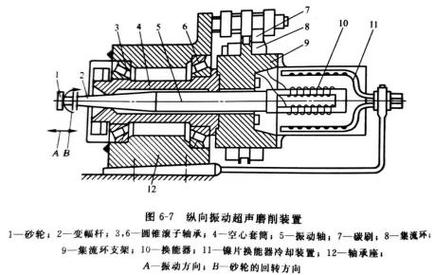
很多刚接触工艺的人,容易把超声加工和激光加工搞混。激光靠的是高温熔化烧蚀,加工完的工件表面会有一层热影响区,材料的强度会掉一大截,超声加工全程是冷态微切削,连个温升都控制在2摄氏度以内,对精密零件来说,这点优势真的是钱换不来的。
问:之前试的超声设备加工碳化硅陶瓷,为什么磨粒换了好几种,表面粗糙度还是达不到Ra0.2?
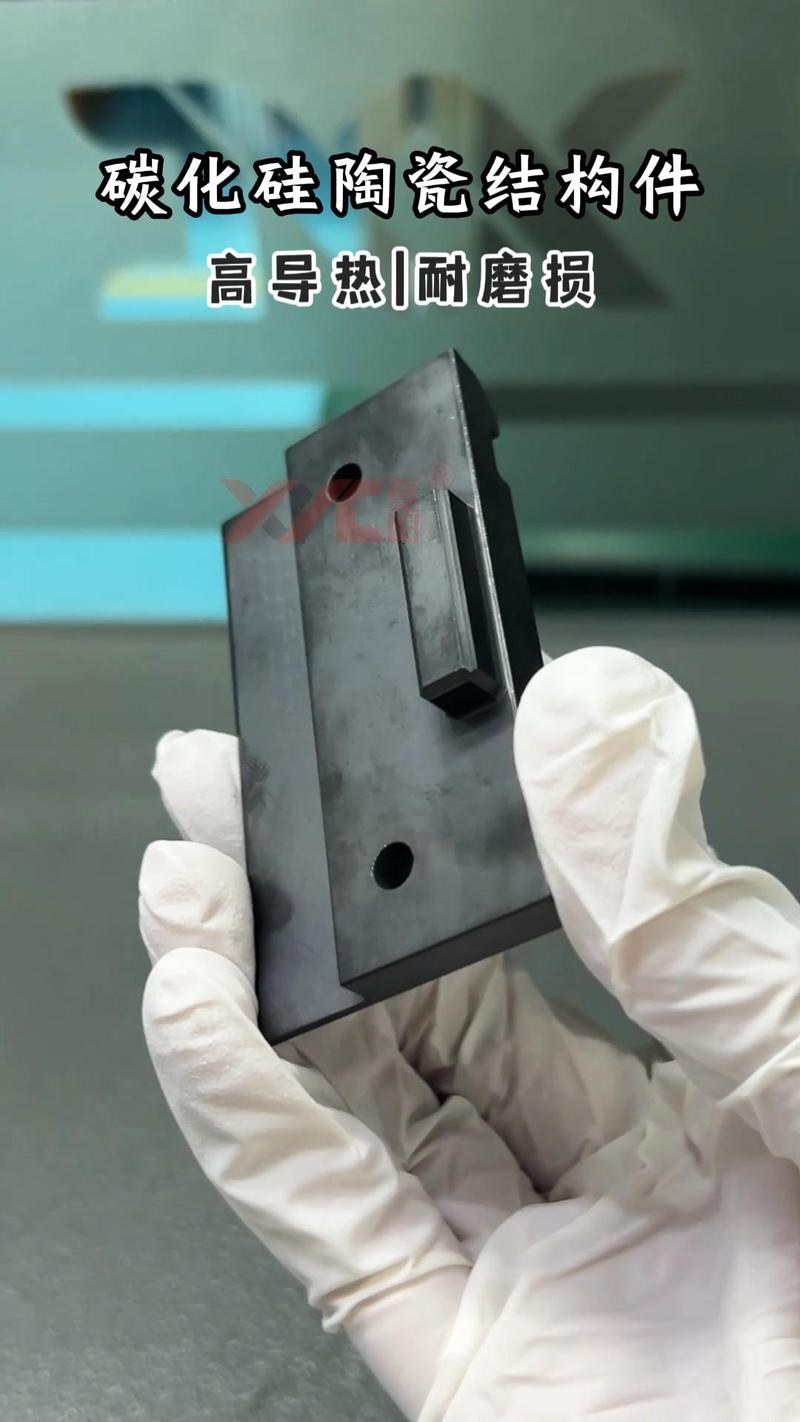
答:十有八九是你把超声振幅开得太大了。很多人以为振幅越大加工越快,其实超过12微米的振幅,磨粒会被直接弹飞,根本没法稳定做微切削,反而会在表面打出不规则的凹坑。我们之前在浙江的一家陶瓷结构件厂踩过这个坑,一开始开15微米振幅,跑了两个小时,测出来Ra0.8,把振幅降到6微米,进给速度提了30%,最后稳定在Ra0.15,连后续的精抛工序都省了。
现在车间里真在用的超声波加工场景,别拿实验室数据说事
别听网上的资料瞎扯什么”未来的通用加工技术”,现在超声波加工的落地场景,全是被传统加工方式卡脖子卡出来的。
第一个大规模落地的场景,就是光伏硅片的切片和倒角。之前用传统金刚石线切割,硅片的崩边要控制在20微米以内才能满足后续电池片的良率要求,稍微有点偏差,整片硅片就废了。现在加了超声振动辅助的线锯,崩边能直接压到5微米以内,每片硅片的加工时间省了18秒,算下来一条年产能10GW的光伏线,一年能多赚两百多万。
第二个场景是半导体领域的碳化硅衬底加工。现在新能源车的功率模块用的SiC衬底,之前用纯化学机械抛光,要磨三个小时才能达到表面粗糙度要求,磨液的成本高得吓人。加了超声振动之后,磨液里的磨粒分散性变好,不会结团,抛光时间直接砍半,而且不会留下那种深层的加工损伤层,衬底的良率能提12%。
还有就是精密光学领域的蓝宝石打孔。之前用激光打1毫米直径的小孔,3毫米厚的蓝宝石板,孔壁周围会有一圈玻璃相变的脆化层,用不了多久就裂。换超声加工打孔,穿过去的孔壁垂直度能到0.01毫米,连个熔渣都没有,根本不需要后续的修孔工序。
💡 别信网上说的”超声波加工能加工所有材料”,要是加工那种韧性大的高温合金、紫铜,效率还不如普通铣削,别瞎上设备。
问:上一套超声波加工系统要多少钱?真的能算过账来吗?
答:现在主流的国产超声系统,能改装到普通加工中心、磨床上的款,一套也就8万到12万,比那种进口的30多万的系统性价比高太多。我们去年给广东一家做陶瓷密封环的厂算过账,之前他们用普通磨削,每加工一个陶瓷环要4分钟,换了超声系统之后,加工时间压到1.2分钟,砂轮的损耗从原来的每个班换3片,变成两个班换1片,算下来四个月就把设备成本赚回来了。当然你要是就加工点普通的45号钢零件,那真没必要上,纯浪费。
最近两年超声波加工的新变化,别拿十年前的经验套现在的设备
说实话,我之前对国产的超声系统是有点偏见的,觉得不如日本的设备稳。去年去宁波的一家碳纤维零部件厂,看他们装的国产带实时反馈的超声系统,连续跑了72小时加工无人机的碳纤维支架,测出来的尺寸偏差全在公差范围内,真的有点被惊到。
之前的老款超声系统,全是开环控制的,振幅多少全靠师傅拧旋钮,一旦工具头磨损了,振幅掉了都不知道,加工出来的零件一致性差得离谱,同一个批次的零件,有的孔大有的孔小,全靠后面人工筛选。现在2023年之后出来的新系统,全带实时振幅闭环反馈,能直接和机床的数控系统打通,工具头磨掉了多少,系统自动补功率,加工一致性能做到±2%以内,根本不需要人工盯着调参数。
还有个变化是,之前的超声加工只能做磨抛、打孔这类简单工序,现在已经有超声辅助的铣削头,加工碳纤维复合材料的时候,不会出现那种分层、毛刺的问题。之前加工碳纤维板,铣完之后要拿砂纸磨半小时去毛刺,现在用超声辅助铣,铣出来的边连个外露的纤维头都没有,后续的表面处理工序直接省了。
❗ 很多设备销售吹自己的超声系统”万能适配”,其实你拿个十年前的老机床,连主轴跳动都在0.02毫米以上,就算装了最贵的超声系统,加工出来的东西还是歪的,别被销售忽悠了。之前遇到过一个客户,自己找机修改的工具头连接座,配合间隙有0.1毫米,装上去之后跑了一周,加工效率一点没提,最后把连接座换成过盈配合的,连接刚度提上来,工具端的有效振幅直接从1.8微米升到7微米,加工时间直接省了60%。
其实工业里的技术从来不是什么玄乎的黑科技,就是一点点把之前解决不了的痛点磨平。超声波加工这东西,从最早的实验室概念,到现在车间里能实打实帮工厂降本提效,走了快70年,现在才是真的到了大规模普及的时候。毕竟现在硬脆材料用得越来越多,光伏、半导体、新能源车,哪个离得开?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:硬脆材料加工的破局者,2024年车间实操的真实经验 https://www.dachanpin.com/a/tg/71303.html