别再被堆料拖垮:制造现场落地拉动系统的3个踩坑真相

上周在苏州某汽车零部件厂蹲了3天,看着线边堆得快挡消防通道的标准件,我当场就皱了眉。厂领导跟我说,去年就花了十几万上了拉动系统,电子看板、信号按钮全配齐了,为啥线边还是堆得转不开身?

为什么你装了拉动系统,还是挡不住线边堆料?

说白了,大部分厂对拉动系统的理解,从根上就错了。很多人觉得拉动就是“后道要什么,前道送什么”,只要把信号按钮装到工位上,就算落地完成。可实际呢?线长怕断料挨骂,每次按完按钮都要多跟仓库提20%的量,仓库怕送少了被投诉,每次又多备15%,层层加码下来,所谓的拉动信号,最后还是变成了换个形式的推式计划。 之前碰到个做齿轮加工的车间主任,跟我吐槽说,他们厂的拉动系统上线半年,线边库存不仅没降,反而比之前用推式计划的时候还多了15%——因为系统里设的安全库存阈值,是三年前的老数据,现在产量翻了快一倍,阈值没改,每次触发的送料量根本跟不上消耗,最后大家干脆绕开系统,自己写小纸条找仓库要料。
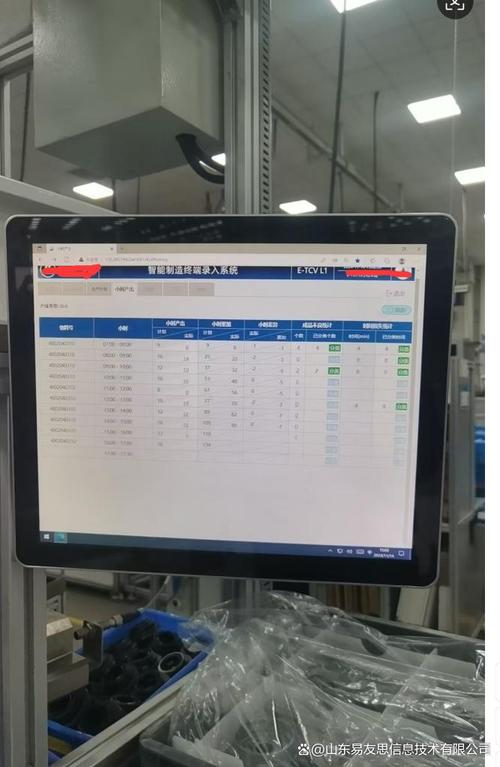
汽车零部件厂线边拉动看板实拍
汽车零部件厂线边拉动看板实拍
问:我们之前试过用纸质看板做拉动,每次换型就丢个十几张,线长天天跟我抱怨,这也算拉动系统失效? 答:当然算。纸质看板的本质是实物传递的生产信号载体,不是为了做拉动而做的形式——你连信号都能丢,等于车间的“神经”断了半截。现在很多厂用的带RFID的电子拉动标签,只要工位上的物料架到了触发位,信号直接传到仓库的AGV调度系统,连人都不用跑去看板那按按钮,哪来的丢看板的问题?

别上来就全车间铺,拉动系统的落地得先找对“最小切口”

我见过太多老板,一听说拉动系统能降库存,上来就拍板全车间全链路改造,从原材料入库到成品出库,每个环节都要装信号装置,算下来光硬件投入就大几十万。结果呢?因为上游的冲压工序换型时间要40分钟,根本做不到小批量流转,最后系统里的拉动信号全是滞后的,仓库备的料要么多了占地方,要么少了停线等料,不到半年就把系统当摆设,回到之前靠主管经验喊人送料的老状态。 真的,心疼钱。 落地拉动系统根本不需要一步到位。你就找那个换型时间最短、物料种类最固定的工位做试点——比如总装线上的标准螺丝、卡扣这类通用件,先把这部分的拉动跑顺,摸清楚大家的操作习惯,把触发量、送料路线调对了,3个月之后再往上一个工序推。
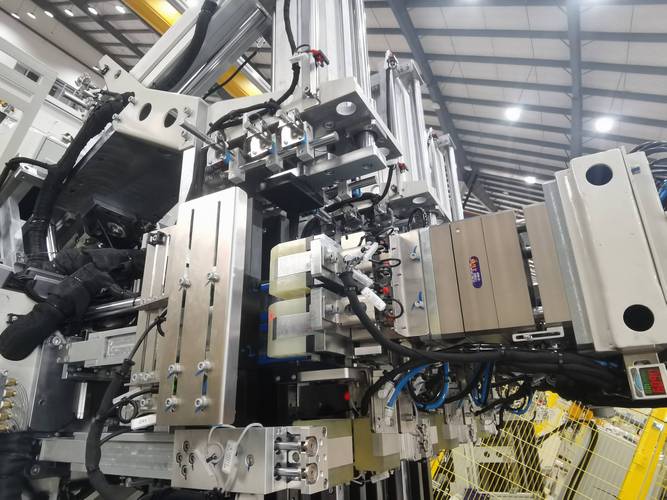
新能源结构件车间工位电子拉动触发架
新能源结构件车间工位电子拉动触发架
问:那如果我们厂的工序换型时间就是降不下来,是不是就根本用不了拉动系统? 答:哪有那么绝对。换型时间高的工序,你就把拉动的触发批量设大一点啊——比如冲压工序换型一次40分钟,那你就把每批次的触发量设为2天的用量,总不能让人家刚换完型生产半小时就停线等信号吧?拉动系统的核心从来不是”追求零库存”,是让前道工序的生产节奏,跟着后道的实际消耗走,不是按上个月的销售预测瞎堆。

现在的拉动系统,早就不是当年丰田那套纯看板了

很多人对拉动系统的认知,还停留在上世纪丰田生产方式里的纸质看板阶段,觉得这东西就是个老掉牙的精益工具。可现在跑在制造现场的新实践,早就把这套老逻辑迭代得面目全非了。 现在的拉动系统,已经是连接仓储、生产、物流三个环节的动态调度中枢,不是只盯着工位消耗的单一信号器。 之前去深圳看一家做消费电子代工厂,他们的拉动系统根本不是只等工位上的料快用完了才发信号——系统会自动拉取前7天的实际出货量、临时插单的需求、甚至跨城物流的在途时间,提前调整每个工位的物料触发点。比如知道明天有个加急的1万单的插单,系统会提前3个小时把对应的物料从仓库调到线边,不会等工位上的料快见底了才慌慌张张安排AGV跑过去。 说真的,之前碰到个做了10年精益的老工程师,说拉动就是看板,别的都是花架子。结果上个月他去那家消费电子厂看完,回来默默把自己做了3年的纸质看板方案改了。 现在落地拉动系统,有三个最容易漏的细节,我每次去现场都要提醒一遍: ✅ 线边的物料架高度要和AGV的取货高度匹配,别信号发了,AGV根本够不着 ❗ 每个工位的拉动触发量要每季度调整一次,别去年设的量,今年产量涨了50%还在用 💡 一定要给一线的线长留个手动触发的按钮,别系统卡了,全车间等着断料 上周跟那个苏州的汽车零部件厂厂长吃饭,他说试点了3个月的标准件拉动,线边库存降了42%,找料的时间少了一半。说早知道不一开始就怕断料堆那么多货,占的地方都能多放一台加工中心。 对啊。 哪有什么完美的系统。 都是踩过坑,慢慢调,才顺的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再被堆料拖垮:制造现场落地拉动系统的3个踩坑真相 https://www.dachanpin.com/a/tg/71333.html
赞 (0)
单元化生产落地实操:从流水线转身到细胞车间的真实避坑经验
上一篇 1小时前
约束理论(TOC)落地制造车间:别再把‘挖瓶颈’做成喊口号的运动
下一篇 35分钟前

相关推荐

  • 制造执行系统(MES)选型与实施:我们走过的那些坑

    提到制造执行系统(MES),我这心里是五味杂陈。干了快二十年,经手的项目不下三十个,有成功的,让人半夜想起来都能笑出声;也有彻底搞砸的,赔钱赔到公司差点关门。今天就是来吐吐槽,顺便给各位同行提个醒——那些踩过的坑,你们可别再跳了。 MES不是万能药,但没它真是万万不能 先说句大实话。前些年,工业4.0那阵风刮过来,好像不上MES就立马要被淘汰似的。老板们一窝…

    2026-06-06
  • 计算机辅助设计(CAD):为什么现在制造工厂都离不开它?

    我前阵子去东莞的一个汽配加工厂蹲点,厂长拉着我吐槽,说五年前还能让老画师拿丁字尺画图纸,现在客户要改个公差,三天出不来图就要丢单。没人能离得开这东西了。真的。 从绘图台到数字孪生:计算机辅助设计(CAD)早就变了 二十年前我刚接触这行的时候,CAD就是个电子版图板,替代丁字尺和硫酸纸,顶多就是画二维图出给车间,改个线还要擦半天。现在呢?早就不是这么回事了。现…

    投稿 2026-08-27
  • 短视频:当代人的 “电子榨菜” 修炼手册

    打开手机解锁屏幕,十个人里有九个会先戳开短视频 APP—— 这场景比早餐摊卖豆浆还常见。没人规定必须刷满多久,可手指总像沾了 502 胶水,划着划着就从 “再看最后一个” 变成了 “怎么天亮了”,连手机发烫都舍不得松手,仿佛屏幕里藏着拯救无聊人生的终极密码。 办公室小张上周刚立下 “戒断 flag”,说刷视频耽误写方案,结果午休时看见他对着屏幕傻笑,嘴角咧到…

    2025-09-17
  • 搞了十年工业通信,我为什么劝你别再死磕Profibus了

    去年在某个汽车装配线改造项目上,我又一次遇见了那种老旧的紫色电缆——Profibus DP,接头处还缠着电工胶带。心里咯噔一下。说实话,当时真想直接把整捆线扔进垃圾箱。不是因为它不好,而是因为每次调试这种网络,就意味着一场与时间、噪声、终端电阻的肉搏战。 但冷静下来想想,Profibus其实是个好东西,在90年代简直是神一样的存在。它用一根双绞线串起一堆设备…

    2026-06-22
  • 探秘 PCB:电子产品的 “神经网络” 载体

    PCB,即印制电路板,是绝大多数电子设备中不可或缺的核心部件。它并非简单的塑料板,而是通过特定工艺将导电线路与绝缘基材结合,为电子元件提供固定、支撑和电气连接的平台。小到我们日常使用的智能手机、智能手表,大到工业控制设备、医疗仪器,甚至是家中的冰箱、洗衣机,内部都能找到 PCB 的身影。这种部件的存在,让原本杂乱的电线连接变得有序,大幅缩小了电子设备的体积,…

    投稿 2025-09-05

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息