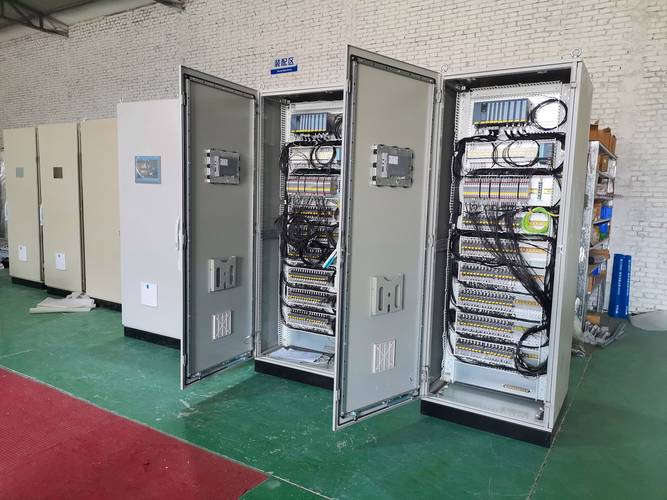
上周去苏州的汽车零部件厂做产线改造,刚进车间就看到去年刚上线的CC-Link IE TSN网络,跑满了32个工位的伺服系统,全链路扫描周期稳在1ms以内。负责运维的张工蹲在控制柜旁边啃菜包,看见我就使劲招手:“你上次教的那个屏蔽层单端接地的接法,真的好使——上次隔壁线的大功率变频器启停,我们这边通讯连个闪断都没有。”
从老式CC-Link到CC-Link IE,从来不是“换根网线”那么简单
刚入行那会接触的还是最早的RS485版CC-Link,那时候跑老注塑机、普通机床的远程IO,最头疼的就是车间环境差。夏天湿度飙到80%的时候,通讯丢包率能冲到3%,蹲在机柜里剥屏蔽层、拧终端电阻的日子,现在想起来都手腕疼。说出来你可能不信,我第一次调试老CC-Link网络的时候,把110欧的终端电阻接错了线,整个网络扫了半小时都识别不到第一个站,师傅追着我骂了整层车间。
很多人对CC-Link的印象还停留在“日系设备专属”,其实真的过时了。现在长三角、珠三角的汽车、3C、锂电、光伏行业,近四成的新建产线都在选CC-Link的方案,不是因为它绑定了日系品牌,是真的稳定、省成本。我之前给一个做光伏组件的厂做方案,一开始业主非要全上Profinet,算下来光协议网关的转换成本就比全用CC-Link IE高了近20%,后期还要备两套系统的备件,试跑了一周就主动改了方案。
💡 别被刻板印象带偏:现在CC-Link协会的兼容设备库已经有超过2600种产品,从国产的接近开关到进口的3D视觉系统,基本都能找到对应接口,根本不存在“买不到配件”的问题。
刚跟着我跑现场的小徒弟凑过来,盯着机柜上的CC-Link模块问:
问:那现在新的CC-Link IE网络和十年前的老CC-Link设备是完全兼容的吗?我上次拆老机床的时候看到上面印的CC-Link标识,能不能直接接到新网络上?
答:千万别踩这个坑。老版CC-Link是基于RS485串行通讯的,物理层都和新的以太网CC-Link IE不一样,硬接上去连设备都识别不了。现在能无缝衔接的是带CC-Link/LT分支接口的老远程IO模块,买个对应的耦合器,就能把这些老IO挂到新的IE网络上,不用把老线全扒了重拉——这也是我们现在做旧厂改造最爱用的方案,能给业主省至少40%的布线成本。
现场踩过的坑,比手册上写的注意事项多三倍
去年给一个做食品包装的厂改线,施工队图省事,把CC-Link的通讯线和380V动力线捆在同一个桥架里。刚调试完当天一切正常,等晚上车间的空压机满负荷启动,直接断了三个从站。
后来蹲在现场查了半天才找到原因:CC-Link的通讯线要和动力线保持至少20cm的间距,屏蔽层要单端接机柜的接地排,绝对不能两端都接。很多人凭着别的总线的使用经验,觉得屏蔽层两端接地能最大化抗干扰效果,在CC-Link的网络环境里反而会因为不同接地点的电势差形成地环流,轻则导致通讯频繁丢包,重则直接把接口电路烧穿。
真的。
我见过烧了三个通讯模块的。
上次有个做锂电的客户打了个急电话过来,开口就问:
问:CC-Link网络最多能挂多少个站?我们一条产线要接近百个温度传感器、伺服驱动器、视觉相机,会不会超负载?
答:标准的CC-Link IE TSN网络,单条链路最多可以挂239个站,最低扫描周期能到250us。真要接近百个设备也不用慌,记得把实时性要求高的伺服、高速气动阀分到同一个主站下,把非实时的温度采集、生产数据上传的设备分到从站分支上,别全挤在同一个链路里。真遇到设备数量超了的情况,加个本地从站模块就行,比换整套网络划算多了。
别觉得CC-Link是老掉牙的技术,现在的TSN版本已经能实现OT和IT网络的无缝打通。以前要把控制层的设备数据传到MES系统,得单独拉一根网线、配一套数据采集网关,现在CC-Link IE TSN能在同一个网络里同时跑实时控制指令和非实时的数据传输,省了好多布线和调试的功夫。上次去某锂电配套线看现场,他们的CC-Link网络连到边缘网关,直接把每个伺服的振动、温度数据传到预测性维护平台,半年下来减少了30%的非计划停机,搁十年前想都不敢想。
❗ 这里必须提个醒:如果你们的网络要连IT层,一定要在主站前面加个工业防火墙,别把控制网直接暴露在办公网里。去年就有个厂因为没加防火墙,被勒索病毒扫了,停了整整两天,损失大几十万。
选CC-Link方案前,先想清楚这三个现实问题
做了这么多年工业现场,我从来不推荐客户盲目追最新的技术,适合自己的才是最好的。给大家列几个实际选型时要摸清楚的问题:
✅ 先盘清楚现有车间的设备存量:如果你们已经有一半以上的设备带CC-Link接口,别硬换别的总线,光备件库存、后期运维的成本就能省一大截。
✅ 别盲目追最新的TSN版本:如果你的产线只是跑普通的逻辑控制,没有毫秒级的多轴同步要求,用普通的CC-Link IE就够了,没必要多花两倍的成本上TSN,钱要花在能产生实际价值的地方。
✅ 提前找好本地的技术支持:很多人买模块的时候只比价格,真出问题了找不到人排查,在车间里蹲三天都找不到丢包的原因,那才叫要命。
昨天张工给我发微信,说这个月他们的CC-Link网络零故障,要请我喝冰可乐。你看,工业里的事从来没有什么高大上的概念,把线接对,把坑踩过,网络稳稳定定跑个十年八年,比啥都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:CC-Link现场总线:老工程师踩过10年坑后的真实使用心得 https://www.dachanpin.com/a/tg/71353.html