别拿超市思路搞工业:射频识别(RFID)的现场落地真相

上周去苏州一家汽车零部件厂做现场诊断,运维主管拉着我吐槽了半小时——前两年花了200多万上的射频识别(RFID)系统,现在一半的读写器在车间金属货架区成了摆设,扫码成功率不到60%,工人嫌麻烦,最后还是回到了手写工单+扫条形码的老路上。 说真的,这种场景我见得太多了。很多人对RFID的认知还停留在超市结账扫商品、小区门禁刷门卡的阶段,真把这套逻辑搬到金属粉尘、强电磁、高低温的工业现场,不翻车才怪。

先搞清楚:工业RFID和民用的根本不是一个东西

很多集成商第一次给客户报方案的时候,会下意识拿民用级的RFID产品凑数——毕竟成本低,报出来的价格有竞争力。但你真把民用那套搬到车间里,差的不是一点半点。 民用RFID用的是普通不干胶标签,几块钱一张,读写器是室内款,没有防护,电磁兼容等级低,遇到金属、强电磁就歇菜。工业场景用的RFID,从标签到读写器全是重新设计的:抗金属超高频标签背面带铁氧体吸波层,能在-40℃到85℃的温度范围里稳定工作,贴在钢板上、焊渣堆旁边都不影响读取;工业级读写器的电磁兼容等级要达到工业三级标准,IP67以上的防护,切削液飘上去、焊烟裹着都能正常运行。
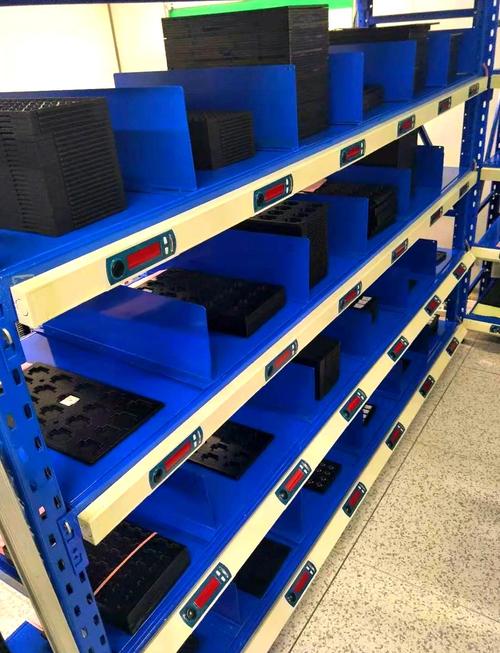
汽车零部件车间金属货架区安装抗金属RFID标签实拍
问:为什么我买的便宜RFID标签,在车间货架上贴着就完全读不出来? 答:别拿几块钱的民用不干胶标签往金属货架上贴。金属会完全吸收超高频射频信号,普通标签贴上去之后,电磁波根本没法在标签天线表面形成有效谐振,别说读3米,贴在读写器脸上都可能读不到。现在正经的工业抗金属标签,背面都有一层铁氧体吸波层,把金属面的信号反射给天线,就算贴在冷钢板上,读距也能稳定在1.5米以上。哦对,别贪便宜买那种没有吸波层的“伪抗金属”标签,夏天车间温度到40度,胶一化标签掉一半,纯纯浪费钱。 我见过最离谱的项目,集成商给客户报的读写器,是仓库里用的室内款,防护等级IP54,车间里的切削液飘上去半个月,接口全锈了,连设备厂家都修不好。

现在工业RFID最值钱的用法,根本不是“数个数”

刚接触工业RFID的人,第一反应都是“这东西用来盘点库存肯定快”——确实,盘点仓库的时候,拿着手持机走一圈,几百个料箱的库存数10分钟就统计完了,比人工点快几十倍。但这其实是RFID最不值钱的用法。 现在真正能给工厂创造核心价值的,是全流程数据链的自动打通:原材料入库的时候,每个料盘上绑好RFID标签,记录材质批次、质检报告编号、供应商信息;上机床加工的时候,工位上的读写器自动读标签,给机床传输对应的加工程序参数,不用工人手动输代码,从根源上减少人工录入环节的错误率;加工完了,系统自动把加工时长、刀具磨损量、质检结果写回标签;转序到热处理车间的时候,自动识别是哪个批次的零件要进哪个温区的炉子,不用工人靠经验记;最后到成品仓库的时候,自动比对标签里的全流程数据,不用人工核对追溯信息。 现在不少新建的智能工厂,会把RFID读取的实时位置数据同步到数字孪生平台上,不用人工盘点,在大屏上就能看到每个料盘现在在哪个工位,加工到哪一步了,比人工巡线效率高太多。
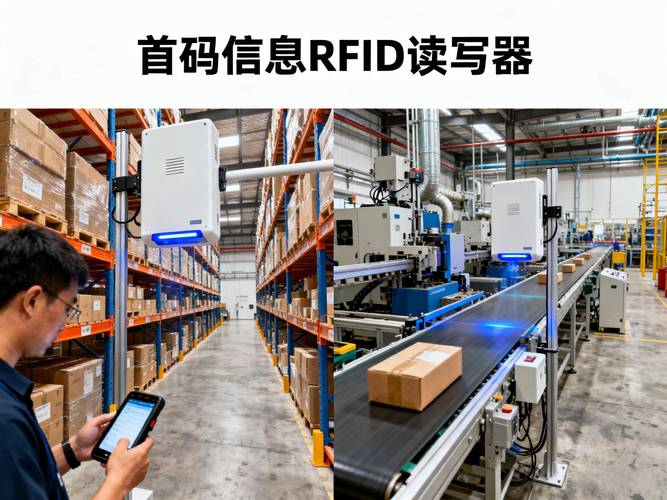
机械加工车间机床工位RFID读写器自动读取料盘标签场景
问:我们厂已经上了MES系统,为什么还要额外花成本上RFID?条形码不是也能传数据吗? 答:条形码是“死”的。你得对准了,扫到了才算数,遇到条码被切削液糊住、被零件划花的情况,工人就得手动敲MES里的零件号,稍微敲错一个数,后面的追溯数据全是乱的。RFID是“活”的——只要在读写范围里,隔着切削液的水雾、隔着半透明的塑料料箱,不用对准,0.1秒就能把标签里的所有数据读出来,还能顺着生产流自动写回新的数据。去年我们给一家做风电齿轮的厂做改造,上了RFID之后,原来3个仓管每天花4小时核对转序台账的活,现在系统自动同步到MES,仓管只需要处理异常情况,光这一项一年省下来的人工成本就有18万。 💡 别上来就全厂铺设备。先找一个痛点最集中的工位做试点,比如转序经常错料的车间,先花2万块钱装3台读写器,跑3个月算ROI,比一开始就砸几百万全厂铺靠谱多了。

那些没人会跟你说的落地坑

我见过太多工厂上RFID项目失败,根本不是技术不行,是从一开始就踩了没人提醒的坑: ❗ 第一坑:不做现场信号勘测就直接装设备。强电磁干扰的地方,比如机床的伺服驱动器旁边,变频器启动的时候的杂波,会直接把RFID的信号盖掉,不提前测信号强度就装,最后读写器在那瞎晃,什么都读不出来。我上次去一个厂,读写器装在焊接机器人旁边,机器人焊枪一引弧,读写器的读取成功率直接从90%掉到20%,最后挪了3米远,加了个金属屏蔽罩才好。 ❗ 第二坑:标签的存储容量买错。很多人觉得标签里就存个零件编号就行,买128bit存储的标签,结果后面要写加工参数、质检数据,存不下,又要把所有标签拆了换,光换标签的人工成本就比标签本身贵10倍。现在工业场景下,至少要买512bit以上存储容量的标签,留够扩展空间。 ❗ 第三坑:把RFID系统当独立系统用。很多厂装了RFID,数据存在自己的本地服务器里,跟MES、WMS、机床控制系统全是断开的,最后工人还要把RFID系统里的数据手动抄到别的系统里,纯纯增加工作量。 说真的,我最看不上那种上来就吹“RFID能实现工业4.0全智能”的销售,实际落地的时候,你把一个工位的错料率从5%降到0.1%,把工人每天1小时的手动录入时间省下来,就已经值回票价了。别搞那些虚头巴脑的概念。 前阵子跟一个做重型机械的老厂长聊天,他说的话我特别认同:“什么技术好用不好用,就看一线工人愿不愿意用。”对吧,你想啊,工人本来干活就忙,谁愿意多做无用功?你要是上了一套系统,工人要多花10分钟操作,就算吹得再神,最后也会被扔在一边积灰。 哦对,最后补一句:别为了上RFID而上RFID。先把自己车间里最痛的那个点找出来,再看RFID能不能解决,比啥都强。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别拿超市思路搞工业:射频识别(RFID)的现场落地真相 https://www.dachanpin.com/a/tg/71356.html
赞 (0)
工业无线通信(Wi-Fi 6/6E)落地离散车间:从布线踩坑到产线无感化改造的实录
上一篇 1小时前
踩过3次产线追溯返工坑后,我摸透了二维码(工业追溯)的正确打开方式
下一篇 9分钟前

相关推荐

  • 预测性质量控制:我的车间为什么不再有“惊喜”报废

    上周三,凌晨两点,我被一条短信吵醒。不是诈骗,是工厂的预测系统——它说一台CNC主轴可能撑不过下个班次。我骂了一句,但第二天一早还是调了参数。结果呢?那根轴又转了1000小时。这就是预测性质量控制。它不是水晶球,但比事后诸葛亮好用一百倍。 说实话,搞了二十年制造,我最烦的就是“质量是检验出来的”那句老话。等你检出来,废品都堆成山了。现在的玩法完全变了——在线…

    2026-06-09
  • 单元化生产:中小制造企业降本提效的破局路

    我见过太多珠三角制造老板,蹲在车间门口抽烟,愁得头发一把一把掉。订单越来越散,原来走量的大单一去不回,取而代之的是几十台、上百台的定制单。改一次流水线,停线三天,换型成本几万,接个小单利润还不够停线损失。 这两年跑车间,我见过最多的改法,就是做单元化生产,不是大厂那种花几百万堆出来的样板工程,就是几千几万块小改,就能解决大问题。 什么是适合国内工厂的单元化生…

    投稿 2026-08-26
  • 液压系统深度维护指南:别让“小问题”毁了整条产线

    干了二十年液压,最怕听到的一句话就是:“张工,油缸又不动了。”——凌晨三点,电话那头生产班长声音都在抖。说实话,液压系统这玩意儿,平时挺皮实,但一旦闹脾气,能把整条自动化线逼停。很多故障,其实早有预兆。可惜,大部分人都忽略了。 去年冬天,一家汽车零部件厂的压机突然失压。我去了一看,油箱液位正常,泵声音也没异常。维修工信誓旦旦说滤芯刚换过。结果呢?测了系统压力…

    2026-06-30
  • 消失模铸造工艺:那些年踩过的坑和未来的路

    上个月去山东一家铸造厂,老板拉着我吐槽半天。他说传统砂型铸造招工难啊,年轻人不愿意干,粉尘大,强度高。我就问,那你怎么不上消失模?他苦笑,上过,差点没赔死。这让我想起十年前自己刚接触消失模那会儿——满心以为是个万能神技,结果现实啪啪打脸。 消失模不是“泡沫一埋就完事” 很多人有个错觉,觉得消失模铸造就是做个泡沫模型,埋进干砂,抽真空,浇进去铁水就完活。图样图…

    投稿 2026-07-19
  • 短视频:认识、应用与发展趋势

    在信息爆炸的时代,短视频如同一颗璀璨的新星,迅速崛起并照亮了人们的生活。它以其独特的魅力,吸引了无数用户的目光,成为了互联网领域中不可或缺的一部分。无论是在通勤路上、休息时间,还是在社交场合,短视频都如影随形,为人们带来了丰富的娱乐体验和便捷的信息获取方式。 短视频,通常指时长较短的视频内容,一般在数秒至数分钟之间。其形式多样,涵盖了生活记录、娱乐表演、知识…

    投稿 2025-09-12

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息