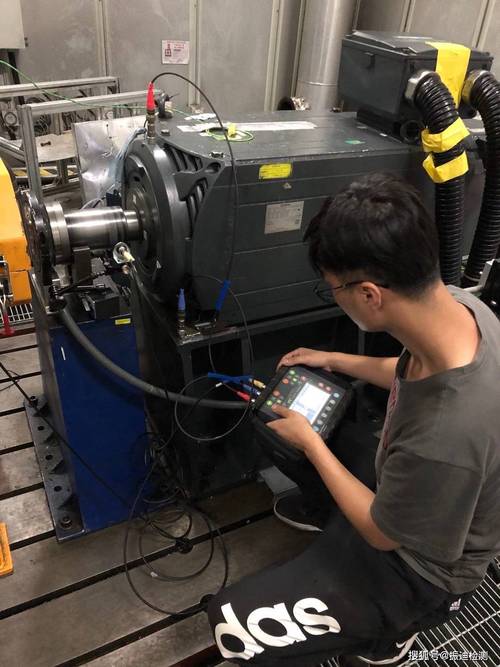
上个月去江苏某中型棒材厂做复盘,刚进车间就撞见运维班的老李蹲在地上抽烟,脚边是炸得碎成渣的减速机齿轮。
这台设备上周刚做完传统的定期巡检,手持测振仪打出来的数值明明在合格线里,拆开才发现高速轴的轴承已经出现了贯穿性裂纹,只要再转两小时,整台齿轮箱的壳体都可能被崩穿。
说真的,我见过太多厂对状态监测(CMS)的理解,还停留在“装个传感器凑数,等报警了再修”的阶段——纯纯的交智商税。
传统的定期维修,本质是“拍脑袋定周期”——要么过度维修,把还能跑好几年的设备提前拆开换件,造成不必要的成本浪费;要么维修不足,等设备出了故障才抢修,造成非计划停机的巨额损失。
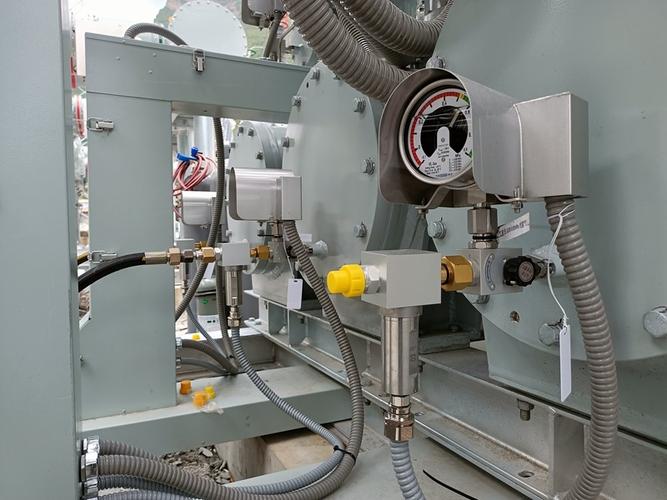
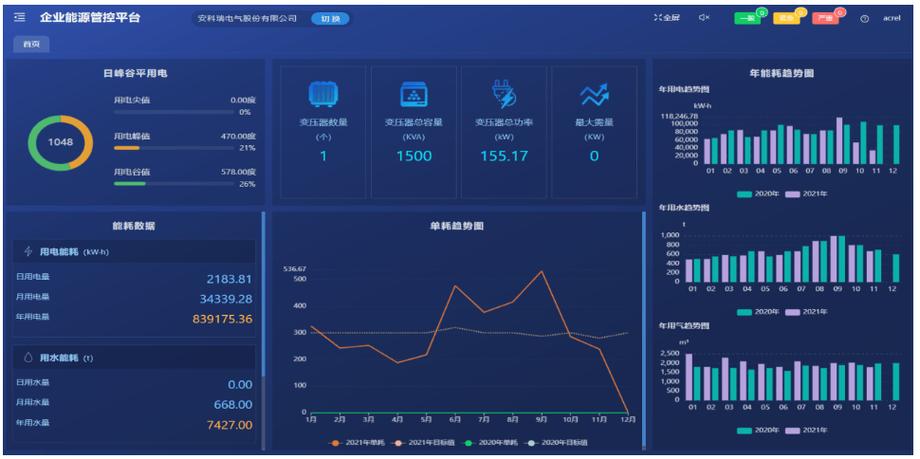
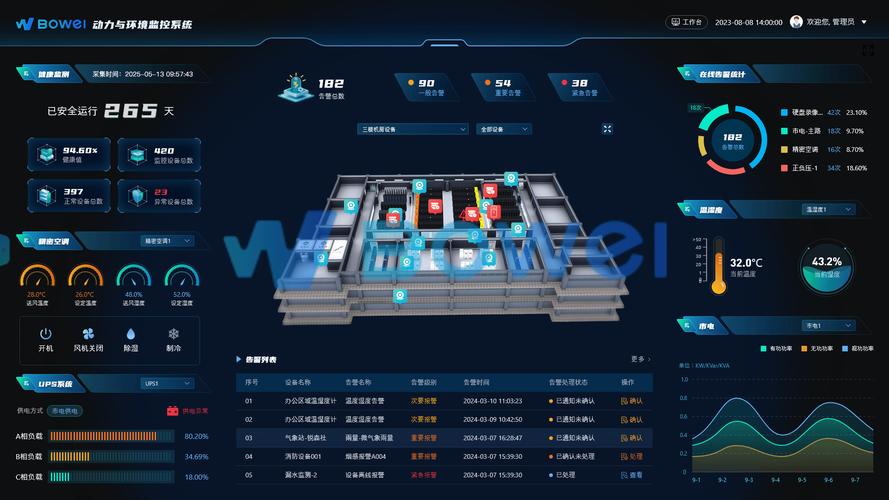
现在的状态监测(CMS)早就不是二十年前那种只能测个振动值、接个报警灯的老古董了。它是把振动、温度、油液颗粒度、电机电流谐波等多维度的设备运行数据,通过边端传感器实时采集上来,再通过频谱分析、特征值提取,把那些藏在设备运行噪音里的早期劣化信号揪出来。
很多人看到这里会问个实在问题:
问:我们厂已经有每月一次的振动巡检记录,还有必要上全量的状态监测(CMS)系统吗?
答:算笔账就懂。就拿1500kW的主轧机减速机来说,一次非计划停机的损失是每小时12-18万,加上换件的成本至少60万。我去年跟国内32家流程制造企业的运维部做过调研,人工月度巡检对轴承早期点蚀的漏检率平均达到37%——别抬杠,这个数是跑过现场、核对过故障记录的实数。人工巡检的时间窗口,永远赶不上设备劣化的随机速度。
很多企业把CMS当成一个纯成本中心,觉得买传感器、搭系统都是在花钱。其实完全反过来。
举个去年我参与落地的项目:某合资品牌的汽车冲压线,之前每次换模的时候都要花大半天时间找滑块的对中偏差,经常因为对中不准导致冲压件的尺寸超差,一次批量废件的损失就十几万。他们上线CMS系统之后,通过实时监测滑块的振动相位变化,提前12天发现了曲轴的隐性不对中故障——本来要花28万换整套曲轴组件,结果现场重新做激光找正,只花了3200块的工时费。
说真的,我之前碰过一个离谱的供应商,给客户做的CMS系统,报警阈值设得比设备出厂手册的最高允许值还高20%——意思就是等设备快炸了才报警,这装了有啥用?还不如把钱省下来给运维班组发季度奖金实在。
聊到成本,很多中小厂的设备主任会皱眉头:
问:上一套完整的状态监测(CMS)系统,动辄几十万,中小制造企业真的扛得住吗?
答:现在的边端CMS方案早就不是十年前的“大而全”套路了。就拿江苏本地的几家专精特新制造企业来说,他们不会给整条线的所有设备都装传感器,而是先按故障影响度做ABC分级:A类设备(一旦停机就会拖停整条线的核心机组)装振动、温度、油液颗粒度的全参量监测,B类设备装低成本的集成式振动+温度传感器,C类设备直接保留人工巡检就行。算下来一套覆盖核心产线的边端CMS系统,成本能压到传统云端方案的30%,一般6-8个月就能从减少的非计划停机损失里收回成本。
❗ 第一个错:传感器装完就当“甩手掌柜”。去年某精细化工企业的泵组CMS系统,因为传感器安装位置刚好对着管道的泄漏口,被腐蚀性介质泡了3个月,测出来的振动数值全是飘的,等到真的轴承抱死、泵体漏了半罐介质的时候,系统看板上还显示“设备健康度98分”——纯纯的乌龙。正确的做法是每3个月做一次传感器校准和安装位置检查,这个成本真的没多少。
💡 第二个错:只看单点的报警数值,不看长期的劣化趋势。很多运维员一看到振动值跳到报警线就慌,急着要停机抢修。其实你得把过去3个月的运行曲线拉出来对比:如果数值是突然跳升的,大概率是泵腔里卡了个异物,拆下来清一下就行;如果数值是沿着固定斜率缓慢爬坡的,那就是轴承或者齿轮的早期劣化,你完全可以把维修计划排到下一个生产窗口期,不用临时停机打乱整个生产节奏。
✅ 第三个错:把CMS系统的权限全锁在IT部门。我见过太多厂,CMS系统装在IT部的办公室里,天天在车间跑的运维班组,连个看系统的账号都没有——这系统能发挥作用才怪。真正落地好用的CMS,一定要把分级的报警信息直接推到运维人员的企业微信、车间的现场看板上,不能搞信息壁垒。
上周跟那个棒材厂的老李通电话,他们刚把核心减速机的CMS系统装上。现在每天早上打开看板,哪台设备的油液里铁颗粒多了多少,振动频谱里有没有出现轴承的特征频率,一目了然。他说现在再也不用半夜被电话喊起来,披着外套赶去车间拆设备了。
其实工业里的道理从来都不复杂。
别等设备炸了才想起监测。
早看见,早省心。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:状态监测(CMS)不是停机报警器:从钢厂炸了的齿轮箱聊透真实落地逻辑 https://www.dachanpin.com/a/tg/71360.html