工业声纹识别:别等设备烧穿轴承,才想起听它的‘声音求救’

上周去江苏张家港的一家钢铁冷轧厂做调研,刚进车间就被震得耳鸣——轧机的轰鸣裹着热风砸过来,现场的设备主任扯着嗓子跟我喊,说上个月刚因为一个没注意的轴承异响,停了整条线7个小时,光订单违约赔了120多万。 就这事。 他说以前靠老师傅听声音巡检,老师傅今年58了,再有两年退休,带的三个徒弟,最久的才跟了3年,隔着10米远听个电机异响都要愣半天。我跟他聊的时候,他说去年有次巡检,隔着半条线听见个不对的声音,摸过去查了20分钟,发现是个小电机的轴承缺油,要是晚个三天,电机烧了又是十几万的损失。说这话的时候他搓了搓手上的老茧,说自己这耳朵,再过两年说不定就听不清这些细碎的声音了。 直到去年他们上了第一套工业声纹识别系统,现在才算把这块心病放下来。

不是玄学:工业声纹识别到底在听什么

很多人以为这东西跟手机的声纹解锁一样,录个固定的声音样本做个匹配就行,根本不知道在95分贝的强车间噪音里,把藏在液压站嗡鸣、传送带摩擦、天车警报里那点占比不到1%的异常声纹摘出来,难度比在演唱会现场隔着三排人听清朋友说的晚饭吃什么还大。
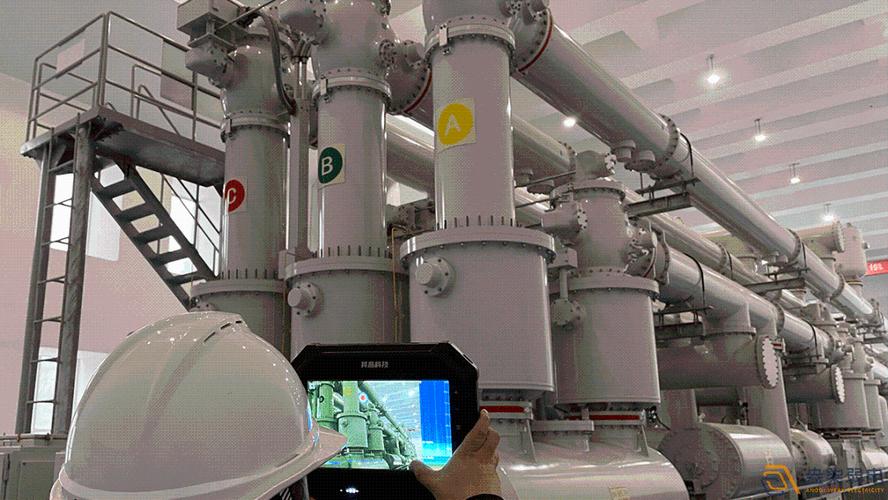
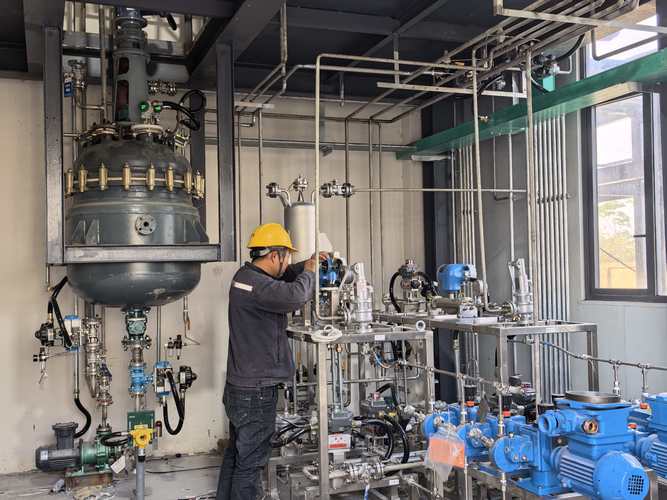
冷轧车间轧机旁的声纹传感器安装现场
冷轧车间轧机旁的声纹传感器安装现场
它不是录下所有声音存在硬盘里吃灰,是给每个关键设备建专属的“声纹身份证”——正常运转的时候,轴承滚动的频率、齿轮啮合的间隙、电机转子的动平衡状态,所有这些震动产生的声波特征,会被采集成一个动态的特征库,不是一成不变的,会跟着设备温度、负载变化自动调整基线。 💡 别拿民用声纹的逻辑套工业场景:手机声纹是在安静环境下识别固定的人声,工业声纹是在满是干扰的强噪音环境下,抓设备哪怕0.1毫米的间隙变化带来的声波偏移。 问:我们车间噪音本来就大,会不会把正常的生产噪音当成故障报警,最后搞成“狼来了”? 答:这是现在工业声纹识别系统最核心的迭代方向。最早的一批系统确实有这个毛病,三年前我接触的某套设备,报警准确率才62%,一天到晚误报,最后被运维人员直接拔了电源。现在主流的方案是用多传感器阵列做空间滤波——说白了就是定向“听”,只采集固定安装位置上那个设备的声波信号,把周围其他方向的噪音直接滤掉,现在行业顶尖的方案,误报率能压到2%以内,甚至能比有10年经验的老师傅早3-5天发现轴承的早期磨损。

算明白账:这东西到底能给工厂省多少钱

很多人第一次问起这系统的价格,听到几十万的报价就摆手,说太贵了舍不得投。真的,算明白账就知道这钱花得值。就刚才说的张家港那家厂,一条冷轧线非计划停机1小时的直接损失是18万,还不算给下游家电客户供货延迟的违约金。去年上了系统之后,一共提前预警了11次潜在故障,其中最严重的一次,是一台主电机的轴承保持架出现了早期裂纹,离完全抱死还有4天时间,安排在周末生产间隙换了轴承,前后只花了2个小时,没影响正常生产节奏。
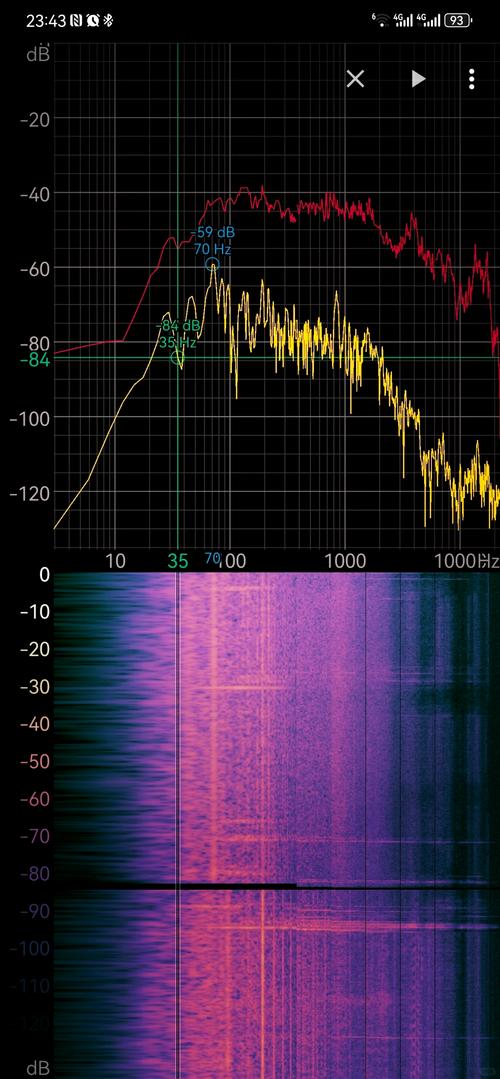
工业设备声纹识别特征曲线对比图
工业设备声纹识别特征曲线对比图
❗ 说个扎心的现实:现在很多工厂的设备运维预算,80%都是用来处理突发故障的,只有20%用来做预防性维护。说白了就是平时舍不得花小钱,等设备坏了掏大价钱修,还要赔订单。工业声纹识别最实在的作用,就是把这80%的突发故障成本,砍下来至少6成。 目前这套系统已经能覆盖的实际场景,根本不是大家想的只能测个电机故障: – 旋转类设备:电机、水泵、风机、减速机、轴承的早期磨损、不对中、动平衡失衡 – 流体类设备:阀门内漏、管道堵塞、泵腔气蚀 – 特殊工艺场景:数控机床的刀具磨损识别、注塑机的模具状态监测 问:我们已经装了振动传感器做状态监测,还有必要上工业声纹识别吗? 答:真不是重复建设。振动传感器测的是设备壳体上的震动传导,很多早期的细微故障,比如轴承保持架的轻微裂纹、阀门刚开始的内漏,震动信号传到壳体上已经衰减得差不多了,根本测不出来。但声音的传播是无孔不入的,哪怕是0.01毫米的间隙变化,产生的高频声波都能被声纹传感器捕捉到。我见过太多工厂,振动系统显示设备状态全绿,结果拆开来一看,轴承已经磨得快掉渣了——这种情况靠振动是真的发现不了。

别踩坑:选工业声纹识别方案的几个硬标准

说实话,现在这个赛道挤进来的厂商特别多,很多人上来就吹自己的系统准确率99%,真拉去车间现场测,说不定连个正常的设备运行声音都识别不对。选方案的时候别听概念,就卡这几个硬标准: ✅ 首先看有没有本地的工业场景训练库,不是拿民用的声纹模型改一改就拿来卖的。那种上来就说通用模型能适配所有车间的,直接pass。毕竟纺织车间的噪音和化工车间的噪音,差了十万八千里,没有针对特定行业训练的模型,根本滤不干净干扰。 ✅ 第二看能不能自动调整基线。很多设备刚换了新轴承,过了磨合期,声纹特征本来就会变,如果系统还是拿三个月前的基线来比对,肯定天天误报。好的系统会跟着设备的负载、温度、运行时长自动更新正常状态的特征范围,不需要运维人员天天手动调阈值。 ✅ 第三看报警的逻辑是不是够细。别一上来就只给你报“设备异常”,要能具体告诉你,是哪个部件出了问题,大概是什么类型的故障,还能撑多久,建议什么时候安排检修。那种只发个“设备异常”弹窗的,跟没装没区别,运维人员还要自己拆设备查,纯纯增加工作量。 现在工业声纹识别已经过了概念炒作的阶段了,三年前大家还在实验室里测准确率,现在已经有不少工厂把它当标配的运维工具用了。不是什么高大上的黑科技,就是个能帮你少停机、少赔订单的实用工具。 上次在张家港的车间,我站在轧机旁边听了10分钟的设备轰鸣,以前在我耳朵里就是一团乱哄哄的噪音,现在知道了,这每一点声波的波动,都是设备在跟你说话。以前要等师傅们攒二三十年的经验才能听懂,现在靠系统,刚入行的年轻运维也能接得住这些信号。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业声纹识别:别等设备烧穿轴承,才想起听它的‘声音求救’ https://www.dachanpin.com/a/tg/71458.html
赞 (0)
别等设备烧瓦才想起做工业油液分析——一线运维的真实踩坑记录
上一篇 1小时前
别拿嗅觉当儿戏:2024年工业气味检测的落地坑位与真实解法
下一篇 26分钟前

相关推荐

  • PCB:电子设备的 “神经网络”,连接科技未来的核心载体

    当我们拿起智能手机刷视频、用笔记本电脑处理工作,或是操作智能家居设备调节室内温度时,很少有人会留意到这些便捷体验背后,隐藏着一个至关重要的电子元件 —— 印制电路板,也就是常说的 PCB。它如同电子设备的 “神经网络”,将芯片、电阻、电容等各类电子元器件紧密连接,让电流与信号能够稳定传输,最终实现设备的各项功能。没有 PCB 的支撑,绝大多数电子设备都将沦为…

    2025-09-09
  • 工业无线通信(Wi-Fi 6/6E)实战:坑与机会,我为什么说它是工厂的神经末梢

    去年一个项目,AGV 走到某根柱子后面直接失联,整条产线停摆 14 分钟。那是 2.4GHz 的老AP,号称工业级,结果连漫游都烂得一塌糊涂。 后来换了 Wi-Fi 6,你猜怎么着?同样的位置,延迟从 80ms 砸到 8ms。我当场骂了一句——早干嘛去了。 对,工业无线通信这事儿,很多人还抱着‘能用就行’的旧脑袋。可现实抽脸抽得生疼。✅ 如果你还在用 802…

    投稿 2026-07-13
  • 搞懂工业现场为什么要上时间敏感网络(TSN),别再交智商税

    去年在东莞跑一个汽车零部件厂的项目,碰到个哭笑不得的事儿。业主花了大几百万上新的柔性生产线,调试试生产的时候,每隔三五天就出一次撞机。查了半个月,最后发现是通信的锅——机器人走轨迹的控制信号,被突然涌来的视觉检测数据包挤了排队,晚了8毫秒到位。就8毫秒,十几万的工装夹具直接撞废,工人师傅心疼得直拍大腿。 工业通信的老顽疾,只有时间敏感网络(TSN)能根治? …

    投稿 2026-08-17
  • 制造企业工业组织变革:从金字塔到网状结构的落地痛点

    去年一整年,见了二十多个制造企业的老板,十个里有八个在吐槽。 原来的组织架构跑不动了。 销售接了小批量定制单,要跑到生产部协调产能,生产部推给工艺部,工艺部说要改流程得总经理签字,一圈下来,客户早就找别家做了。 部门墙厚得能砸死人,大家各扫门前雪,出了问题全靠甩锅,这是很多制造企业现在的常态。 为什么工业组织变革现在成了必答题 放在十年前,没人会聊这个。那时…

    投稿 2026-09-19
  • 工业自动化2024:我们为什么还在为边缘计算吵个不停?

    说实话,我现在一听到“边缘计算是工业自动化的未来”这种口号,心里就发怵。 那次差点停机的教训 去年夏天,我们给一个食品包装产线做改造,方案里信誓旦旦地用了某大厂的边缘计算平台,号称云端协同、毫秒级响应。结果投运第一周,一个视觉质检节点因为散热不良直接宕掉,连带整条线停了四十分钟。四十分钟啊!——那帮操作工看我的眼神,啧,一辈子忘不了。 到现在我都后怕。那次事…

    2026-06-18

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息