上周去苏州一家做五轴机床核心转台的厂子待了三天,临走前在车间角落撞见个干了27年的老钳工,正拿着油石反复蹭一个转台的端面——旁边的数显仪明明白白跳着0.002毫米的平面度,他还在蹭。
我问他差这两微米够啥用。
他头都没抬。
“这转台装到机床上,转一小时的累积偏差就会放大十倍,最后客户加工的零件表面有刀纹,找谁去?”
被神化的”慢”,根本不是工业匠心精神的核心
很多人一提到工业匠心,第一反应就是”慢”——老师傅拿着砂纸磨一整天,对着零件反复端详,仿佛慢工出细活就是全部答案。说实话,这是对现在工业生产最大的误解。
现在的精密制造场景里,单靠手工磨出来的高精度零件,根本撑不起批量交付的要求。我们现在说的工业匠心,从来不是要求所有人都像老艺人一样耗时间,而是在每一个加工环节,把精度的标尺卡到最严的位置:毛坯入厂要测材料硬度,粗加工要留足够的应力释放时间,精加工的每一步进给量都要和预设参数做比对,最后成品要把所有检测数据归档存查。
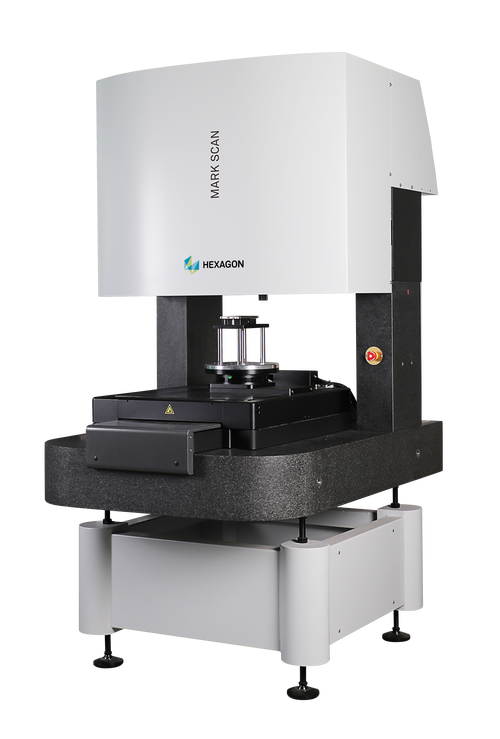
我之前见过不少人吐槽,说现在的工业生产太冰冷,全是机器,没有以前的人情味。但你仔细想就知道,当一个零件的精度要求到了微米级,单靠人的手感和经验,根本没法保证每一批次的产品都稳定达标。老钳工的手工修配,从来不是和自动化生产对着干,而是在自动化覆盖不到的细节死角,补上那最后一点精度缺口。
问:现在自动化检测、机器人研磨都普及了,为啥还要留老钳工手工修配的环节?
答:别把自动化当万能答案。我们试过进口的机器人研磨工作站,修出来的转台平面度能稳定到0.003毫米,但连续运行12小时之后,转台的动平衡偏差会突然跳0.004——为啥?因为机器人的力控补偿是按预设参数跑的,它感知不到材料本身的微观应力释放。老钳工拿油石蹭的时候,手上的力度变化、甚至油石蹭过表面的声音,能判断出这块料哪个位置的内应力还没散,这种判断没有传感器能完全替代。
工业匠心精神从来不是”个人英雄主义”
很多宣传里的匠心故事,总喜欢把镜头对准某个干了几十年的老师傅,仿佛整个企业的精度都是靠他一个人的手艺撑起来的。这真的是太片面了。
就拿现在国产航发的单晶涡轮叶片来说,这种零件的精度要求到了微米级,表面粗糙度要达到Ra0.2,别说靠一个人手工磨,就算是最熟练的技师,单独做也根本达不到批量交付的要求。从型壳的每一层涂挂厚度,到单晶生长的炉温控制曲线,到最后精加工的砂轮粒度选择,再到成品的无损检测,这是一整个跨部门团队花了几年时间,攒出来的一整套工艺标准。

我之前跟航发厂的工艺员聊,他们为了把叶片的表面粗糙度从Ra0.4降到Ra0.2,前后改了17版工艺参数,换了3种不同粒度的砂轮,连续熬了三个多月——这哪是一个人坐在工位上磨一辈子的浪漫啊,这是一群人死磕出来的标准。
不过话说回来,别再把工业匠心等同于”一辈子只做一件事”的鸡汤了。现在的工业场景下,你就算在同一个岗位干四十年,要是不会跟着数控系统迭代更新工艺,连新的五轴机床操作面板都看不懂,那你那点经验根本没用。
问:现在很多年轻人不愿意进制造业车间,所谓的工业匠心精神,会不会随着老一代工人退休就断档?
答:我之前也担心过这个问题。直到去年去东莞看了一家做精密注塑模具的厂子,他们的核心工艺团队平均年龄28岁——没有那种干了三十年的老钳工,但是团队里每个人都能对着模具的模流分析报告,算出来每个浇口的位置差0.1毫米会带来多大的产品翘曲,能拿着手持粗糙度仪把每个型腔的参数和客户的要求卡到丝毫不差。你说这不是匠心?这就是新时代的匠心啊——它不要求你熬到头发白,但是要求你对手里做的每一个零件,抱着”差一点都不行”的较真劲。
真正的工业匠心,是敢跟”差不多”死磕
前几年给一家做医疗设备的厂商做供应链审核,他们的传送带滚轮,之前供应商给的公差是±0.02毫米,看着也能转,但是装在CT机上,连续跑8小时之后,滚轮的同心度偏差累计到0.08毫米,拍出来的影像就有重影,返修率高到吓人。后来他们换了供应商,新的供应商就是按±0.005毫米的公差做的,每一个滚轮都要单独做动平衡检测——你说这多花的成本值不值?医疗设备差一点,那是要影响诊断结果的啊。
💡很多人算成本的时候,只算眼前的加工费,不算后面装到整机上出问题的返修成本、品牌损失。真正有工业匠心精神的企业,从来不会在这些看不见的细节上打折扣。
我整理了下现在见过的、真的把匠心落到实处的厂子的共性,其实特别简单:
- ✅ 不会因为客户没提要求,就把公差往松了放
- ✅ 不会因为赶交货期,就跳过必须的检测环节
- ❗ 更不会把”差不多就行”当成熟的生产经验
别觉得匠心和数字化是对立的。现在很多厂子上数字孪生系统,把每一个零件从毛坯到成品的全流程参数都存在系统里,哪个环节的加工参数飘了,哪个位置的材料有瑕疵,系统自动报警——这本质上就是把老工人的经验,变成了可复制、可传承的工艺标准,让匠心不再是某一个人的绝活,而是整个生产线的底线。
我见过太多厂子,宣传册上写着”追求卓越””工匠精神”,实际上车间里的卡尺都不准,检验员看到零件超差一点,觉得反正不影响装配,就签字放行了。这种宣传有啥用?
上次从苏州那个机床厂出来,我在门口看到那个老钳工把磨好的转台擦干净,套上防尘罩,跟旁边的年轻徒弟说,”这个转台装到客户机床上,人家要干十几年的活,咱们现在多磨两圈,客户用的时候就少出一次问题。”
你看。
哪有那么多高大上的定义啊。
工业匠心精神说到底,就是你做的每一个零件,敢拍着胸脯说,我拿它用到十年后,也不会掉链子。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:从0.01毫米的偏差说起:工业匠心精神到底在守什么? https://www.dachanpin.com/a/tg/71588.html