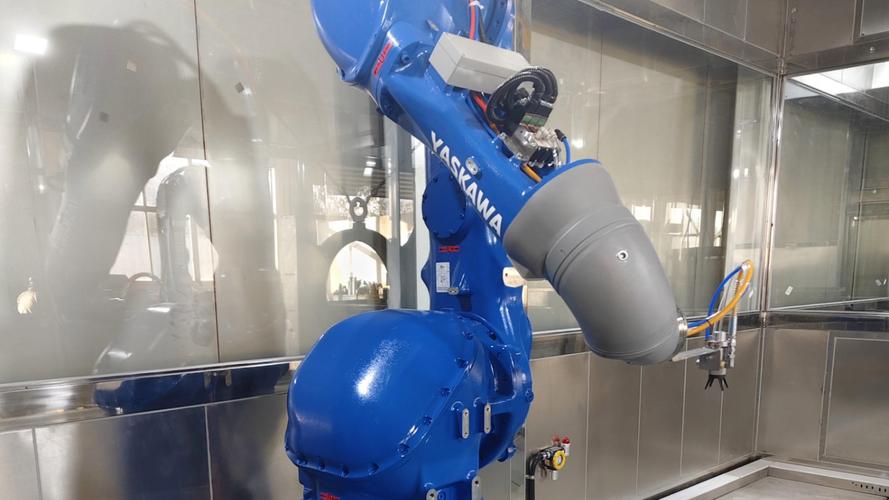
上个月蹲在徐州某工程机械结构件车间的喷涂线边,盯着机械手喷完最后一块挖机动臂,后背的降温水帘吹得后颈发僵——就为了核对他们新上的工业涂装工艺参数到底有没有踩之前的老坑。
真的。
干这行久了就知道,很多厂的涂装质量出问题,根本不是涂料不好,是现场的细节全错了。
很多人觉得前处理是“边角料工序”,抛完锈就完事,大不了多喷点漆盖住。
错。
前处理的膜层附着力不够,你喷再厚的漆,三个月就掉。
现在新的工业涂装工艺基本都淘汰了传统的磷化线,换成了无磷硅烷处理,环保性好,成膜更薄,对基材的适配性也强。但别觉得换了硅烷就万事大吉,参数错了照样出问题。
抛丸环节的钢丸循环次数别超过3次,超过之后钢丸磨平了,打出来的粗糙度不够,硅烷膜挂不住,后面盐雾测试直接红锈。
问:我们做农机配件的,之前用磷化,现在换硅烷处理,线边的参数需要改哪些?
答:首先别上来就把磷化槽全清了换硅烷,先把槽液的pH值从原来的3.5-4.5调到4.8-5.5,硅烷对水质要求高,
,不然硅烷膜成不均匀,后面喷完盐雾测试直接掉漆。对了,之前磷化用的喷淋压力是0.12MPa,硅烷要降到0.08MPa,不然会把刚形成的薄硅烷膜冲掉,别问我怎么知道的——去年帮山东一家农机厂调线,一开始就是照着磷化的参数开,连续3批件盐雾测试24小时就出红锈,查了半天才发现是喷淋压力太高。
还有个很多人忽略的点:前处理完的件,停留时间不能超过8小时,梅雨季甚至要压到4小时以内,不然硅烷膜返锈,后面再喷多少漆都没用。
现在的工业涂装工艺基本都用静电旋杯机械手,上漆率能到80%以上,比空气喷涂高两倍还多。但很多厂的调试员为了“少出废品”,一味把出漆量调大,静电电压调低,最后过喷严重,VOC排放超标,还得被环保罚。
我见过最离谱的厂,为了过客户的膜厚检测,一遍底漆喷150μm,面漆再喷100μm,算下来一块动臂的涂料成本多了30%,结果用了一年,焊缝位置的漆整块往下掉,还得返工,得不偿失。
其实工程机械结构件的
,家电外壳的话60-80μm就够,过厚的膜层内应力大,冷热交替的时候很容易开裂。
最近在苏州一家新能源汽车零部件厂看到的新系统,喷完的件直接过AI视觉检测工位,识别漏喷、颗粒、流挂的准确率能到99.2%,比人工检测快3倍,还不会因为人眼疲劳漏检,这个确实是现在行业的新方向。
问:我们做铝合金家电外壳的,用水性丙烯酸漆,冬天车间温度只有15℃,湿度30%,喷完流平总是出缩孔,怎么解决?
答:首先别光想着加热固化炉,先把喷涂房的温湿度调对——水性漆的最佳施工温度是20-26℃,相对湿度55%-65%,温度低了漆的流平性差,湿度太低,溶剂挥发太快,当然出缩孔。如果车间没法整体升温,至少给喷涂房加个隔断,装个除湿/加湿一体机,喷完之后的流平时间从原来的10分钟延长到15分钟,再进固化炉,固化温度从原来的60℃升到70℃,保温20分钟,基本就能解决缩孔问题。对了,还要检查静电喷枪的接地,铝合金件如果接地不好,静电吸附不上,也会出颗粒,别上来就换涂料,先查现场的细节。
很多厂的固化炉用了五六年,从来没校准过温度,有的角落180℃,有的地方只有140℃,导致有的件烤过了粉化,有的没固化好,一磕就掉漆。
💡 现在正规的工业涂装工艺要求
,每个季度要清一次风道的漆渣,不然热风循环不畅,温度差能到30℃。
❗ 别为了省能耗随便降固化温度,现在很多新的低温固化粉末涂料,120℃就能固化,比传统的180℃省40%的能耗,但前提是你得按涂料厂商给的参数来,别自己随便调保温时间。
还有环保的事,别不当回事,现在VOC排放的要求是低于30mg/m³,喷涂后的废气一定要用活性炭+催化燃烧装置,别光用活性炭吸附,用半个月就饱和了,查一次罚几万,不值得。
说实话,干了快12年工业涂装的现场服务,最烦的就是老板上来就问“能不能把成本再降10%”,不碰前处理的参数,不调喷涂的细节,就想换更便宜的涂料,最后出来的产品出了质量问题,返工的钱比省的涂料钱多十倍,对吧?
哦对,还有个小细节,喷完的件别直接堆在地上,要放在专用的料架上,不然地面的灰粘在没完全固化的漆面上,又得返工。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业涂装工艺落地避坑指南:从现场实操看前处理到固化的核心细节 https://www.dachanpin.com/a/tg/71859.html