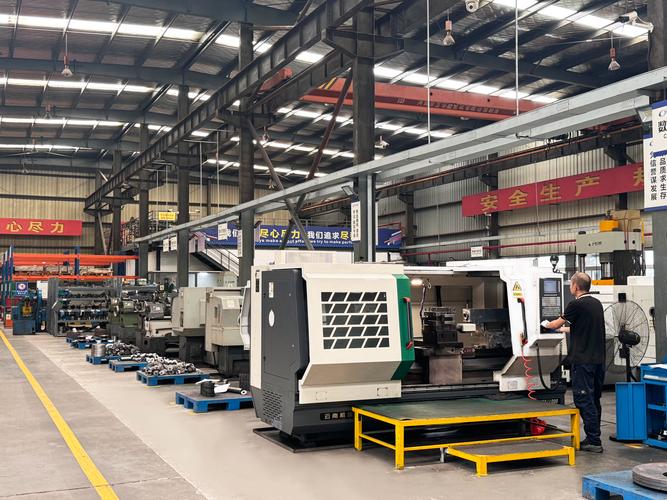
上周去苏南一家做精密齿轮的小厂,老板拉着我在车间转了三圈,脸都皱成了包子——花了30万照着某头部车企的公开案例改单元化生产,改完三个月,生产效率没涨,反而比原来的流水线还掉了12%。
我站在他那排摆得整整齐齐的U型工位前,差点笑出声。
他把每个工位的作业内容切得和流水线一样碎,每个单元的人只做一个工序,连物料盒的高度都按车企的标准调了1.2米——问题是人家车企的单款车型年产能是10万台,他一年做的齿轮,光规格就有47种,单批次最多的也就200件。这能顺才怪。
很多人对单元化生产的误解,从看资料的第一页就埋下了。
总觉得它就是把原来的长流水线拆成一个个小的封闭班组,摆成U型,就算落地了。根本不是。真正的单元化生产,核心是
——先把车间里所有在产的零件,按工艺路径、尺寸范围、精度要求、装夹方式做分类,归成3-5个稳定的零件族,再把加工这个零件族需要的设备、工装、人员、检验环节全集中在一个封闭的作业区域里,从原材料投进去,到成品拿出来,中间不用跨区域转工序,没有等待,没有搬运浪费。
刚才说的那家齿轮厂,为啥改完效率掉了?他的单元布局完全是按设备类型凑的:把三台数控车床全摆在U型的一侧,两台磨床摆在另一侧,根本没对应具体的零件族。相当于把原来的大车间,按设备切了几个小格子,和原来按工种分的车工班、磨工班没有任何区别。零件进来,先在车床单元加工完,再推到磨床单元排队等,该等的时间一点没少,该走的冤枉路一步没少。
讲个真事,上个月在宁波一家做液压阀块的厂子,他们刚开始改的时候,也是照搬大厂的U型布局,跑了两周发现不对,重新花了10天梳理零件族,把所有需要经过“锯床下料-数控铣-钻床-去毛刺-检验”流程的阀块归成一个族,把对应的设备全挪到一个单元里,原来加工一块阀块要在车间里转4个区域,累计搬运距离28米,现在整个单元里的搬运距离不到3米,一周之后生产效率就涨了27%。
问:我们厂单款产品批量不大,多品种小批量,是不是就不配做单元化生产?
答:错。恰恰是多品种小批量的厂子,才最适合单元化生产。原来的刚性流水线是为大批量单一品种设计的,换一次线要停俩小时,要是你每次生产的批次只有几百件,换线的时间都快赶上加工时间了,成本能不高?单元化的核心优势,就是能把换型时间压到10分钟以内——我接触的那家做航空紧固件的厂子,原来换一次模具要45分钟,现在单元里的物料、工装全按常用零件的顺序摆,换型时间直接压到了8分钟,去年多品种订单的交付周期缩短了40%。
见过太多厂子,布局摆得漂漂亮亮,单元的牌子也挂了,最后跑半年还是没效果,问题全出在细节上。
第一个细节:别给单元里的工人定和流水线一样的计件标准。
原来的流水线是按每个工序的标准动作时间算计件,你现在单元里的工人要参与从加工到检验的全流程,你还按单个工序的件数算钱,谁愿意多干活?之前东莞一家做自动化配件的厂子,刚改单元的时候,工人都抢着做最轻松的车削工序,检验和毛刺处理没人管,良品率掉了8%。后来他们改成按整个单元的成品产出算绩效,单元里的人自己分工,谁擅长调机谁就多干换型的活,谁手稳谁就做检验,两个月之后良品率就涨回来了,人均产出还涨了22%。
问:单元里的工人需要全流程会所有工序吗?培训成本会不会太高?
答:没必要要求每个人都是全能工。我们现在落地的方案里,都是按“一专多能”的标准来的——每个单元3-4个人,每个人至少精通一个核心工序,另外掌握2个辅助工序的操作就行。比如单元里有个干了10年的老车工,他就精通数控车的调机,另外会简单的钻孔和去毛刺;刚招的学徒,就从去毛刺、检验开始学,慢慢练钻孔,等熟了再学调机。根本不用一开始就把所有人都拉去培训三个月,边干边练就行,去年我们在苏州一家做医疗零件的厂子推这个模式,三个月时间,单元的多能工比例就从20%涨到了70%,培训成本比集中培训省了快60%。
第二个细节:别把单元做成和其他部门脱节的孤岛。
很多厂子改完单元,就把单元的所有事都甩给单元长,质量问题、物料缺料、设备故障,全让单元自己扛,结果单元和之前的物料、设备、质量部门完全脱节。比如物料部门不知道单元的生产节奏,每次送料都是按原来的批量一次送半车,堆在单元的过道里,找个零件要花10分钟。现在比较成熟的做法是,每个单元配一个简易的安灯按钮,缺料、设备坏了、质量出问题,按一下,对应的支持部门10分钟内必须到现场响应——我去年看的无锡那家做新能源结构件的厂子,给每个单元装的数字看板,和物料、设备部门的系统打通,按钮一按,系统自动派单,现在单元里的待料时间,从原来的平均2.1小时/班,降到了12分钟/班。
💡 很多人觉得单元化生产是几十年前的老精益概念,过时了,其实根本不是。2024年之后落地的单元化,早就不是原来的纯人工操作了,很多单元里已经加了小型的协作机器人,把最累、最重复的上下料活给机器人干,人只需要做调机、换型、检验这些需要判断的活,人均产出比纯人工的单元还能再涨30%左右。
我见过最离谱的一个老板,听到单元化生产好,花了一周时间把整个车间的设备全挪了位置,改完才发现,原来的零件根本凑不成稳定的零件族,新的布局跑不通,原来的流水线也拆没了,停产半个月,损失了快40万的订单。
真的没必要。
中小厂的车间,本来设备就不多,订单波动也大,完全不用追求一步到位的全车间改造。正确的节奏其实很简单:
1. 先选一个批量最大、换型最频繁、痛点最明显的产品族,划出一个100平米左右的小区域,用车间里现有的闲置设备,先搭个试验单元,跑4周。别买新设备,别追求完美布局,先把流程跑通,算一下换型时间、生产效率、良品率的变化,有问题马上调。
2. 等这个试验单元跑顺了,工人的绩效规则、物料的配送节奏、质量的检验流程都摸透了,再慢慢推广第二个、第三个单元。别贪多。
✅ 我接触的最顺利的一个厂子,从第一个试验单元落地到全车间推广完,花了整整6个月,没有一次因为改线影响正常订单交付,整体人均产出涨了38%,交付周期缩短了一半。
❗ 别信那些上来就让你投几百万上整套数字孪生系统的方案——中小厂的车间,连实时的生产数据都没摸清楚,上那么贵的系统干啥?先把单元的流程跑顺,再慢慢加低成本的数字化小工具,比啥都强。
说真的,我见过太多人把简单的事搞复杂。单元化生产哪有那么多玄乎的概念?它本质上就是把原来绕来绕去的生产流程,改成最短路径的一个流,让工人不用走冤枉路,不用等半天物料,不用等半天检验,把时间全花在真正创造价值的加工动作上。
之前有个做小五金的老板跟我说,原来他车间的工人,每班要走5公里的路,找物料、送半成品、找检验员,改完单元之后,每班走路的距离不到500米,工人的疲劳度降了,产出自然就上来了。
对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产落地:中小机械厂别硬抄大厂的改线方案 https://www.dachanpin.com/a/tg/72096.html