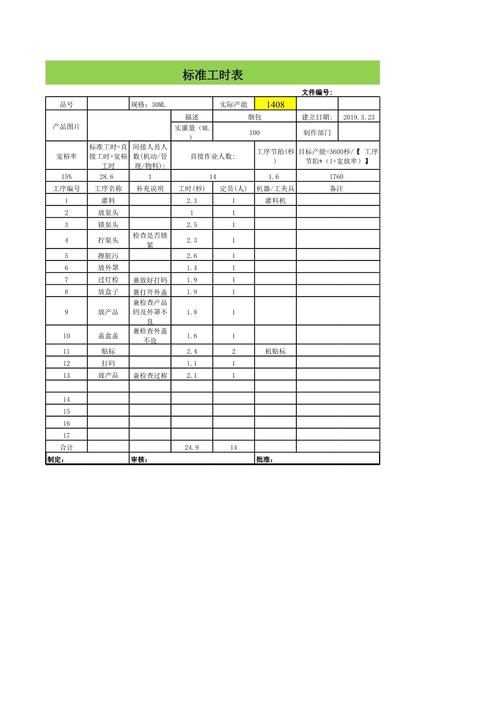
上周跑东莞长安的一家精密五金厂,车间里的场景我到现在都记得——铣床边堆的铝件快齐到腰了,流转的小推车在过道里挤得转不开身,班组长拿着个皱巴巴的排产表满头汗,说上个月的急单拖了12天,客户已经放话要扣15%的尾款。
聊了半小时才搞明白,他们去年听同行说单件流好,咬着牙花了十几万请咨询公司来改,结果搞了俩礼拜就全退回去了——说根本不适合他们这种多品种小批量的机加工场景,纯折腾。
为啥你学的单件流,一到车间就走样?
很多人对单件流的理解从根上就错了。觉得就是严格按1件1件的节奏往后面工序传,差一件都不行。真不是。💡 单件流的核心是消除生产链路里所有不产生价值的等待、搬运、堆叠,把之前被成批生产藏起来的质量、设备、人员问题全揪到台面上,根本不是硬卡一个死板的数字标准。
举个最直观的例子:之前成批生产的时候,铣床出了个0.02mm的尺寸偏差,因为一批500件,等流到三公里外的检验台才发现,前面已经废了200多件,大家都习以为常,觉得“反正有终检兜底”。换成单件流的逻辑,刚过3件,检验岗的师傅就发现尺寸不对,马上喊停,算下来损失也就3件,差了快70倍。
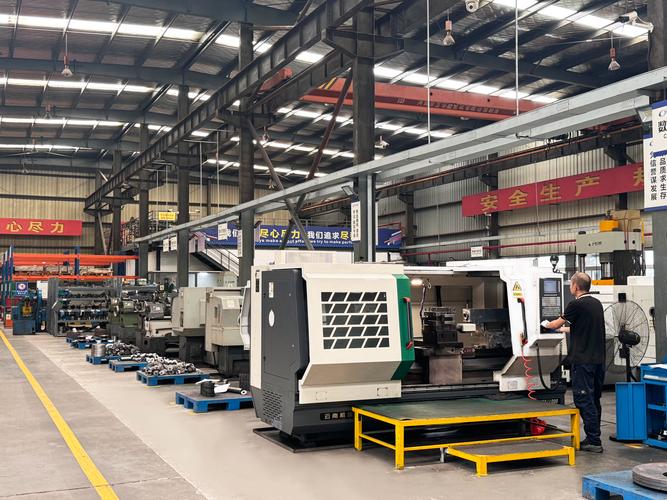
我知道看到这儿肯定有人要问了:
问:我们厂是多品种小批量,换型时间动辄1个多小时,根本没法做单件流吧?
答:这是我跑了上百家厂听过最多的误区。首先别把“单件流”等同于“永远不攒件”,换型耗时长的工序,完全可以把换型后的首件按最小流转单元(比如3-5件)往下传,根本不需要硬卡1件。去年帮苏州一家做非标夹具的厂改,他们之前换型要90分钟,先通过SMED快速换型法把换型时间压到22分钟,再把流转批量从200件降到5件,整个生产周期直接缩了62%,从头到尾没硬卡过1件的标准。
落地单件流的第一个坎:别上来就拆生产线
太多厂踩过这个坑——一上来就把设备拆了重新摆,按工艺流程排成标准U型线,结果搬完才发现,车间的天车轨道不对,切削液的管路接不上,班组长根本管不过来,乱成一锅粥,俩礼拜就全拆回原样了。
其实真没必要上来就动设备。我们帮东莞那家五金厂改的时候,第一步连个扳手都没拿,就定了个死规矩:每个工位的待加工区,最多放3件,多了的话,前面的设备必须停。刚开始铣床的师傅意见大得很,说“我刚调完参数,多做点攒着不好吗?后面磨床停了我还要等?”结果跑了一周,大家都发现根本等不到——之前磨床的工位,堆的待磨件已经够磨2天的了,根本不需要铣床师傅额外攒。

跑了半个月,他们算下来,整个车间的在制品直接降了70%,过道一下就宽了,之前堵在半路的急单,3天就走完了全流程,客户的尾款也顺利拿回来了。
这时候肯定又有老板要跳出来说了:
问:按你说的限制工位在制品数量,会不会导致设备利用率下降?之前我们试的时候,设备综合效率从85%掉到60%,老板直接叫停了。
答:我特别理解这个顾虑——毕竟很多老厂的考核逻辑,就是盯着设备转了多久,根本不看生产出来的东西能不能马上流到下一道。这里得算一笔明白账:你之前设备利用率85%,但是每个零件从投料到出厂要15天,其中14天都是在各个工位堆着等,真正加工的时间加起来才4小时。现在你把设备利用率降到75%,生产周期缩到2天,同样的厂房面积,你能接的订单量翻一倍,算总账哪个划算?❗ 我见过太多厂,为了守住设备利用率的数字,把车间堆得像个仓库,最后现金流全压在在制品上,遇到个客户改单、上游断供,直接亏到肉疼。
现在的单件流,已经不是十年前的老套路了
搁十年前做单件流,全靠班组长拿着个秒表掐节拍,靠人工数每个工位的件数,跑不了俩礼拜就乱。现在不一样了,轻量化的MES终端、工位级的光电传感器,根本不需要人来回跑着盯。
去年去宁波一家做新能源汽车结构件的厂交流,他们改的单件流就特别省事:每个工位装个小型的光电传感器,待加工区的件超过3个,前面工序的MES终端就会亮红灯,连班组长都不用天天在车间转。更绝的是,他们把之前占600平的中心仓库直接砍了,让供应商按小时配送,每次送2小时生产用的料,检验员在收货点直接检,检完直接拉到生产线边,根本不进中间仓。腾出来的地方直接加了两台新的加工中心,多接了30%的订单,老板说早知道这么划算,十年前就该改。
我整理了几个现在落地单件流最实用的小技巧,都是跑厂跑出来的干货:
- 别拿“大批量成本低”当挡箭牌,现在的客户根本等不起你15天的生产周期,报价再低,拖了交期的损失根本补不回来
- 别一开始就追求完美的U型线,先从限制每个工位的最大在制品数量开始,跑顺了再慢慢调布局
- 考核别再单独考单个工位的效率,要考整个生产线的整体产出,不然每个工位都想着多攒件,最后全是占地方的在制品
说实话,我见过太多厂,把单件流当成个需要花几百万、请顶级咨询公司才能搞的高大上项目,其实根本不是。说白了,就是别让零件在车间里“躺平”,能顺着工序往下传,就别堆在工位边占地方。你想想,你堆在车间里的那些在制品,全是真金白银压进去的钱,能少压100万,你拿这个钱给工人发奖金、买新设备,不比堆在过道里积灰强?对吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再堆在制品了:中小机加工厂落地单件流的3个踩坑指南 https://www.dachanpin.com/a/tg/72095.html