工装夹具选型血泪史:别让劣质夹具毁了你的机床

我见过最离谱的——一个做精密模具的小厂,新买的CNC加工中心,头一个月就撞刀!主轴报废。查下来,原因特简单:夹具没夹牢。工件飞了。你说冤不冤?设备七八十万,却舍不得在夹具上多花两千块。 这事儿我一直记着。后来做技术顾问,走访过不下百家制造企业,说实话,工装夹具这个环节,80%的中小厂都不够重视。总觉得能夹住就行。天大的误区!

工装夹具不是配角,是精密加工的基石

工装夹具不是配角,是精密加工的基石
工装夹具不是配角,是精密加工的基石
先澄清一个概念。很多人觉得夹具就是钳子、压板、磁台。那玩意叫通用夹具。真正影响生产效率的,是专用工装夹具。根据零件形状、加工工艺专门设计的家伙。一套好的工装,可以:
  • 定位精度稳定在0.005mm以内——别小看这头发丝的1/10,没它你批量生产全是废品
  • 缩短装夹时间,从几分钟到十几秒
  • 避免人为失误,什么扳手没拧紧啦,垫块放错啦
但反过来说,设计得烂的夹具,真能要命!上个月我还碰到一个案例:某汽车零部件厂,加工变速箱壳体,液压夹具的夹紧力计算错误——工件表面被压出痕迹,整批次返工,损失七万多。他们采购经理还振振有词:“供应商说可以啊。” 供应商的话能全信?你得自己懂! 我总跟朋友讲,工装夹具的核心是定位和夹紧的平衡。定位元件要准确,夹紧力方向得合理,不能把工件顶变形。尤其薄壁件,一夹就椭圆,你测量都测不出来,装车上就异响。那时候晚了。

好工装是设计出来的,不是买出来的

现在市面上有很多标准化的夹具,像零点快换、气动卡盘、EROWA系统。确实方便。但别迷信“快换系统”这四个字。很多厂家宣传快换,实际重复定位精度根本达不到。我测试过某国产品牌的快换板,标称0.002mm,实际用激光干涉仪一打,0.008mm!这能行?朋友,加工中心的热变形都比这大。 所以我的原则是:关键工序,工装必须做精度验证。至少拿三坐标打一遍首件。别省那几百块检测费。 那专用工装怎么设计?我分享一个方法论,特简单:先看零件图,确定基准。再模拟加工受力。然后选夹紧方式:机械?液压?气动?还是真空吸?每个都有坑。比如真空吸盘,表面平整度要求高,车间粉尘多就爱失效。你得结合自己的环境。
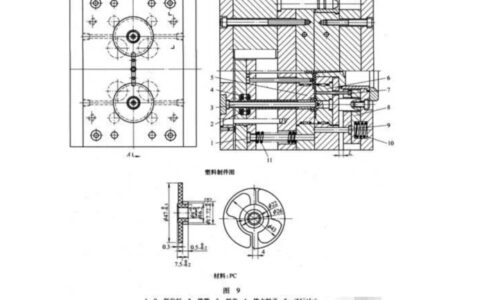
精密工装夹具三维设计CAD图
精密工装夹具三维设计CAD图
另外,材料呢?很多人用45钢淬火,硬度上去了但变形也大。现在多用合金钢,Cr12MoV、40Cr,甚至航空铝。重量轻,适合机器人搬运。说到机器人,自动化产线对工装要求更高,因为无人看守,一旦夹持故障,后面全是废品,还撞车。所以防错设计必不可少。漏气检测、夹紧确认传感器、RFID识别工件…这些功能要不要加?看产品附加值。做低端件就别折腾了,回不了本。 问:工装夹具的寿命一般多长?我怎么判断该换了? 答:这问题好。我的经验:关键定位面磨损超过0.01mm就得修或换。平常看加工精度趋势,如果连续出现尺寸超差,且调整无效,十有八九是夹具定位元件磨损。别舍不得扔,一个定位销才几十块,废品一个几百块,自己算账。另外,夹紧机构如弹簧、气缸密封圈,定期换,好比汽车保养,别等它崩了。 问:小批量多品种生产,怎么选工装方案?上一套专用的不划算啊。 答:这是最常见的痛点!我的建议是搞模块化组合夹具。提前买一套基础板、T型槽底板,再配各种定位块、压紧件。跟搭积木一样,新产品来了,花半天拼好调试,用完拆掉。初期投入两三万,长远看比每次都做专用夹具便宜得多。而且这种积木块精度也能做得不错,调整好了达到0.02mm没问题。当然,超精密的话还是得专用。但普通精度足够了。对了,现在有种“白钢”定位块,硬度高还防锈,比普通碳钢强。

工装维护是细活,别等出事了再拍大腿

很多厂子很搞笑——买设备舍得花钱,保养工装?啥?工装还要保养?他们把那些锈迹斑斑的夹具往角落一扔,下次用的时候敲敲打打,定位面都磕碰了!看得我心疼。兄弟,那是精密零件,不是榔头! 我要求我的团队做到:每班清洁,每周检查,每月精度复测。清洁不是随便擦擦,要用气枪吹铁屑,再用擦拭纸蘸防锈油抹。检查时重点看:定位销是否松动,压板有无裂纹,气缸动作是否顺畅。别想省事,省事的后果就是半夜停工修机器。
车间工人维护工装夹具清洁上油
车间工人维护工装夹具清洁上油
还有储存,必须上架,涂防锈油,避免磕碰。尤其是带液压管路的夹具,油要定期更换,防止杂质堵塞阀体。有一次我去一家航空航天供应商,他们的工装库房像实验室一样整洁,每种夹具都有使用记录和精度档案。那才叫专业。反观小作坊,唉… 最后补充一点:工装夹具的技术趋势。现在都讲工业4.0,智能夹具开始普及。自带传感器,能实时监控夹紧力、振动、温度,数据上云端。适合无人化产线。但我不建议盲目跟风,成本太高,除非对稼动率有极致要求。务实点,先把基础的做好了。 真别小看工装,它是工厂的隐形资产。一个车间强不强,看它的工装管理就知道。下次去供应商审核,去他们的工装库房转转吧,比听销售忽悠管用。 就这样。还有什么问题,欢迎留言。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具选型血泪史:别让劣质夹具毁了你的机床 https://www.dachanpin.com/a/tg/60635.html

赞 (0)
快速成型实战:选对工艺,省下50%成本真不是忽悠
上一篇 2026-06-20 08:56:47
模具设计的一些真心话——不吐不快
下一篇 2026-06-20 09:34:43

相关推荐

  • 工业OKR应用:别拿互联网那套直接套在工厂里

    去年去珠三角给一家中型汽配厂做数字化转型咨询,老板拉着我在茶水间吐了半小时槽。花了二十多万请了互联网出身的OKR咨询顾问,折腾三个月,车间主任连OKR和KPI的区别都讲不清楚,原本顺顺的生产排程,反而因为每周要做OKR进度对齐乱了套。 钱扔水里,响都没响一声。 为什么工业OKR应用,十有九个走歪? 互联网公司玩OKR,玩的是脑力劳动者的自驱,产品经理、程序员…

    投稿 2026-09-25
  • 方向盘上的旧时光:一场关于信任的二手车交易

    夏日的午后,阳光透过梧桐树叶的缝隙,在小区停车场的水泥地上洒下斑驳的光影。老张蹲在自己那辆白色轿车旁边,手指轻轻摩挲着车门上一道浅浅的划痕,那是三年前带孙子去公园时,被路边的石墩蹭到留下的印记。这辆车陪了他五年,从儿子结婚时的代步工具,到后来接送孙子上下学的 “专属座驾”,座椅缝隙里还留着孩子不小心掉落的饼干碎屑,后备厢的角落藏着一把用旧了的儿童安全座椅。如…

    投稿 2025-09-06
  • 搞智能制造,别只盯着机器换人,有些坑我帮你踩过了

    去年这时候,我蹲在东莞一家电子厂的车间里,看他们新上的产线。机械臂抓取、AGV穿梭、MES屏上数据跳动——一切都很未来。厂长凑过来,压低声音说了句让我记到现在的话:’订单是多了,可利润怎么比手工线还薄呢?’ 这事儿怪了。对吧? 明明投资了那么多,稼动率从65%蹿到92%,不良率砍了一半,为什么钱袋子反而瘪了?说实话,那会儿我还没想透。…

    投稿 2026-07-24
  • 时光褶皱里的暖:我们如何接住父母的晚年

    厨房飘来熟悉的糖醋味时,我正蹲在衣柜前整理母亲的冬衣。米白色羊绒衫的袖口磨出了细细的毛边,就像她眼角逐年加深的纹路,藏着无数个为家庭操劳的清晨与黄昏。忽然想起小时候,也是这样的秋冬季节,母亲总把我的小手塞进她温暖的口袋,脚步轻快地走向菜市场,如今她却会在过马路时下意识放慢速度,需要我轻轻扶着胳膊才敢迈步。原来岁月从不是悄无声息的,它会在父母的脊背刻下弧度,在…

    2025-09-09
  • 机械加工(切削)的硬核实战:从刀具到切屑的那些事儿

    干切削这行快二十年了,说实话,每次看到新手一上来就乱挑参数,我都想拍桌子——这玩意儿,真不是转速越高越好,也不是一刀切到底就牛。 刀具材质的较量 选刀,就像选搭档。硬质合金?那是现在车间里的主力军,韧性、硬度平衡得不错,但你让它去啃不锈钢,没一会儿刃口就磨秃了,还经常粘刀——粘刀那种感觉,真憋屈,就像鞋底粘了口香糖。后来上了涂层刀片,什么TiN、TiAlN,…

    投稿 2026-07-21

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息