先泼盆冷水:你看到的那个三维大屏,可能根本不是数字孪生

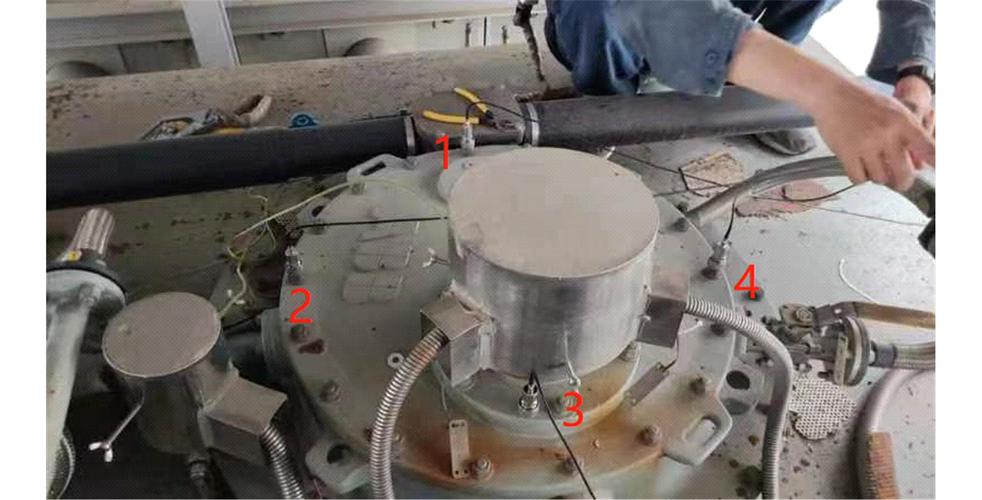
去年在苏州一家做精密减速器的厂子里,我看到他们花两百多万搞的“数字孪生系统”——一台巨型拼接屏,上面跑着旋转的三维厂房模型,设备亮着绿灯。挺好看。
然后我问产线主管:这玩意儿能告诉你什么?
他愣了一下。说,能看温度。
就这。
温度数据在他们PLC里躺了五年,巡检工每两小时抄一次表,比那大屏刷新得还准时。
这就是我想聊的——数字孪生这个词在工业圈被用烂了。做安防的、做ERP的、做企业官网的,都往自己产品上贴这个标签。但真正的数字孪生,绝不是把CAD模型套个皮肤搁网页上转圈。❗
我自己的判断标准很粗暴:它能不能替你做出一个人做不了的决策?不能?那它就是个高级组态画面,别侮辱“孪生”这个词。
[IMG: 工业车间设备数字孪生三维可视化监控大屏实景]孪生体的三个层次,你现在站在哪一层
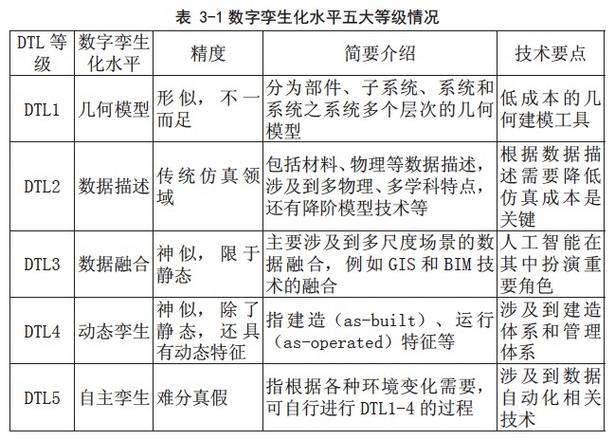
干这行十几年,我把见过的项目大概归成三类。
第一类:看。三维可视化。设备状态映射到模型上,颜色变一变,鼠标转一转。门槛低得离谱,现在随便一个组态软件都号称能做。实际价值约等于一个好看的SCADA面板。说实话,有限。
第二类:算。模型能跑仿真。比如产线节拍要调,先在虚拟环境里试一遍,看瓶颈卡在哪。这类开始有点意思了。但问题也很明显——模型和现实经常对不上。离线仿真的参数是“出厂状态”,可现场那台设备已经跑了三年,导轨磨损了0.03毫米,主轴热变形跟刚装机时完全是两回事。你还拿初始参数去算,结果能准才怪。
第三类:控。虚实同步,双向闭环。模型跟着实机一起变,反过来还能给实机下指令或修正参数。这才是真东西。但能做到这一层的,国内产线上……我保守说,不到5%。
差在哪?不是三维引擎。是数据。是数据治理。是愿不愿意把工艺know-how掰开揉碎灌进模型里。
数据是血肉,模型只是骨架

很多人以为数字孪生的核心是建模。大错特错。
几何模型就是个壳子。让孪生活起来的是实时数据流——振动、温度、电流、位置、工艺参数、甚至刀具磨损的声发射信号。这些数据要高频采集(有些场景得上kHz级),要时间同步,要跟模型里每一个部件对上号。这里面随便哪个环节掉链子,孪生体就是一座漂亮的空城。
我们做过一个案例。一台五轴加工中心,加工钛合金结构件。原来的工艺参数是死的,刀具寿命靠老师傅经验估。上孪生体之后我们干了件什么事?把主轴电流和振动信号接进模型,让模型实时反推切削力。切削力一超阈值,自动降进给。就这么一个逻辑,刀具寿命提升了37%,废品率从千分之八降到千分之二。
没有花哨的界面。就是个后台进程在跑。但这才是数字孪生该干的事。
[IMG: 五轴数控机床加工过程数字孪生虚实同步仿真界面]问与答:那些老板和工程师最常问我的
问:我们厂设备有十几种品牌,协议五花八门,能搞数字孪生吗?
答:能,但准备工作比你想的多。协议转换这块,OPC UA是底线,别指望所有老设备都支持。西门子、发那科、三菱这些主流控制系统各有各的数据采集方案,问题不大。最头疼的是九十年代的老机床,连网口都没有。这种就得加装外部传感器,从振动和电流信号“旁路”获取状态。成本会增加,一个点位大概几百到两千块。但话说回来,这些老设备往往才是你最该监控的——因为它们最容易出事。
问:数字孪生和仿真有什么区别?我一直搞不太清楚。
答:好问题。仿真(Simulation)是“离线预演”,你在软件里改个参数,跑一遍,看结果。数字孪生是“在线镜像”,现实里的设备在跑,虚拟模型同步在跑,而且能互相影响。最大的区别是数据双向流动。仿真跑完就完了,孪生体是持续活着的。另外,仿真通常不需要实时性,数字孪生对延迟有硬要求——产线控制场景下超过100毫秒基本就没什么意义了。
技术栈怎么选,别被供应商牵着走

这块坑最多,我尽量说直白点。
三维引擎方面,Unity、Unreal、Three.js、或者工业专用的(比如西门子NX、达索3DEXPERIENCE)。选哪个?看场景。轻量级Web展示,Three.js够用。要做高保真物理仿真,Unreal更合适。别听供应商吹“我们的引擎最强”,关键看它能不能高效对接你的数据源。
数据层,时序数据库是标配。InfluxDB、TDengine、或者PI System(贵,但工业上确实稳)。数据量大的话,边缘侧先做一轮预处理,别全往云端灌。
模型层有个很现实的问题——物理模型和AI模型怎么融合。纯物理模型(有限元、多体动力学)精度高但计算慢;纯数据驱动模型(神经网络)快但需要大量标注数据,外推到训练集之外就拉胯。现在比较务实的做法是“物理信息神经网络”(PINN)或者混合建模。这方向这两年热得很快,但离大规模工业部署还有距离。
还有一点想说。别一上来就搞全厂级孪生。我见过三个项目这么搞的,两个烂尾了。从一台关键设备、一条瓶颈产线开始。跑通了,再扩展。💡
投入产出的账,得这么算
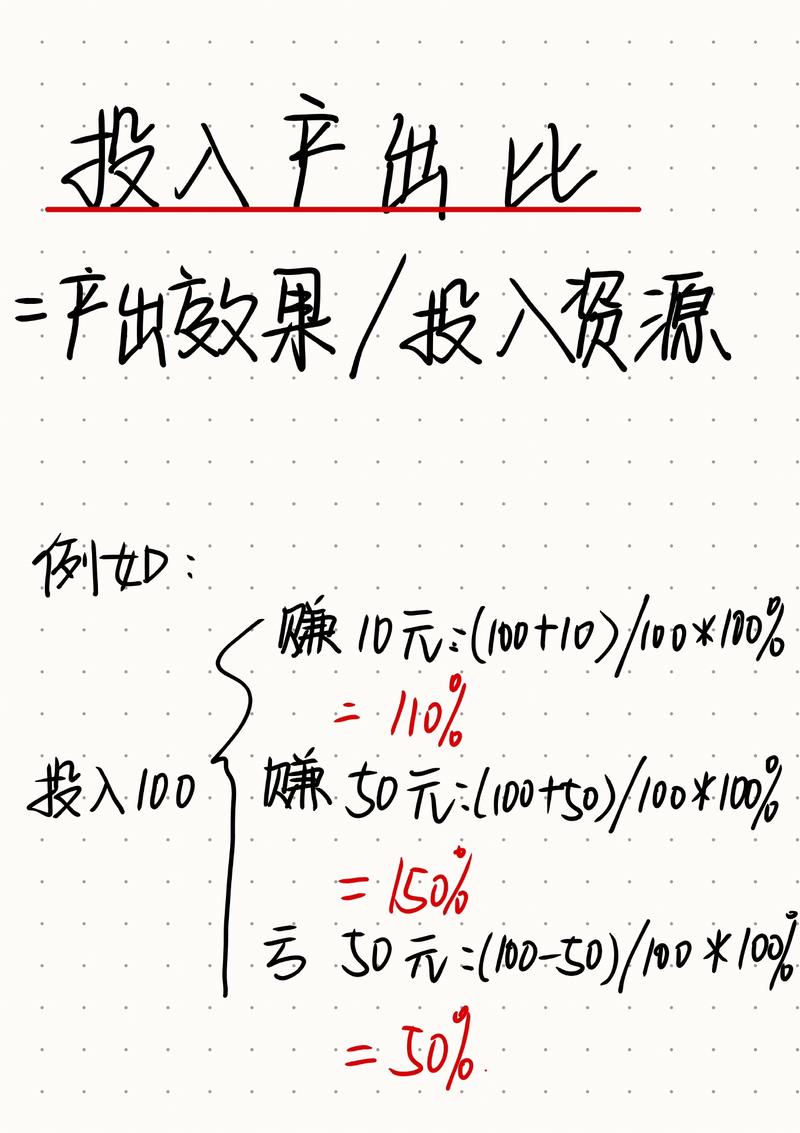
老板最关心这个。
一套单台设备级别的数字孪生,包含传感器、数据采集、模型开发、部署实施,大概在15万到80万之间。差距为什么这么大?传感器数量和模型复杂度差异巨大。
回报看几个维度:
- 非计划停机减少。这是大头。一条产线停一小时,损失从几万到几十万都有可能。
- 质量提升。废品率每降0.1%,在大批量生产里就是实打实的钱。
- 调试时间缩短。虚拟调试能把现场调试周期砍掉30%到50%。
- 能耗优化。高能耗行业这个回报很可观。
但我要提醒一句:这些收益的前提是,你的孪生体真的在产生决策。如果只是个看板,ROI永远是负的。
写到这,想起一个前辈说过的话。他说,数字孪生最好的状态,是操作工感觉不到它的存在。它就像个后台的老技师,不声不响,但设备快撑不住的时候,它先知道。
深以为然。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数字孪生落地工业现场:一个老工程师的踩坑笔记 https://www.dachanpin.com/a/tg/72801.html