干钣金二十年,最怕听到客户说一句话:“就按这个图纸做,很简单的。”
真的?你标的R角是内R还是外R,板厚是2.0还是1.95,材料是SPCC还是304——这些没讲清楚。一个弯,展开就能差出1.5mm出来。装配的时候,那才叫一个酸爽。
展开系数,最容易被轻视的第一道坎
很多人拿SolidWorks套一套,K因子直接取0.5,然后下料。折出来对不上。为什么?K因子根本不是常数。
它跟着材料走,跟着板厚走,跟着折弯半径走,还跟着折弯机下模的开口宽度走。同样是2mm冷轧板,V8模和V12模,中性层位置就不一样。
你说这个怎么统一?统一不了。

我经历过一个挺离谱的案例。304不锈钢外壳,1.5mm厚,图纸内R标0.5。车间实际用的上模R0.2,配了下模28V,折弯角度偏了2度多,展开长度差了0.8mm。装配的时候,四个M4孔全部错位。这批东西,报废。
所以我的建议是:下料之前,先拿废料试折一件。测出实际展开,再反推K因子。别迷信软件里的默认值。软件是死的,你的折弯机是活的。
说到这儿,有人经常问:
问:为什么我按图纸展开尺寸下料,折出来总是短一截?
答:短一截,八成是展开算多了。你用的折弯扣除(BD)值偏小,或者压根没用对公式。国内图纸上写的展开长度,很多是按内尺寸加两层料厚那么粗算的,这在1mm薄板上误差还能忍,3mm以上就完全不能用。建议你实测:拿一块100×100的料,折一个90度,量出外尺寸,反推扣除值。这个过程只花十分钟,但能救你后面一整批货。
激光切割——切缝不是重点,热影响区才是
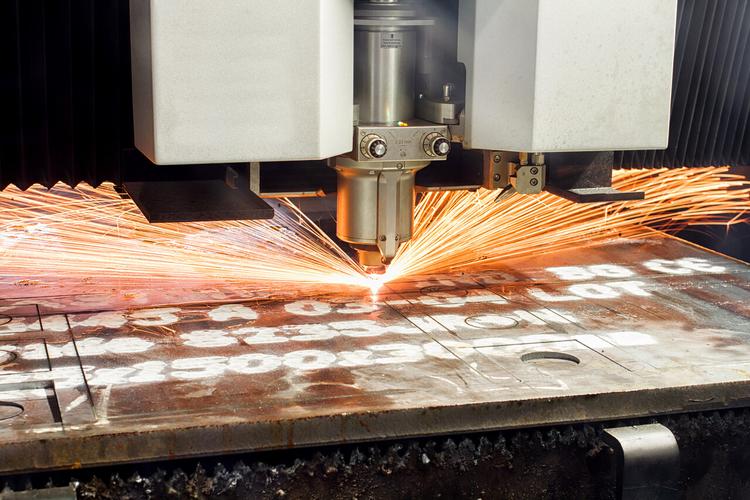
现在光纤激光动不动上万瓦,6mm碳钢切得跟豆腐似的。速度快了,新的麻烦也跟上来。
热影响区。
你切得越快,边缘的硬化层越薄,这是好事。切得慢、功率开太大,切口边缘会留下一层氧化和重熔层,薄的0.05mm,厚的能到0.2mm。这一层东西,直接影响后面的折弯和攻丝。
💡 攻丝翻边最怕这个。M3的底孔,本来该打2.5,热影响区一硬化,丝锥直接崩。别问我怎么知道的。
还有尖角。激光切割的内尖角位置,应力集中特别严重。后续折弯的时候,裂纹往往就从那儿起。所有内角都应该加过渡圆弧,R至少取0.5倍的板厚。别省这一个圆角,真的别省。
折弯那点事——回弹和最小折弯边
说到折弯,回弹是绕不过去的。
碳钢回弹小,还行。不锈钢呢?304的回弹量大概是冷轧板的两倍。你压到90度,它弹回来就是93度。所以车间老师傅折不锈钢的时候,都会过压,压到88度左右,松开刚好90。
这个经验书上有吗?书上有个大概的公式,但实际用起来,还得靠手感。
另一个常见坑:小折弯边。
问:图纸上标了个8mm的折弯边,3mm板厚,到底能不能折?
答:能折,但得看下模。经验上最小折弯边约等于1.6倍板厚加下模V宽的0.5倍。3mm板如果配V12模,最小折弯边大概在10mm左右。你非要折8mm,那就得换小V模,或者做工艺缺口让开。硬上的后果就是折弯边被拉薄、翻边,甚至模具被打坏。❗别跟机床较劲,它比你有劲。
焊接变形——你不管它,它就管你

钣金焊接和结构件焊接,完全是两套逻辑。
薄板焊接最怕什么?热输入太大。
1.5mm的冷轧板,你用350A去焊,焊完那个平面度,跟薯片一样。夸张吗?一点不夸张。
控制方法其实没什么玄学:
- 分段对称焊,别一口气焊到黑。
- 用夹具硬约束,工装该做就得做,别舍不得。
- 能点焊就不连续焊,能激光焊就不氩弧焊。
- 焊前把坡口附近的油污、镀锌层清掉,不然气孔一堆。
❗特别提醒:不锈钢的线膨胀系数大概是碳钢的1.5倍,同样的焊接参数,变形量要大得多。304件焊完翘起来,这是常态,不是你手艺不行。
表面处理之前,有件事必须先做完

去毛刺。
不是拿角磨机随便蹭两下那种。是真正把切割、折弯、焊接留下的毛刺和飞溅清干净。
为什么单拎出来说?因为你粉末喷涂之后,那些毛刺看起来……还在。甚至更明显。粉末会挂在毛刺上堆起来,形成一个个小疙瘩。拉丝处理就更逃不掉,拉丝等于把表面一层金属刮掉,底下藏着的缺陷全部露出来。
✅ 一句话:打磨这道工序,省下来的钱,后面要加倍还回去。
售价低、交期短的活,最容易在打磨环节上偷工。你收货的时候可能看不出来,装机三个月后涂层起泡、锈点冒出来,那时候再找供应商,人家早就不认账了。
最后说一个所有采购都关心的问题

问:同样一张图,为什么A厂报120,B厂报80?
答:差价主要出在三块——材料利用率的排料方式、是否包含去毛刺和表面处理、以及批量摊销的模具/程序成本。报80的那家,大概率是把打磨和包装刨掉了,或者用的是公差更松的折弯机。你收到货才知道差在哪。比较报价的时候,别只比数字,比工艺清单。要对方列清楚:材料牌号、板厚实测值、表面处理方式、关键尺寸的检验报告。这些东西列不出来,价格再低也别签。
钣金加工这个行业,说到底就是细节的堆叠。一个K因子,一次试折,一个过渡圆角,最后都写在装配线上。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工避坑实录:从激光下料到折弯成型,图纸上不会写的那些事 https://www.dachanpin.com/a/tg/72848.html