水刀切割:工业界的冷血利刃,还是被神化了?

几个月前在展会上,我盯着那台水刀看了整整十分钟。五轴机头在三维空间扭来扭去,高压水流从0.3毫米的喷嘴射出——加磨料之后,切起钛合金跟切豆腐似的。说真的,那一刻我像个没见过世面的小学生。
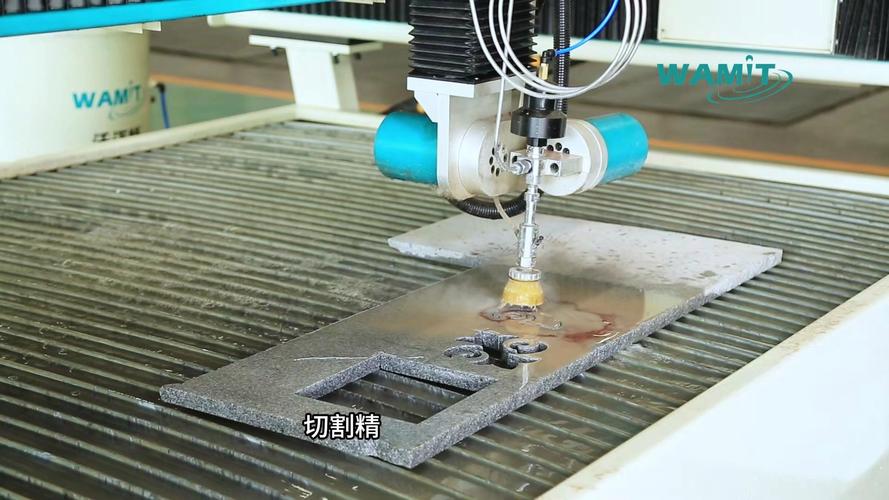
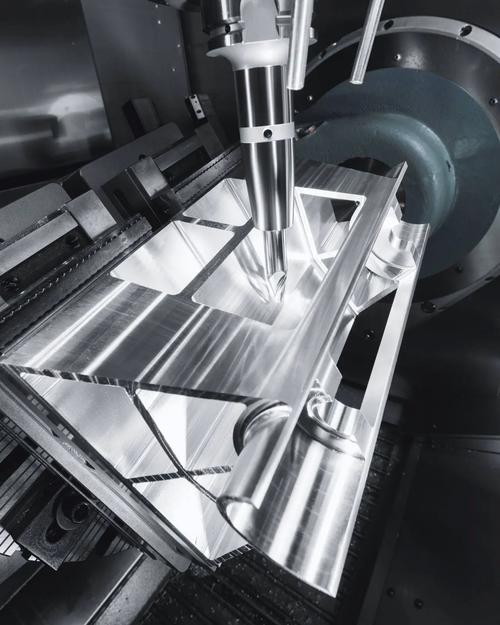
水刀切割五轴加工复杂零件展示
水刀切割五轴加工复杂零件展示
用水刀切割这玩意儿,你首先得扭转传统观念。它不是什么新奇玩意儿,上世纪70年代就商用了,但最近十年迭代速度惊人。高压泵从早期的300MPa跃升到600MPa以上,控制软件能实时补偿切口斜度,切出来的零件精度能干到±0.05mm。听着还行?但你要是知道它连厚达200mm的装甲钢都能啃,而且表面粗糙度Ra能稳定在3.2μm以下…得,我承认我又激动了。

水刀凭什么在精密制造里抢饭吃?

核心就两个字:冷加工。 激光切热影响区再小也有个几十微米,重熔层、微裂纹总会冒出来。航空航天那帮人最烦这个。而水刀——纯物理打击,没有热输入。切出来的钛合金试片做疲劳测试,数据漂亮得让质检部怀疑人生。✅ 但别神化它。水刀的“原罪”是慢。切薄板被激光甩开几条街,运营成本也高得肉疼。沙管、宝石喷嘴、高压密封,全是易耗件。一套原装进口的增压器密封包,大几千块钱,换的时候手都在抖。不过话说回来,切厚板、切复合材料、切那些遇热就炸的脆材,目前还真没谁能跟它掰手腕。
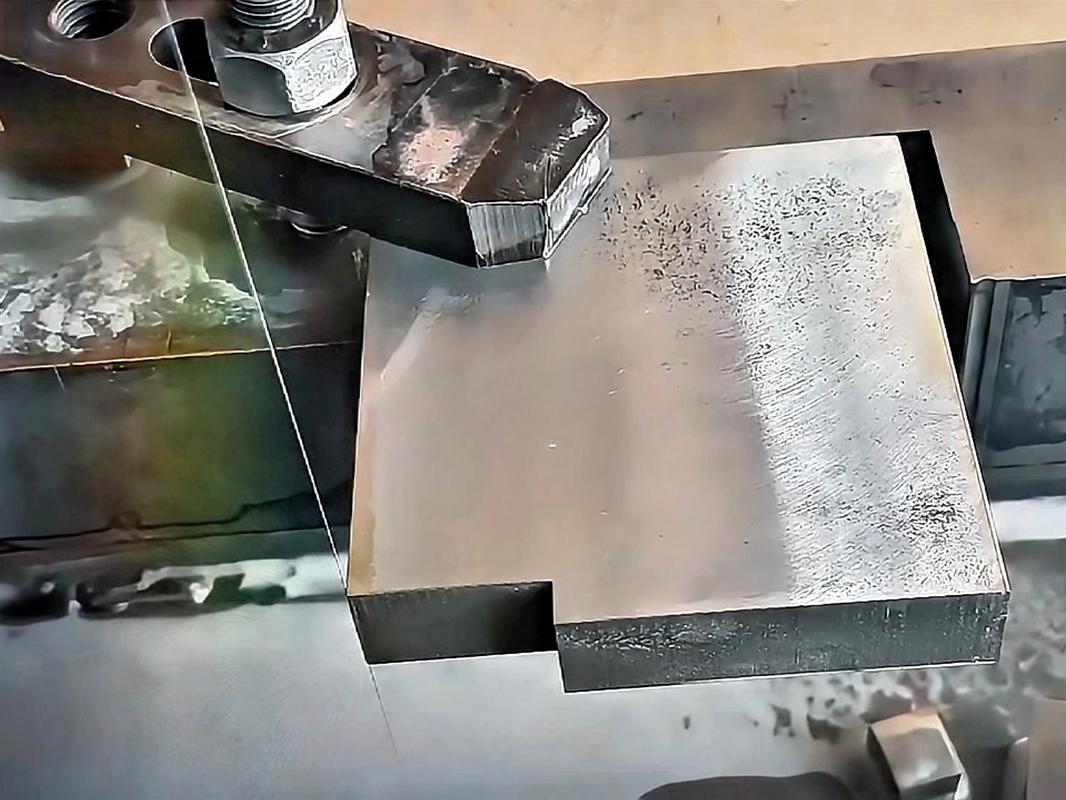
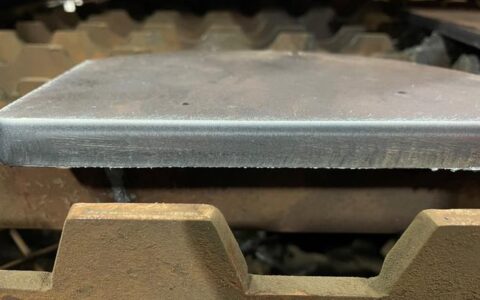
水刀切割厚钢板剖面表面效果
水刀切割厚钢板剖面表面效果

关键参数,你被供应商忽悠过吗?

关键参数,你被供应商忽悠过吗?
关键参数,你被供应商忽悠过吗?
我去过不少机加车间,经常听到老师傅吐槽:“当初买设备,销售吹得天花乱坠,实际一用,良品率上不去,砂子钱花得比人工还多。”这里面坑在哪?动态压力和流量稳定性。 很多厂标称压力600MPa,但那是静态峰值。一切割,压力掉到400多,切割能力直线跳水。真正的好泵——比如直驱泵——压力波动控制在±1%以内。还有磨料流量控制,那种靠自重落砂的老式系统,切割过程砂量忽大忽小,切缝质量能让你哭出来。现在稍微靠谱点的,至少得配闭环流量阀,实时反馈。💡 但你知道吗?最让我崩溃的是水刀伤人的安全隐患。40MPa以上的纯水就能穿透皮肤,何况工作压力是它的十几倍。可偏偏有人敢开着高压水枪去捅喷嘴堵头,啧,听天由命吧。

关于水刀切割,你必须知道的两件事(QA实录)

关于水刀切割,你必须知道的两件事(QA实录)
问:水刀切割和激光切割成本到底差多少? 答:这个问题经常有人问,但根本没法用一个数字回答。笼统说,切1mm不锈钢,激光完胜,运行成本大概是水刀的三分之一。但如果你要切20mm钛合金,情况就反过来了——激光可能根本切不动,或者需要超大功率,电费、气体、透镜损耗加起来吓死人,而水刀切20mm钛板毛毛雨,速度虽然慢但跑得稳。另外,水刀做多品种小批量,换型几乎零成本,激光还得换喷嘴、调焦点。所以算账要算总账,别光看单价。 问:小厂想上水刀,最该注意什么? 答:别买二手!别买二手!!说三遍。水刀三大件——泵、驱动、切割头——磨损起来性能衰减跟跳水似的。你看到二手市场上五年机价格打三折,买回去修的钱够买半台新机。另外一定要看好循环水系统,硬水地区用几个月缸体就结垢,高压缸拉伤直接报废。预算够的话,上闭环伺服控制,能自我补偿精度掉,省心。再一个,防冻,冬天停机一夜管路冻裂,那声音够你记一辈子。❄️

最新风向:五轴联动机器人与AI路径优化

如果你还停留在水刀只能切平面,那真该去工博会看看了。去年深圳展,有家国内企业亮了一台八轴水刀机器人,能在汽车A柱内板上切复杂开口,全程离线编程,视觉定位。传统方案要冲压、开模,现在直接切,项目周期缩短一半。说实话我有点被震撼到。 还有个趋势是水刀切割与AI的融合。不是噱头,真落地了。通过机器学习分析上万条切割声纹,能实时判断磨料浓度、喷嘴磨损,甚至预测切割失败前兆。某模具钢用户靠这招把砂子成本砍了15%,良品率反而涨了。够魔幻。🤖
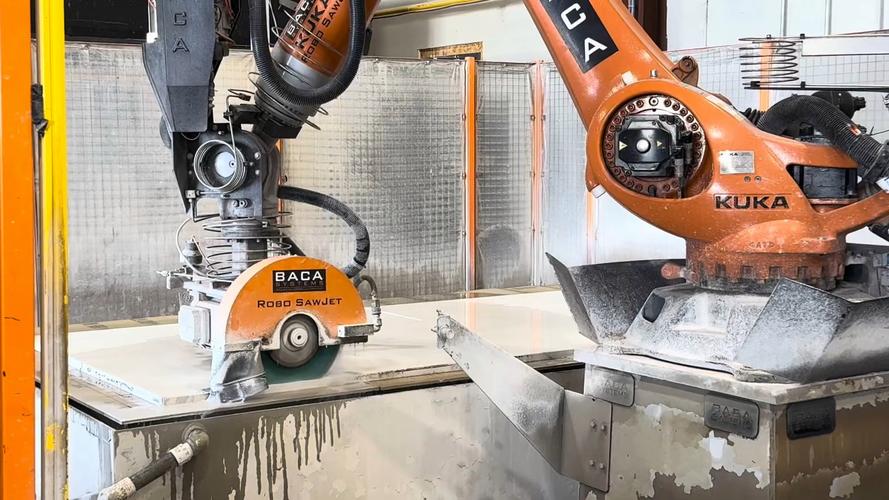
水刀切割机器人加工汽车零部件实景
水刀切割机器人加工汽车零部件实景
当然,国内水刀行业鱼龙混杂。泵头技术德国佬还是老大,但国产进步神速,尤其是高压管汇和增压器,寿命已经追到进口的80%,价格只要一半。给个中肯建议:核心部件别省,辅助系统可以国产化。这样搭出来性价比最高。 水刀这行,玩好了是印钞机,玩砸了就是个吞金兽。有次跟一个老板聊天,他说入行第一年亏掉一辆卡宴,第三年才摸透脾气,现在最怕的不是生意差,是单子太急——因为快不起来。😂 你看,连抱怨都这么凡尔赛。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:工业界的冷血利刃,还是被神化了? https://www.dachanpin.com/a/tg/55043.html

赞 (0)
等离子切割:为什么我劝你别只盯着激光切
上一篇 2026-06-04 00:29:41
工业装配:别再只盯着节拍数了,扭矩衰减才是那个无声的炸弹
下一篇 2026-06-04 00:31:41

相关推荐

  • 掌心里的时光机:那些藏在手机里的人间暖意

    李奶奶的抽屉里总放着一部旧手机,机身边缘的漆已经磨掉大半,屏幕上还留着几道浅浅的划痕。每次整理抽屉时,她都会把这部手机拿出来,用软布仔细擦干净,然后按亮屏幕 —— 尽管里面早已没有电话卡,只能看到空荡荡的联系人列表。这部手机陪着她走过了八年,藏着她和远在外地的孙子之间无数个细碎的瞬间。 孙子小宇上大学那年,李奶奶特意让儿子给她买了这部智能手机。在此之前,她用…

    2025-09-15
  • 那些穿梭在街巷里的温暖使者 —— 无人配送的温柔叙事

    冬日的寒风裹着细碎的雪粒,拍打在居民楼的玻璃窗上,李奶奶正站在窗前,目光不时望向楼下那条覆着薄雪的小路。她的小孙子今天发着高烧,家里的退烧药早已见了底,子女又都在外地工作,无奈之下,她抱着试试看的心态在手机上下了单,心里却一直七上八下 —— 这么冷的天,又临近晚饭时间,真的会有人把药送过来吗? 就在李奶奶反复踱步、焦虑不安的时候,门铃突然响了。她急忙打开门,…

    2025-09-11
  • 快速成型:别再被“快”字忽悠了,这些坑我替你踩过

    上个月,我差点把一台刚调试好的光固化机器砸了。 不是机器不好。是我蠢。 为了赶一个展会样机,我让供应商连夜打了一套外壳——材料是那种类ABS树脂,合同上明明白白写着“耐温60℃”。结果展会第一天,射灯一烤,外壳就软了。整个产品在展台上耷拉着,像融化的冰淇淋。我当时脸都绿了。 这就是典型的“唯快不破”后遗症。一听到快速成型,脑子里就只剩下“快”,把工程底线、材…

    投稿 2026-07-27
  • 为什么说可编程逻辑控制器(PLC)仍是工业自动化的心脏?

    上次去长三角一个做汽配的新工厂。车间里大半生产线的控制柜,还是堆着一排排的可编程逻辑控制器(PLC)。没有换成吹得神乎其神的一体化工业PC,也没有上什么纯云原生的控制方案。当时就挺感慨。喊了快十年PLC要被淘汰,结果呢?国内八成以上的自动化设备,核心还是它。 为什么国产替代浪潮里,可编程逻辑控制器(PLC)的卡位这么稳? PLC最开始诞生,就是为了替代麻烦又…

    投稿 2026-08-25
  • 激光切割实操:那些手册不会告诉你的扎心真相

    上周去一个老客户的钣金车间,看见操作工正对着满床的切割渣发愁。6毫米不锈钢,切出来的断面跟狗啃的一样。我凑近一看,好家伙——焦点位置完全跑偏,辅助气压也开得不对。他们老板在旁边直摇头:“这机器买得冤,三天两头出这毛病。” 我忍着没吱声,因为问题的根源其实特简单。 💡 别迷信‘万能参数’,你的切割头会哭 很多新手——甚至干了一两年的师傅——总爱从网上下载个参数…

    投稿 2026-07-27

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息