前天下午,差点废了一件钛合金壳体。事后复盘——不是刀路问题,不是机床精度,是切屑颜色没看住!哎,搞了十几年机械加工(切削),有时候还是会犯这种低级错误。老话讲:看屑如看脉。这话一点不假。
切屑颜色会说话,但你会听吗?
大部分人盯着机床面板看负载、看转速,却忽略了从工件上卷出来的那根闪着光的金属丝。它其实一直在告诉你,切削区温度多少、摩擦大不大、刀具还能撑多久。前提是,你得会“听”。金黄色切屑,最好。银白色也凑合,说明热量被切屑带走了,切削区温度还行。一旦开始发蓝、发紫,甚至黑褐色,那就要当心了!切削温度已经飙到800℃以上,刀具磨损速度成倍增加。不过话说回来,有些难加工材料,比如镍基合金,你想让它出金黄色切屑?做梦呢。材料特性决定了,它稍微一高速就是暗红色,这时候你只能通过切屑形态来判断——是连续屑还是碎屑?边缘有没有锯齿?这才是关键。
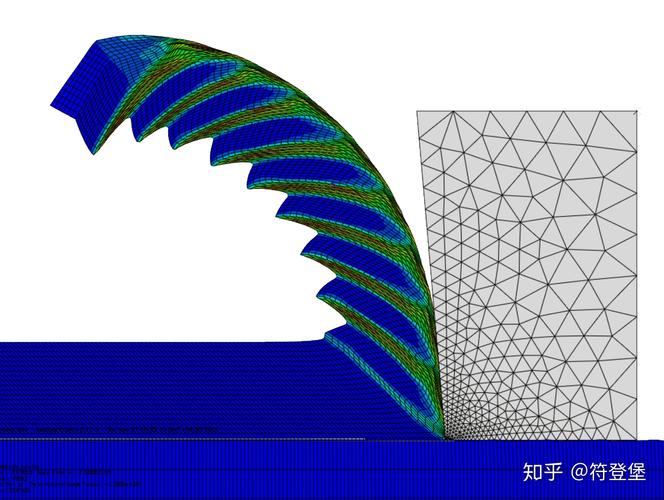
我记得有次切Inconel 718,新来的工程师坚持按标准参数走,结果切出来全是深蓝色针状屑,飞得到处都是,还扎手。我过去把转速降了15%,进给微调0.02,切屑立马变成淡棕色,刀具寿命从开粗十分钟崩刃,拉到半个小时还有余量。这玩意儿,有时候真得靠经验。书本上的切削三要素组合,到了现场还得看“脸色”。
参数调来调去,不如盯紧这三样
机床面板上的数字固然重要。但是切屑、声音、振动,这三者比任何传感器都实时。先说切屑,已经聊过了。再说声音——平稳的“嘶嘶”声是连续切削,一旦出现间歇性的“咔咔”或刺耳高频尖叫,十有八九是振动或者积屑瘤在捣乱。振动就别提了,手摸主轴箱都能感觉到。有时候调试新零件,我宁可用耳朵听,也不太信那个刚校准过的加速度传感器。你要是见过切槽时因为悬伸太长引发颤振,切出来的表面像搓衣板,就知道这三样有多灵。真的,参数是死的,人是活的。你以为严格按照推荐vc=220m/min、fz=0.1就万事大吉?换个刀柄结构、或者工件夹持刚性差了点,整套参数就得变。不然为什么同样的程序,在A机床跑得顺,换到B机床就鸡飞狗跳?机械加工(切削)这行,从来不是照本宣科。
涂层刀具是不是智商税?
说实话,十年前我也觉得涂层就是噱头。直到有一次用手磨白钢刀干了批不锈钢,累死累活,后来换了AlCrN涂层的硬质合金刀片——那感觉,就像骑惯了二八大杠突然开上了轿车。涂层这玩意儿,能耐高温、减摩擦,有些还有自润滑效果。现在最火的应该是TiAlN、AlCrN,还有针对钛合金的TiAlSiN。不过千万别迷信。涂层再牛,基体软也得崩。我就见过采购图便宜,买回来一盒号称“纳米涂层”的刀片,切两刀涂层剥落,比没涂层还难用。要我说,选刀具得看切削工况:高速干切首选AlCrN,湿切钛合金用带内冷孔的PVD涂层,普通钢件TiCN就挺好。真别小看这层几微米的膜,寿命差几倍,有时候就是它决定了你半夜要不要爬起来换刀。
老师傅问答时间
问:切屑发蓝就一定是要崩刀的前兆吗?
答:不一定!得看材料。比如不锈钢,很多时候深蓝色切屑是正常的,表明切削热被有效带走了,刀具反而损耗适中。但如果是淬硬钢或铸铁,一旦看到蓝色,最好马上检查刃口——崩刃的概率很高。还有,细长蓝色针状屑往往意味着切削力波动大,容易打刀。所以别死记颜色,要结合材料、速度和断屑情况综合分析。老师傅的经验是:老材料认颜色,新材料看形态。这话糙理不糙。
问:现在都推干式切削,到底该不该完全放弃切削液?
答:这问题坑过不少人。干切确实环保省钱,但别走极端。铝合金高速精加工你敢干切?热量排不走,工件热变形,精度全飞了。铸铁、钢件高速铣削,干切用涂层刀具效果很好。但像攻丝、深孔钻、某些不锈钢粗车,不用切削液试试?丝锥分分钟断里面,哭都来不及。所以切削液不是洪水猛兽,关键是用对地方。微量润滑(MQL)就是个折中好方案,特别是搭配合适的刀具涂层,既省液又降温。别听销售瞎忽悠,自己车间试一刀最靠谱。
好了,先聊这么多。明天还得调那台破五轴,下次有空说说振动那点破事——切出疙瘩纹,真想砸机床!
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞机械加工(切削)的,你真的懂“切屑”吗?——高速切削实战手记 https://www.dachanpin.com/a/tg/55552.html