这事儿后来成了我们部门的经典反面教材。所以今天不聊虚的,直接上干货——MSA那些让你头大的时刻,怎么破。
为什么你的GRR总是超30%?
取样真是一切的起点。 很多人以为GRR研究就是找仨人、挑十个零件、各测三遍,然后填进Minita…哦不,是统计软件,点个运行就完事。大错特错。零件必须覆盖整个过程的实际变差范围,包括接近规格上下限的、甚至稍超出一点的边缘样本。不然你就是在用显微镜看蚂蚁——测量系统分辨能力明明够,却被糟糕的取样拖下水。还有一个坑:盲测。嘴上说“盲测”,实际上操作员张三测第三次时早把前两次数值背下来了。人的本性!忍不住会去凑数据。必须让测量次序彻底随机化,零件全混放在一起,标签朝下,谁也别想偷看上一次读数。我们曾经用过一个蠢办法:让技术员戴着眼罩摸零件…虽然滑稽,但数据立马变好了。真事。
那如果GRR还是不及格呢? 问:我严格按标准取了10个零件,覆盖全量程,3名操作员各测3次,盲测随机顺序,可%GRR还是42%,差得太离谱了,是不是设备该报废了?
答:先别急着买新量具。这时候你该看的是方差分量分解表。假如重复性(EV)占了总变异的大头,很可能是量具本身分辨率不足或者测量手法不一致——比如有的人拧千分尺时用力过猛。你得去现场掐着秒表观察。假如再现性(AV)狂飙,嘿嘿,操作员之间的差异值得庆祝:说明你的测量流程还没标准化,有人培训没到位。我们曾碰过一位老技师,习惯性把卡尺斜着卡工件,而年轻人都是垂直卡……就这一个小动作,毁了整组数据。所以,遇到GRR超标,别立刻怪罪量具,先拆开变异源,EV和AV打架的时候,赢的往往是人的因素。
偏倚和线性——被遗忘的角落
这俩兄弟经常被忽略,许多人眼里MSA就等于GRR。大忌。你新买的高精度三坐标测量机,校准证书漂漂亮亮,可你想过吗——它测小孔和大孔时,偏倚可能不一样!这就是线性问题。我曾经验收一台视觉测量系统,供应商只做了全尺寸范围中间点的偏倚,结果在生产线上测小而深的孔时,偏倚直接飙到工艺公差的20%…要不是后来坚持跑了线性研究,差点埋下批量报废的雷。问:我们平时只做GRR,什么时候必须额外做偏倚和线性研究?
答:新量具导入、量具大修后、或者测量系统要用于过程控制(SPC判异)时,偏倚和线性绝不能缺席。尤其是自动化设备,你以为它很稳?温度漂移、测头磨损、夹具老化,都会让偏倚在量程内飘移。实操建议:至少取5个覆盖量程的参考标准件,由同一熟练操作员在短时间内各测10次以上,画出偏倚随参考值变化的散点图,计算回归线的斜率和截距。如果斜率的置信区间不含零,那你中招了,线性显著。别偷懒,这步省不得。
还有稳定性。长期运行,测量系统会不会随着时间温升或环境变化而漂移?这需要用控制图监控——典型的做法是定期用同一个标准件测量,将测量值画进 Xbar-R 或 Xbar-S 控制图。一旦出现点子出界或规律性偏移,恭喜你,测量系统在变脸!
自动化测量下线检测的MSA新坑
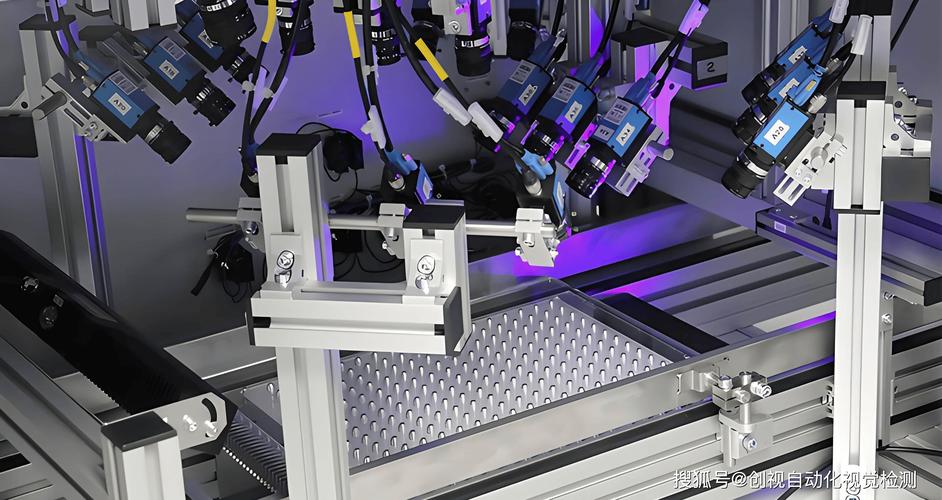
如今动不动就是在线测量、AI视觉、激光扫描,老一套的MSA手法的确要变通。我们在一条自动化线上做测量系统分析,光是“操作员”这个因子就难产——机器人抓取算操作员吗?不同批次的夹具是不是另一个因子?最后我们把工作站、批次、环境时段这些嵌套或交叉因素都丢进方差模型,折腾出一版嵌套GRR。软件处理得半死,但总算把变异拆出来了。结论很反直觉:机器人重复定位误差对测量结果的贡献比传感器本身还大!于是加装了二次定位视觉校准,%GRR从38%降到12%。值了。在线系统还存在零件清洁度、环境光照、传送带振动等特殊噪声。常规的“3人-10件-3次”直接套用会漏掉这些动态因素。必须设计能反映实际生产节拍和环境的实验,比如交叉因子设计:零件嵌套于不同班次,测量系统同时受温度、振动等因素的交叉影响。没有教科书能依样画葫芦,全靠经验和统计底子。说实话,这类分析的亮点在于——它逼着你真正理解测量过程,而不是填表交差。
最后再说一句扎心的话:MSA做一次通过就以为万事大吉?醒醒。量具会磨损,操作员会换班,材料批次变化会影响反射率……测量系统就是个活物,必须定期监控和再评价。建立内部的MSA滚动计划,比追求一次完美报告踏实得多。
至少我们行业,这么多年的教训汇成一句:测量系统分析不是统计练习,是工程侦查。下次当你面对一堆数据想摔鼠标时,不妨回到现场,盯着测量动作看十分钟——往往答案就在那里。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA)实战:那些年我们踩过的坑 https://www.dachanpin.com/a/tg/55676.html