干了二十年机械,激光切割从新鲜玩意儿变成了车间标配。说实话,眼瞅着这几年设备价格跳水,心里挺复杂的。便宜没好货?有时候还真是。
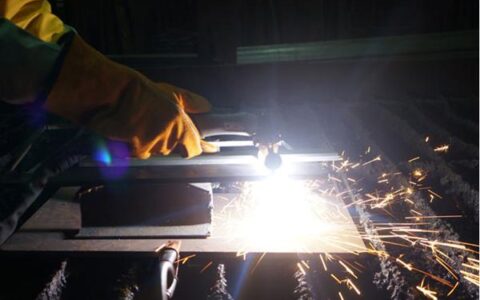
上个月去老李的厂里,他兴冲冲拉我看新上的万瓦切割机,切20mm碳钢跟切豆腐似的——但切割面那个粗糙度,我差点以为是用等离子切的!一问参数,电流上去了,气压没调对,速度还瞎给。唉,这不糟蹋东西嘛。
选型:功率不只看瓦数
新手最爱问:我该上多大功率?6000瓦够不够?这问题本身就有坑。功率只是基础,光电转化率、光束质量、冷却系统,哪个掉链子都白搭。去年帮一家做农机件的厂选型,他们本来盯着一台便宜的高功率机器,我硬是让他们改成了中等功率配更好的激光头和控制系统。结果呢?切割效率反而高了,因为出光稳定,不必动不动就停机除渣。他们生产部经理后来给我发微信:哥,你真神了!——神什么呀,就是见得多了。
还有一个被忽视的:机床本身的刚性和传动精度。激光切割是热加工,但机械平台不稳,切出来的尺寸就飘。特别是跑高速切割薄板的时候,加减速带来的振动,直接影响拐角过烧。有些机器标称120m/min,实际切个复杂轮廓就原形毕露。所以试机时一定得带自家的复杂图纸,别被直线切割演示晃了眼。
问:激光切割机,到底选光纤还是二氧化碳?答:如果是加工金属为主,特别是薄板、高反材料,光纤激光基本是唯一选择了,效率高维护少。二氧化碳现在更多用在非金属切割,或者特殊要求的厚板切割(其实也少了)。但有一点:光纤切割高反材料像铝、铜,对激光器本身和操作要求高,要是设备保护不足,烧毁镜片是分分钟的事。我就见过一家工厂,为了省几千块钱的保护镜,最后坏了准直镜,维修费上万,关健还停产一周,老板脸都绿了。
辅助气体那点事,别小看气
气体?不就是氮气氧气嘛。这么想的人,切割质量肯定不稳定。切割碳钢,一般用氧气,利用氧化反应助燃,能切更快更厚,但切面会发黑,有氧化层。氮气切割就不一样了,靠的是高气压把熔融金属吹走,切面光亮,几乎不用后处理。可氮气贵啊!用空气切割?也是一种玩法,但空气里有氧,切面还是会有点氧化,而且对镜片污染要注意。所以成本和质量之间的权衡,需要细细算账。
去年夏天,有个做装饰件的客户一直抱怨切不锈钢有毛刺。我过去一看,氮气纯度不够,才99.9%。他们图便宜买的液氮,结果里面含水蒸气,切割时造成不规则挂渣。换成99.999%的高纯氮,毛刺立马消失。他们采购还说:一瓶气贵了二十块,一天省下的打磨人工都够买好几瓶了。哎,这笔账其实很多人算不过来。
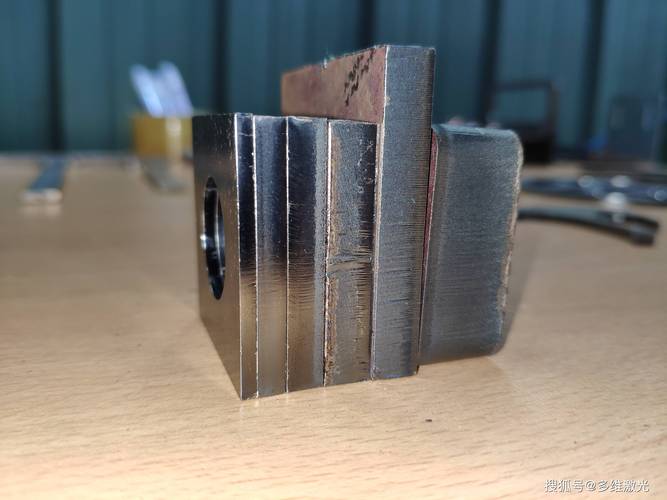
问:切割不锈钢时,为什么总在拐角处出现挂渣?答:拐角处因为切割方向改变,速度会瞬时降低,造成热输入过大,材料过熔。解决思路就几个:一是优化拐角功率和频率调制,好的数控系统能自动处理;二是调节气压和焦点位置;三是提前在拐角处增加小圆角。别小看这零点几秒的调整,弄好了切割质量就是跨越式提升。很多人以为自己的机器不行,其实就是工艺参数没吃透。
切割速度与质量的跷跷板,以及维护陷阱
快,就能多挣钱。但太快了,质量差、废品率高,反而得不偿失。我经常说,激光切割的三个核心参数:功率、速度、焦点,它们就像三角恋,动一个另外两个得跟着协调。比如你提高速度,为了保证切透,要么增加功率,要么调低焦点让能量更集中,但这样切缝会变窄,可能增加板材变形风险。而且速度快了对穿孔也有要求,不然爆孔频繁,防不胜防。
焦点位置是门玄学——其实有科学依据的。负焦点(焦点在板材里面)适合切厚板,正焦点适合切薄板,零焦点切中等板。但根据材料不同又有微调。我见过操作工拿个废料试切,看火花喷射角度来调焦点,经验固然重要,但现在有自动调焦功能啊! 为什么不用?一问,说不会调那个参数界面…… 培训,一定要重视培训!
还有一个吐血槽点:维护。激光切割机除尘做不好,轻则影响光束质量,重则烧头、引发火灾。防护镜片必须定时清洁检查,有些人恨不得镜片花了才换。保护镜那几十块钱,跟激光器和切割头比,简直可以忽略。还有导轨丝杠的润滑,灰尘大的环境油路一堵,机器精度就没了。我见过最夸张的一家,用了两年没换过水冷机的水,结果激光器过热报警不断,还以为是坏了。一放水,跟橙汁似的。
问:现在市面上说的激光切管机,跟平面切割机有什么区别?答:切管机是专门切割管材、型材的,它通常有卡盘旋转轴,让管子在切割时旋转,配合激光头联动,能切出复杂的相贯线、斜角等。相比平面切割,难点在于管材的夹持、形变控制,还有管断面切割时的热影响。如果你们主要做方管、圆管家具或健身器材,那切管机能大幅提升效率。但别指望一台机器既切板又切管还都完美,除非上复合机,但那价格…… 你懂的。
写到这里,想起十年前我们调试第一台激光切割机时,整天泡在车间,一身铁屑味。现在技术先进太多了,智能套料、远程诊断、甚至用AI优化路径。可再好的工具,也离不开人的判断。下次去展会,大家别光看机器演示得溜,多跟工程师聊聊背后的工艺逻辑,比拿一堆样本册有用得多。
就说这么多吧,车间还有活儿等着。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割这几年,我踩过的坑和悟出的理儿 https://www.dachanpin.com/a/tg/56594.html