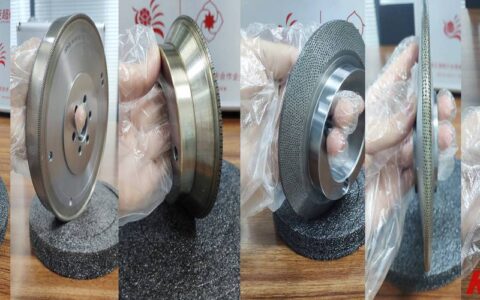
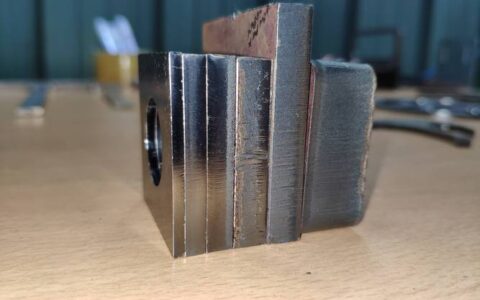
第一次见电火花加工是二十年前,在车间角落一台老掉牙的机器上。师傅随手丢了个淬过火的齿轮给我,说:‘瞅准了,这玩意儿硬得像石头。’ 然后我看见铜电极缓缓下沉,工作液里冒出细密的气泡,伴着‘滋滋’声,一道道微小的闪电在缝隙间炸开。几分钟后,一个方孔就穿透了,边缘利落,带着一层雾蒙蒙的放电痕。我当时脑子里只有一个念头——这根本不是切削,是雷电在雕刻!
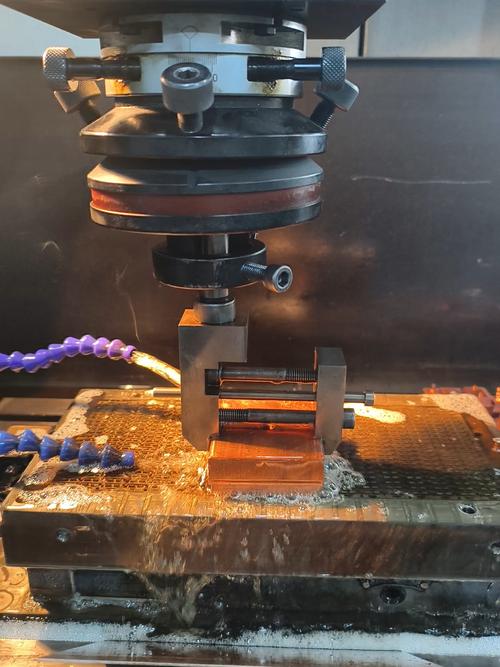
说实话,离开那个车间以后,我很少再对一种工艺产生那种原始的惊奇感。直到前年去瑞士一家模具厂看他们的自动化线,一排EDM机床安静地吞吐零件,机械手换电极、换工件,几乎不需要人。地上的老司机摇摇头:‘现在连放电参数都AI调了,我们这帮人快成古董。’ 但我不这么想。工具变了,原理没变,火花还是那个火花。
就是这个原理,简单得不像话
EDM到底在干嘛?一句话——用脉冲放电烧蚀金属。工件和电极泡在绝缘介质里,靠得很近但不接触。电压一加上去,击穿介质,产生几千度甚至上万度的等离子体通道,瞬间熔化并气化材料。然后脉冲关断,通道冷却,碎屑被冲走。一次又一次,每秒几十万次。这就是为什么它不怕硬。淬火钢?钛合金?硬质合金?来者不拒。
但是你别以为它简单。放电间隙的控制精度要保持在几个微米,脉冲能量、频率、占空比、抬刀频率……一个个参数组合起来能把人逼疯。早些年全靠老师傅的手艺,拿着摇把凭感觉。现在呢,数控系统实时监测间隙状态,自动调整,甚至能用模糊逻辑、神经网络做自适应控制。这让我想起一句话——经验变成算法,火花就有了灵魂。 不过,机器再聪明,也有犯傻的时候。
[IMG_KEYANDLE: 电火花放电间隙微观示意图]问:EDM加工精度真能达到微米级吗?答:能,但有条件
这个问题我被问过无数次。答案是,可以,但别把‘微米级’想象得那么轻松。理论上,精密电火花成形机的定位精度能做到±1μm,最佳表面粗糙度Ra 0.1μm以下。可现实呢?一台机器放在恒温车间和放在普通厂房,结果天差地别。热变形会吃掉你的精度!电极磨损、放电间隙的波动、工作液清洁度……任何一个细节不到位,精度就崩了。我见过最离谱的案例,某厂用同一台设备,夏天和冬天加工的同一批模具,装配时差了将近一丝(0.01mm)。所以,微米级不是纸上谈兵,得砸钱在环境、工艺、操作纪律上。
然后就是速度问题。EDM慢,这是真的。一个型腔可能要加工几十个小时。所以很多人问——
问:既然这么慢,又费电极,为什么还要用EDM?答:因为有些活儿,你别无选择
我举个栗子。航空发动机叶片的气膜冷却孔,直径0.3mm到0.8mm,深度几十毫米,材料是单晶高温合金。用什么加工?钻头?一钻就偏,刀具磨损快到你怀疑人生。激光?孔壁再铸层和微裂纹能要命。只有EDM,慢速的,一根细如发丝的电极稳稳往下琢,不产生宏观切削力,孔壁完整,还能打出异形孔。再比如精密模具的窄缝、深槽、清根加工,铣刀够不着,EDM就是终极大招。所以商业逻辑很简单——不是因为它万能,是因为别人干不了的它全能干。
说到这里就不得不吐槽一下。有些设计工程师根本不考虑制造可行性,图纸上画一个直角内腔,标个Ra0.2,还指望铣加工。没法铣!必须用EDM,但又不愿承担电极设计和加工的时间成本。最后呢,整个项目延期。唉,跨部门协作的痛苦,你懂的。
最新的一些玩法,还挺带劲
这些年EDM的边界一直在被拓宽。比如混粉电火花加工,往工作液里添加硅、铝微粉,能搞出镜面效果,把模具表面粗糙度直接降到Ra0.05μm以下。省掉手工抛光,对复杂曲面尤其友好。还有微细EDM,电极直径可以做到30μm,用来加工微孔、微结构,在医疗器械、喷油嘴制造上大放异彩。
自动化这块更热闹。现在标准的配置是机械手加电极库,实现长时间无人值守。更有意思的是与CAD/CAM无缝衔接,直接从3D模型拆解电极,生成路径,仿真检测干涉。西门子和海德汉的系统已经相当成熟。对了,还有‘物联网+EDM’,实时采集加工数据上传云端,做预测性维护和质量追溯。德国有些工厂甚至把EDM工位的数据跟MES系统打通,管理者在办公室点手机就能知道每台机的OEE。这哪还是我们当年认识的‘土机床’。
不过,快速发展的背后也有坑。比如‘油基工作液’更换不及时,碳渣堆积导致拉弧烧伤;比如自动化装夹系统精度不够,零点定位重复性一漂移,整批工件报废。这些血泪教训堆成了经验库。所以,我特别想对刚入行的年轻人说:别只盯着数控屏幕上的数字,多蹲下来看看电极间隙,听听放电声音,闻闻油烟味。 那些传感器捕捉不到的感觉,有时候能救命。
未来?火花可能再烧几十年
有人担心增材制造会取代EDM,我看短期内没戏。3D打印的精度、表面质量、材料密度还差得远,而且支撑结构、内应力等问题在模具行业根本过不了关。除非材料科技有根本性突破。另一方面,EDM自身也在进化,比如采用直线电机驱动、更高频率的脉冲电源、绿色工作液等。它可能不再独占某些工序,但会跟高速铣、激光、增材工艺融合,成为数字化制造链条中的一环。
最后讲个真事儿。去年参观一个大学实验室,他们正在搞‘冰电极’——用冰晶制作电极,加工时一边熔化一边补充,零工具磨损,还能加工复杂内腔。听起来像科幻,但样品已经做出来了。也许有一天,火花真的会被冻住。谁知道呢?工业好玩儿的地方就在这儿。总有聪明人在较劲。
所以,下次再看到EDM机床亮起电弧,别光觉得它老土。那是精密的暴力美学,是金属与电流的舞蹈。干了这碗工业鸡汤,继续搬砖。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):那些年我们追过的火花,还是未来的雕刻刀? https://www.dachanpin.com/a/tg/56592.html