设备综合效率(OEE)提升实战:为什么你的标准永远算不准?

我见过最离谱的OEE报表——时间开动率110%。对,你没看错,超过100%。他们怎么算的?把计划停机时间直接当成了运行时间。这可不是笑话,有些厂子的数据就是这么魔幻。OEE,设备综合效率,听上去就三个乘一乘,简单是吧?实际操作起来,坑多得能埋人。

那个被“平均”坑惨的车间

很多老板喜欢看平均数。月OEE 75%,不错嘛。可实际情况呢?一台冲床天天报警停机,另一台注塑机跑得飞起,俩一平均,数据漂亮了,问题被完美掩盖。平均主义是OEE最大的敌人。你得拆开看,每台设备,每个班次,甚至每个订单。不然就是自欺欺人。
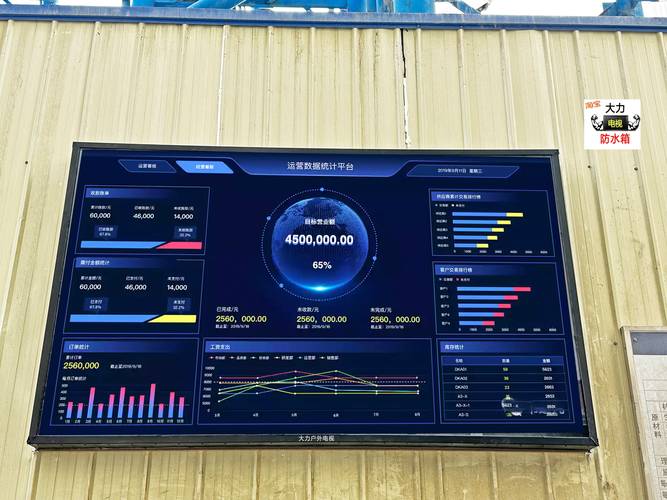
车间里液晶看板显示实时OEE数据
车间里液晶看板显示实时OEE数据
数据采集,才是真正的硬仗。靠人工记录?操作工填表的时候可能刚打完瞌睡,数字基本靠估。我参观过一家德资厂,他们用IoT传感器直接抓取设备信号,连停机原因都自动分类。结果第一个月OEE直接从声称的82%跌到61%。厂长脸都绿了,但这是真相。 问:自动采集数据就能解决一切问题吗? 答:想得美。自动采集只是把烂数据变成精准的烂数据。问题在于你定义的标准。比如,换模具算计划停机还是故障停机?有些厂把超过30分钟的调整都算计划,那OEE当然好看。但实际损失摆在那里。所以,先统一规则,再谈改善。

六大损失,你漏了“减速损失”吧?

设备综合效率的底层逻辑就是对付六大损失:故障、换型、空转、减速、废品、启动。多数人盯着故障和废品,因为看得见。但减速损失——设备实际跑得比设计速度慢——这个隐形杀手,吃掉了多少产能!特别是老设备,电机老化,皮带松了,没人发现就一天天慢下去。💡 我建议你拿个秒表去线上掐一下周期时间,结果可能让你血压升高。 有一次我做改善,一台CNC理论节拍45秒,实际平均58秒。操作工说:“一直就这样啊,程序里设的安全倍率。” 他们怕断刀,调慢了进给。可这一慢,全年损失折算将近两百万。而且这损失账面上根本看不出来。 问:减速损失怎么抓?不可能每台设备配个秒表吧? 答:现在很多产线已经上了SCADA系统,或者最简单的,给主轴加个电流传感器。当电流低于正常切割阈值,但设备还在通电,多半就是在空转或慢速。对比标准功率曲线,马上就知道异常。✅ 再不济,用摄像头做动作分析,虽然土,但管用。

OEE超过85%?先看看是不是在自嗨

世界级OEE标准是85%,但达到这个数的厂,请先确认三件事:你的设备是不是新得发亮?你的产品是不是单一大批量?你的数据是不是真的没有美化过?我见过一个无人工厂,OEE冲到了92%,老板到处吹。结果审计发现,他们把计划保养时间全排产了,设备是没停,但产品质量滑坡,废品率飙升。OEE不是数字游戏,脱离质量谈效率毫无意义。 还有,别迷信所谓的“标杆”。OEE高不高,得跟自己的历史比,跟同工艺比。多品种小批量的产线,换型频繁,OEE能稳定在70%就很不错了。强行追求高数字,会导致不合理的加速、拖延保养、甚至隐瞒不良品。我见过操作工为了保OEE,把换下来的废品藏起来的事。❗ 当心数字好看,人心变坏。 问:那么,OEE到底多少才合理?有没有行业基准? 答:坦白讲,没有统一答案。但可以参考:流程工业(如化工、钢铁)通常高于离散制造;大批量标准件生产可以追求80%以上;机加工、冲压等单机设备,75%是条线。最关键的是,你的OEE趋势是在往上走,还是原地踏步。持续改善比绝对值重要得多。
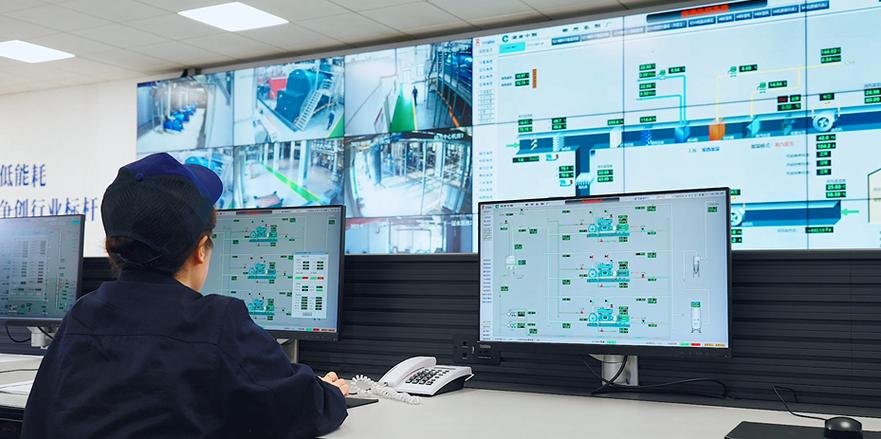
工程师在产线旁观察设备运行状态
工程师在产线旁观察设备运行状态
改善OEE,我自己的心得就一句话:少看报表,多去现场。站在设备旁边闻闻机油味,听听异响,跟操作工聊聊他们怎么“搞定”那些破事,比什么理论都强。有一次我在冲压车间蹲了半天,发现每次换模后前3件必出不良,调整时间长达20分钟。这20分钟在报表里只是“换型时间”里的一小段,根本不起眼。但加上不良品,损失大了。后来做了快换工装和首件确认夹具,这个时间缩到3分钟,OEE直接提了4个百分点。就这点事,报告里不会写。 现在的趋势是上系统,MES、APS一堆,但别以为上了系统OEE就自动涨。系统只是放大镜,把问题照得更清楚。看清楚了你不改,白搭。还有,有些智能监控喜欢用AI预测故障,💡 说实话,对于老旧设备,与其花钱预测,不如直接更新关键部件,或者干脆重新评估这台设备是否还该留在产线上。有效产出才是目的,OEE只是指标。 设备综合效率,说到底就是个放大镜,照出你的管理有多烂。敢不敢面对那个真实得可怕的数字,才是区别。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:设备综合效率(OEE)提升实战:为什么你的标准永远算不准? https://www.dachanpin.com/a/tg/57262.html
赞 (0)
价值流图(VSM)到底是个什么玩意儿?——一个老工业人的十年踩坑实录
上一篇 2026-06-10 15:37:30
全员生产维护(TPM):自主维护的坑与路
下一篇 2026-06-10 16:16:31

相关推荐

  • 制造工厂设施布局:踩过坑才懂的优化逻辑

    我见过太多刚投产不到一年的新工厂,就闹着要拆了重新摆设备。流水线挪不动,原料堆得连叉车都掉不了头,工人取个工具要绕大半个厂区。都是设施布局没搞对,埋下的坑。 别拿旧经验套新制造,现在的设施布局逻辑早就变了 过去几十年做批量生产,大家都习惯按功能划分区域:机加工区、冲压区、装配区、仓储区,一块一块切得整整齐齐。那套方法放到今天的多品种小批量生产里,完全不适用。…

    投稿 2026-09-22
  • 像素与光影里的精神栖居地:游戏为何成为当代人的重要陪伴

    游戏早已跳出 “娱乐消遣” 的单一标签,成为渗透生活肌理的文化符号与情感载体。无论是清晨通勤时手机里的策略关卡,还是周末午后主机上的开放世界探索,这些由代码构筑的虚拟空间,正以独特的方式承载着人们的情绪表达、社交需求与自我实现。它们不是简单的 “电子玩具”,而是融合了美术、音乐、叙事与交互设计的综合艺术形式,在数字时代为人们开辟出一片可触摸、可参与的精神栖居…

    2025-09-17
  • 精益生产:解锁企业高效运营的密码

    精益生产并非全新的管理概念,却在当今竞争激烈的市场环境中持续焕发活力。它起源于丰田汽车的生产方式,经过数十年的发展与完善,已从制造业延伸到服务业、医疗、教育等多个领域,成为帮助组织消除浪费、提升效率、优化流程的重要工具。不同于传统生产模式追求 “规模越大越好”,精益生产更注重 “以最小投入创造最大价值”,核心是围绕客户需求,通过持续改进实现资源的最优配置,让…

    2025-09-05
  • 制造业循环经济:从概念到车间落地的真实玩法

    别扯概念,循环经济在制造业就是赚废料的钱 去年跑了长三角十几家制造工厂,一半老板聊到循环经济第一反应就是,这是政策噱头,赚不到钱还要贴本。 我上个月在台州一家汽配压铸厂,老板拉着我去车间转,当场给我算了一笔账。原来他们做铝合金压铸,浇口余料、不合格毛坯全部当废铝卖给回收商,一吨最多赚八千多。现在他们自己上了一套小型闭环熔炼设备,把厂里产生的废料直接回炉提纯,…

    投稿 2026-09-07
  • 为什么高端制造离不开无损检测(NDT)

    前阵子去长三角一家做风电主轴的工厂看投产,刚进门就看到总工领着人把刚浇完的毛坯往检测区推。不是出了问题要返工,是工厂定的规矩——每一件毛坯,粗加工完第一时间必须过检测。那时候我才真切感觉到,无损检测早就不是出货前补漏的边角工序了,它现在就是卡着高端制造命脉的核心节点。 别把无损检测(NDT)只当“废品分拣器” 很多工厂老板对NDT的印象还停留在“挑废品”:生…

    投稿 2026-09-14

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息