上周三,凌晨两点,我被电话吵醒。客户那边咆哮:样件又裂了!明天评审,你让我拿什么给老板看?我盯着天花板,心里一万匹草泥马。快速成型——这四个字,有时候真让我想骂娘。
20年前入行,那时候做手板?得靠老师傅一刀一刀锉。现在呢?设备是高级了,问题却一点没少。快速成型(Rapid Prototyping),不是把CAD扔进机器等收成就行的。说实话,太多人把它当万能药了。
那个让我砸了键盘的尼龙件
记得第一次用SLS打印尼龙(PA12),我想当然选了默认参数。出来的零件——外形漂亮,尺寸全跑了偏。装配的时候,轴孔过盈变成了间隙配合,一敲就掉。后来才知道,尼龙的收缩率根本不是定值,跟壁厚、填充结构、甚至机器当天温度都有关系。💡 现在每次打印前,我都会先跑个小测试块,测完线性收缩再调比例,千万别信手册上的区间!
说到材料选择,新手最爱问:哪种最硬?哪种耐高温?其实,市面上光光敏树脂就有普通白料、韧性料、透明料、耐高温料……还有类ABS、类PP。别被商家宣传忽悠了,很多“类ABS”的树脂,缺口冲击强度只有真正ABS的1/3。我刚做手板那阵子,迷信某个品牌透明料,结果客户做气动测试,直接爆了,透明碎片飞一地。那个动静,我现在还心有余悸。
材料不是儿戏。再举个🌰:你要做个卡扣?光固化树脂普遍偏脆,得选专门增韧的牌号。如果要求过百次反复弯折,直接用SLS尼龙或MJF(多射流熔融)尼龙,成本虽高,省得半夜接投诉电话。
问:手板强度到底能不能当最终产品用?
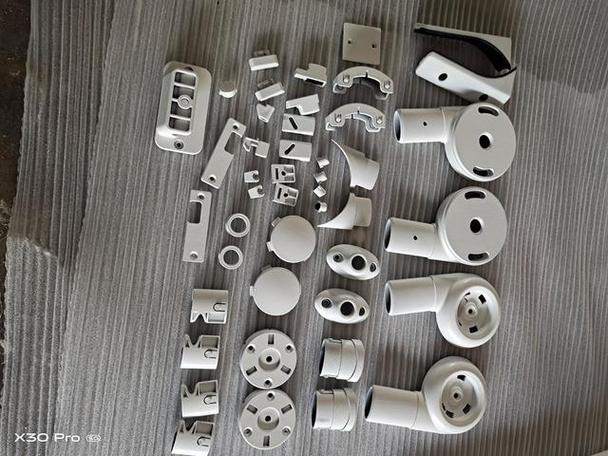
问:快速成型件强度能替代最终产品吗?我直接装机上行不行?
答:看场景,别作死。功能性原型,比如做风洞测试的进气管,FDM打印的ABS或者尼龙碳纤,表面糙点但能顶。量产件?拿FDM打齿轮,不等节圆磨平你来找我。光敏树脂怕紫外线,晒俩月可能酥成饼干。有一回老板想省模具费,让我用SLA打印一批外壳卖给客户,我一个做设计的硬扛下来——材料老化试验没过,谁签字谁傻子。实在要小批量,考虑真空复模(聚氨酯类)或者CNC雕铣(真材实料),别死磕快速成型。
不过话说回来,有个例外:金属的SLM/DMLS工艺,打印出来的不锈钢或钛合金件,致密度能到99.9%,热处理后性能接近锻件,用于航空航天、医疗器械,那是正经的最终零件。但成本呢?一颗小螺丝钉打印费可能上百,老板会杀了你。
精度的陷阱,我掉进去不止三次
很多人打印前,盯着“层厚0.1mm”就以为精度0.1——天真!快速成型的误差链包括机器定位误差、材料收缩、后处理打磨。有一次,客户要求铝件CNC手板,公差±0.05。我找的供应商拍胸脯保证,交货时一量,关键孔径大了0.1。对方说:“你拿砂纸蹭蹭?”我直接拉黑。这类事碰上好几回,现在学乖了:报价下单前,必须让供应商提供首件检测报告,并且约定超差重做。尤其是装配关系,孔轴间隙必须按实际打印出来的数据去配,而不是图纸理论值。
这也带出来第二个常见QA:
问:为什么同一个STL文件,不同机器打出来不一样?
问:我同一个STL文件,放三台不同品牌的机器上打,结果尺寸差老远,到底谁不准?
答:设备差异、环境差异、操作工水平——都是变量。工业级光固化机,像联泰、3D Systems的,伽马校正和激光光斑标定做得好,精度确实高一些。但桌面机FDM,机器刚度不一样,皮带一松,X轴就跑偏。还有,切片软件里的参数:轮廓路径补偿、挤出倍率、热收缩补偿,每个品牌默认值都不同。所以,正经做研发,必须固定机器、固定材料、固定参数包,形成企业标准。别图便宜换来换去。❗ 血的教训。
从原型到量产,那些被忽视的工艺衔接
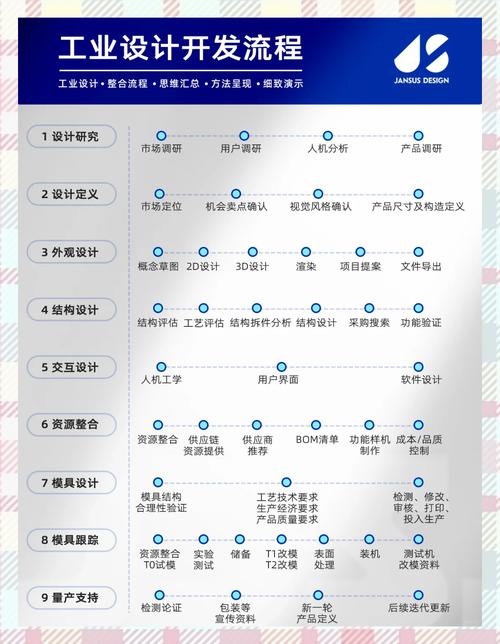
搞快速成型的容易走入一个极端:把原型当终点。其实很多时候,快速成型是模具开发或铸造的前奏。比如用SLA打印出母模,翻制硅胶模,再真空注塑出小批量件。流程里的坑更多——脱模角没做够,母模撕坏;注塑压力太大,硅胶模胀裂。我做过一个汽车进气岐管原型,先用FDM粗打验证外形,再CNC精加工出金属模具公模,然后压铸铝。每个阶段都得留余量,还得知道什么特征能省略,什么必须保留。如果没有车间摸爬滚打的经验,光在电脑前模拟,迟早得栽跟头。
快速成型,说到底是个工具,不是魔法。那天凌晨,我最后还是爬起来,重新调整参数,换了一种高韧性树脂,又打了三个备选样,早上6点开车送到客户门口。对方老板看我眼里全是血丝,说了句“辛苦了”。我想,这大概就是这一行的宿命吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:一个老工程师的快速成型血泪史:这些坑你别再踩了 https://www.dachanpin.com/a/tg/57689.html