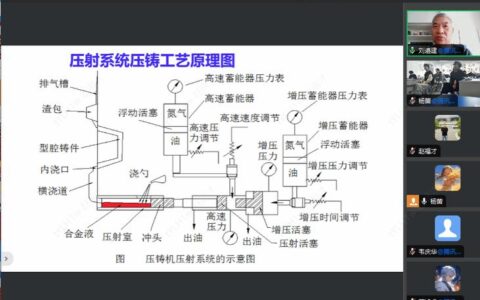
干了二十年的锻工老张头,昨天退休了。临行前他把那把用了半辈子的钳子擦了又擦,递给我时嘴里嘟囔着:“你们现在整天搞模拟,可这铁疙瘩的脾气,电脑算不明白。”那一刻我突然意识到——锻造工艺的核心,从来不只是锤子与模具的碰撞。

说实话,现在车间里到处是伺服压机、机器人和红外测温仪。可每次试模不顺,最先察觉异样的还是那些耳朵比仪器还灵的师傅。他们能从一个细微的震响,听出模具预热的偏差。这事儿玄乎吧?但数据又明明白白地证明着这一点。
热模锻:当速度遇上温度
去年我们引进了一条8000吨的热模锻自动线。搞三维模拟的时候,工程师信心满满——模具寿命至少8000件。结果呢?第一批锻件出来,折叠和充不满的缺陷率飙到了3%。整个团队都懵了❗ 究其原因,模拟软件默认的材料流动性参数,跟实际加热后钢坯的氧化烧损动态变化根本不在一个频次。后来还是靠老师傅调整了预锻的打击节奏,先把料“拍实”再“整形”,这才稳住。
所以你看,现代锻造工艺绝不是摒弃经验,而是将经验数据化。我们把老张头他们的手感——对,就是那种说不清道不明的“火候”——通过传感器采集打击力曲线、材料流动速度场,再反哺给闭环控制系统。不过话说回来,即便这样,一些异形件的热模锻压力机吨位选择,依然要靠试错。为什么?因为材料在再结晶温度以上的流变行为,至今没有一个完美的数学模型能涵盖所有合金成分和微观组织演变。

冷锻的极致:精度与残余应力的博弈
说到冷锻工艺,很多人第一反应是“精度高,省材料”。但真的只有这些吗?上个月给一家汽车零部件供应商做一批差速器锥齿轮,要求齿形精度DIN 6级,关键是不允许后续磨齿。这几乎逼疯了我们的工艺员。冷锻模具承受的单位压力动辄2000MPa以上,内应力分布稍有失衡,锻件出来就“翘曲”——你技术文件上写着0.02mm的平面度,它直接给你0.1mm,简直让人跳脚!
后来怎么解决的?我们采用了精密锻造中的“温锻+冷精整”复合工艺,并优化了润滑处理。不是简单的磷皂化,而是针对合金钢开发了多层高分子涂层,控制摩擦系数在0.05以下。这里面有个细节:模具的预应力环设计,我们放弃了传统的双层过盈配合,改用局部补强结构,让应力集中区转移。结果产能上去了,模具崩刃也少了。说真的,冷锻这行,模具成本能占到总成本30%,每一次改进都直接关系到利润。
问:精密锻造和普通锻造的主要区别在哪里?成本差异大吗?
答:区别主要在两个方面:一是尺寸精度,精密锻件通常达到IT8-IT10级,很多部位可以直接使用而不需机加工;二是材料利用率,能到80%甚至95%,普通自由锻可能只有30%-50%。但成本上,精密锻造的模具费用要高出3-5倍,设备吨位也更大。所以适合批量较大的产品,通常年需求量在5万件以上才划算。不过也有例外,航空钛合金锻件哪怕一件也走精锻路线,因为材料太贵加工太难。所以没有绝对的规则。
数字技术入侵:锻造工艺参数自优化还有多远?

现在到处都在谈智能制造,锻造行业也不例外。但我最烦那种PPT式空谈——“全流程数字化,自适应调节”。怎么可能?锻造过程是毫秒级的剧烈塑性变形,温度、速度、摩擦在瞬间耦合,目前传感器根本没法实时反馈核心区域的三维应力状态。你能测模具表面温度,但工件心部的温度梯度呢?还不是靠经验公式和外推。
不过,确实有实质性进展。比如我们在自由锻造液压机上尝试了基于声发射信号的裂纹在线监测。当砧子压下时,如果材料内部产生微裂纹,会释放特定频率的应力波。机器学习模型能比操作工早十几秒预警——别小看这十几秒,对于几十吨的钢锭,可能就避免了报废。还有等温锻造工艺,在航空发动机粉末高温合金涡轮盘上,已经实现了全过程数字孪生驱动,模具加热系统根据实时位移反馈调整温度场,确保材料始终在超塑性区间流动。但那玩意儿的投入,一套动辄几千万,一般厂根本玩不起。
问:锻造过程中常见的缺陷有哪些?如何快速排查?
答:最常见的是折叠、充不满、裂纹、错移和表面麻点。折叠往往是坯料尺寸不当或预锻设计不良,导致金属回流重叠。快速排查要看锻件流线,切开后酸浸,如果流线紊乱或被切断,十有八九是折叠。充不满多半是吨位不足、润滑过度或模具排气不畅,调气压、加排气槽立竿见影。裂纹最麻烦,有热裂和冷裂之分;热裂在高温下出现,断口氧化色明显,冷裂是在冷却或热处理后,源于残余应力。原材料有皮下气泡或夹杂,一锻就裂,这时候就得找钢厂索赔了。所以每天早会我都要确认炼钢炉号和探伤报告,没办法,被坑过太多次。
写到这里,窗外又传来锻锤沉闷的震动。这声音在别人听来是噪音,在我耳里却是工业的心跳。锻造工艺啊,说到底是掌控能量与物质交互的技艺。它古老,却永远新鲜。因为每一块金属都有它的倔强,而我们的任务,就是摸透这倔强,再让它乖乖变成发动机里的齿轮、飞机上的骨架。老张头退休前那句话,我琢磨了很久——也许电脑永远算不尽那双手的直觉,但我们可以让那双手拿起更趁手的工具。这就够了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺:铁与火的极限艺术,为何老师傅的手感依然无法替代? https://www.dachanpin.com/a/tg/57709.html