08年我在东莞一家模具厂实习,第一次见快速成型——那台老旧的 SLA 机器,树脂味刺鼻,精度尚可,速度让人抓狂。一个巴掌大的外壳原型,足足打了 14 个小时。但这玩意儿直接省了开模费,老板叼着烟跟我说:三天给客户交样,传统手段想都别想。那一刻我就知道,这行业迟早要变天。
几万块的桌面机和百万级的工业设备,差在哪?
现在不少创业公司买台几千块的 FDM 就开始吹“自有快速成型中心”…… 说实话,忽悠外行还行。工业级和消费级之间的鸿沟,根本不是层厚分辨率那几个参数能说清的。环境控温、材料批次稳定性、应力释放——这三个才是魔鬼细节。去年我团队评估一批尼龙件,桌面机打出来的收缩率波动能到 3%,工业级 SLS 能做到 0.3% 以内。图纸上一个过盈配合,到这头松脱那头压不进去,整批报废。后来我们咬牙上了台二手 EOS,省心多了。
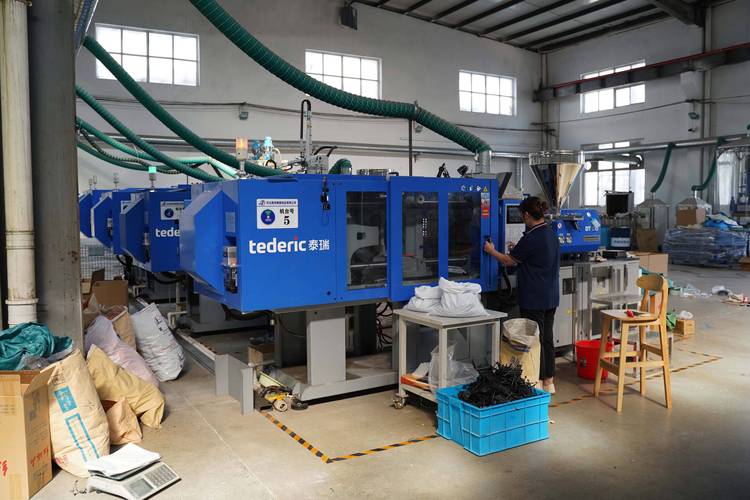
不过话又说回来,桌面设备这几年进步挺大。上个月试了某厂的 LCD 光固化,精度确实能追一追,但材料的耐温、抗老化还是硬伤。拿来验个外观、手感没问题,做功能样机还得掂量掂量。尤其像发动机周边零件,温度一上去,树脂件软得跟橡皮泥似的。所以每次有人问我“千元机能不能做结构测试”,我都会反问:你打算让零件在多大的温度区间干活?
选工艺比选老婆还难?
快速成型不是单一技术,是一大堆流程的统称。光固化、熔融沉积、选择性激光烧结、直接金属激光烧结…… 还有间接的硅胶模、快速铸造。❗ 很多工程师上来就问“哪种办法最快”,这问题本身就问错了。快不是唯一指标,得看你对零件的期望:
- 只验证外观和装配? SLA 或者 PolyJet,透明件做出来简直艺术品。
- 需要做有限的功能测试? 尼龙 SLS 或者碳纤填充的 FDM,强度能接近注塑件的六七成。
- 金属件,还得耐高温? DMLS 或 SLM,但后续热处理、去支撑让人头秃。
- 想小批量直接卖? 这时候得算账了,单件成本可能比 CNC 还高,除非结构复杂到机床干瞪眼。
我听过最离谱的案例:一个客户非要 SLS 做一批 500 件的卡扣,他觉得“3D 打印嘛,一键成型多爽”。结果算下来单价去到 80 多块,注塑开个简易模,单件才 6 块钱。他的脸当场就绿了。所以啊,快速成型从来不是万能钥匙,它是一个需要跟传统工艺反复博弈的选项。
问:快速成型能直接当量产手段吗?
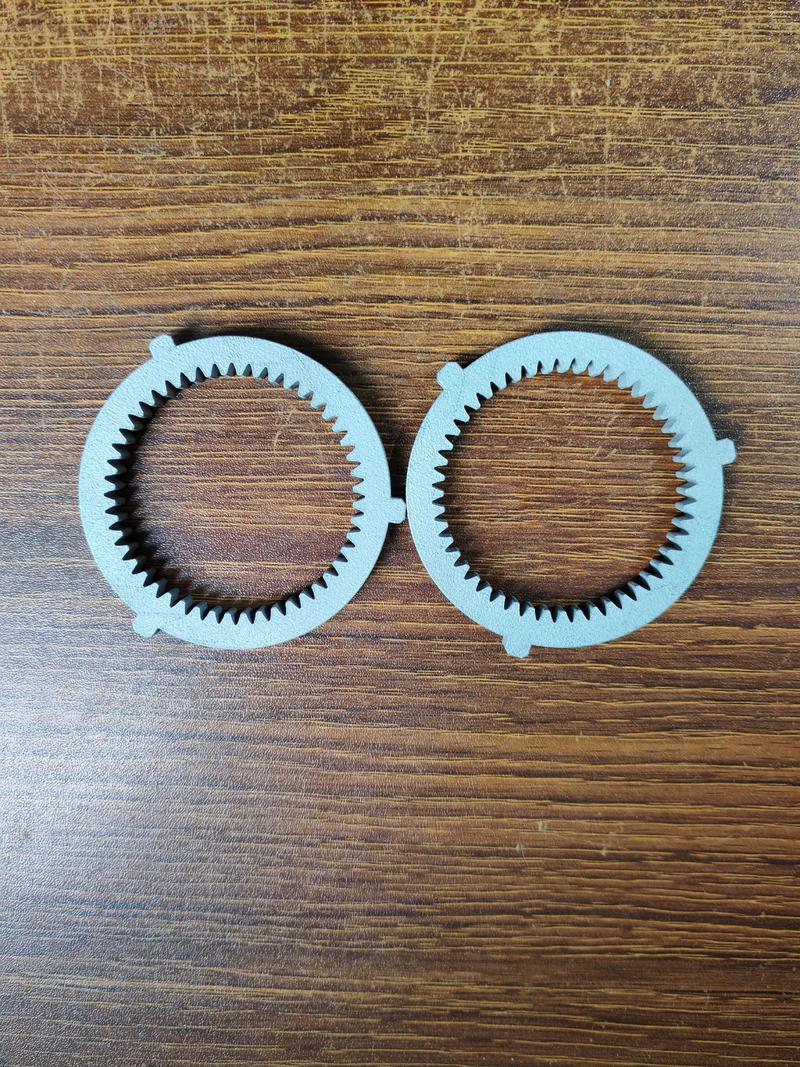
答:看量,看结构。如果是几十上百件、形状复杂到减材做不了的钛合金医疗植入物,那直接打印就行,甚至更划算。但要是几千几万件的塑料壳,趁早转向注塑。某些高分子粉末烧结(比如 PA12)用在航天、赛车内饰,量不大但价值高,也算进入了半量产。所以答案是:可以,但有严格的前置条件——你的设计得专门为增材优化,别拿传统设计的图纸硬套。
后处理:那个永远被低估的隐形杀手
新手拿到打印件往往激动得发朋友圈,根本看不见那些支撑面坑坑洼洼、台阶纹明显,还有烧结点金属件的内应力。真正的痛苦从后处理才刚开始。我们有一回做一批无人机支架,SLS 打完挺漂亮,结果喷砂的时候参数没调好,关键壁厚减薄了 0.2 mm,装机试飞直接断裂。损失十几万,交期也黄了。💡 从那以后,任何快速成型件我们都会多打 10%-15% 的余量做破坏性验证。
手工打磨?费时费力还不一致。化学熏蒸、蒸汽平滑倒是快,可有些材料一碰溶剂就裂,或者尺寸漂移。金属件的热等静压能消除气孔,但成本又上去了。所以一个完整的快速成型链条,打印那一步只占 30% 的工作量,剩下全是表面处理、热处理、检测、修正。这个认知要是不到位,迟早栽跟头。
问:如何评估一个快速成型服务商靠不靠谱?
答:别光看设备清单,要盯他们的后处理能力。问清楚:有没有应力退火炉?表面粗糙度能控制到多少?尺寸全检用三坐标还是扫描仪?最好带去现场看他们做一批类似你需求的零件,流程透明了再谈长期合作。另外,交货期说死之前,一定要确认对方材料的批次证书——同一型号粉末不同批次的流动性和熔点会有偏移,直接影响到成型质量。
写在最后,但还不是总结
快速成型这十几年,从玩具变成工具,从炫技变成硬实力。我见过用打印件直接赢得订单的初创团队,也见过迷信“万能打印”把项目拖垮的惨案。它早就不是缩在实验室角落的东西了,但想用好它,得放下那些营销话术,认认真真跟材料、工艺、成本这三座大山死磕。毕竟,零件不会说谎,装得上就是装得上,断了就是断了。干这行久了,对“制造”这两个字,越发敬畏。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速成型的工业突围:从原型到量产,我们到底踩过多少坑? https://www.dachanpin.com/a/tg/59002.html