
铸造工艺的痛点与突围:别让气孔和缩松毁了你的铸件

干了二十年铸造,最恨什么?气孔!缩松!裂纹!——还有永远调不好的工艺参数。简直让人抓狂。你猜怎么着,即便到了2025年,很多厂还在凭老师傅的手感干活,一出问题就加冒口、改浇道,结果越改越糟……说实话,搞铸造的哪个没半夜被电话吵醒过——铸件报废,整炉完蛋。今天不扯虚的,就聊点车间里的硬核痛点,以及这两年我们踩过的坑和看到的新路。

砂型铸造?古董手艺也得数字化

别小看砂型铸造。汽车发动机缸体、机床床身,大多还是它。但砂型问题的祖宗——紧实度不均匀、透气性差、水分控制烂。去年我们在一个缸盖项目上,气孔废品率飙到12%,查了三天,发现是混砂机的在线检测探头脏了,水分显示假数据。换探头,气孔降到2%。

现在数字化工具不少。MAGMA模拟,能算充型凝固过程,清清楚楚看到哪会卷气。用3D打印砂型,芯子直接打出来,省掉模具,复杂油路一次成型,变形量反而比传统小。但你得会用啊,参数设不对,模拟也是白搭。
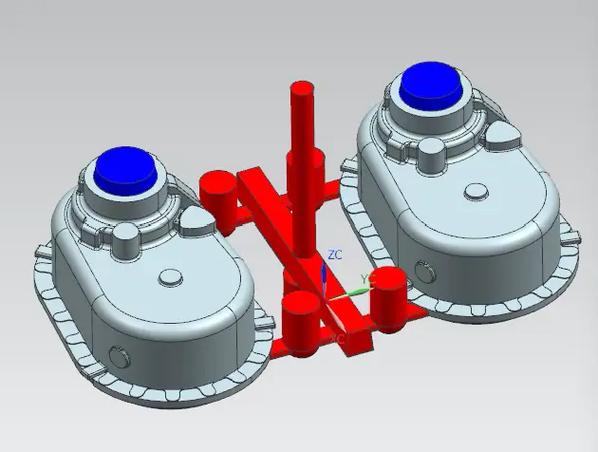
砂型铸造浇注系统三维设计图
砂型铸造浇注系统三维设计图

问:模拟显示没问题,实际浇出来还是有缩松,怎么回事?
答:模拟的边界条件,比如换热系数,你用的是软件默认值吧?那玩意儿根本不靠谱。必须反推校准,拿实测温度曲线来拟合。另外,浇注温度现场一包一包地掉,你按固定值输?动态喂!说白了,别把模拟当算命,它是个对比工具。

熔模铸造:表面光洁的秘密与代价
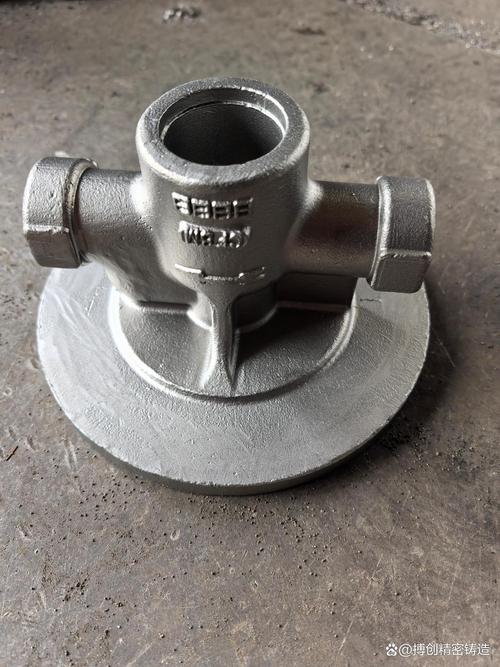
熔模铸造:表面光洁的秘密与代价
熔模铸造:表面光洁的秘密与代价

做精密件,熔模铸造表面确实漂亮,Ra3.2甚至更低。但那层型壳,搞不好就让你哭——面层涂料起泡、脱蜡时裂壳、浇注后跑火……我们做航空叶片,光型壳方案就试了十七八次。有一次,刚脱完蜡,壳裂了三条,整树报废,损失十几万。最后发现是环境湿度波动超过5%,硅溶胶壳对湿度太敏感。
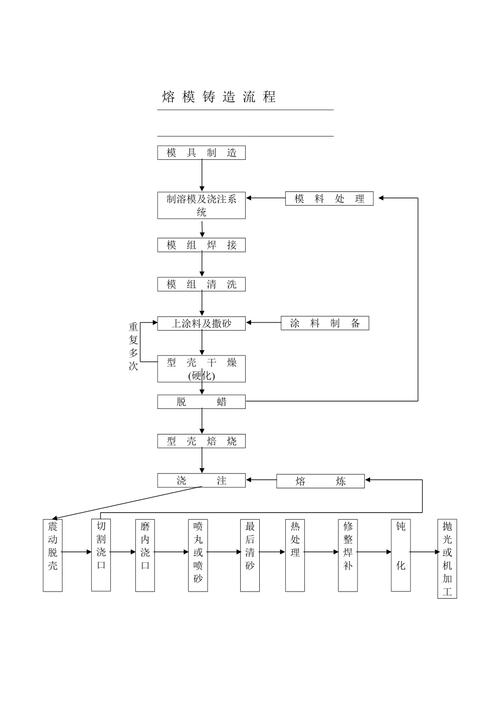
熔模铸造蜡模组装与制壳流程
熔模铸造蜡模组装与制壳流程

再说蜡模。注射压力、保压时间、模具温度,一个不对,蜡模变形0.2mm,到后续修都修不回来。有些厂为省成本用回收蜡,灰分高,型壳焙烧后残留渣孔——这种缺陷查到你崩溃。

问:都说熔模铸件内部质量好,为何我们还检出夹杂?
答:多半是脱蜡不净或者型壳焙烧不完全,有机物残余。还有钢水脱氧不到位,二次氧化。买个便宜的氧氮仪,每炉测,比事后切片靠谱。

压铸:速度与缺陷的博弈
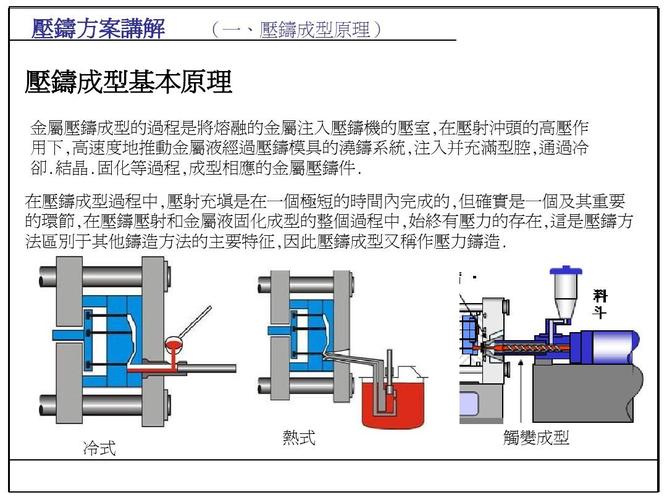
压铸:速度与缺陷的博弈
压铸:速度与缺陷的博弈

铝合金压铸,效率是真的高,但卷气、缩孔也是先天病。以前靠真空压铸,抽到50mbar以下,缺陷少一半,但设备维护贵。这两年半固态压铸开始起来了,浆料像牙膏,流动平稳,没有紊流卷气,做结构件刚好。我们在试制副车架,用半固态,抗拉强度提了20%,延伸率翻倍。
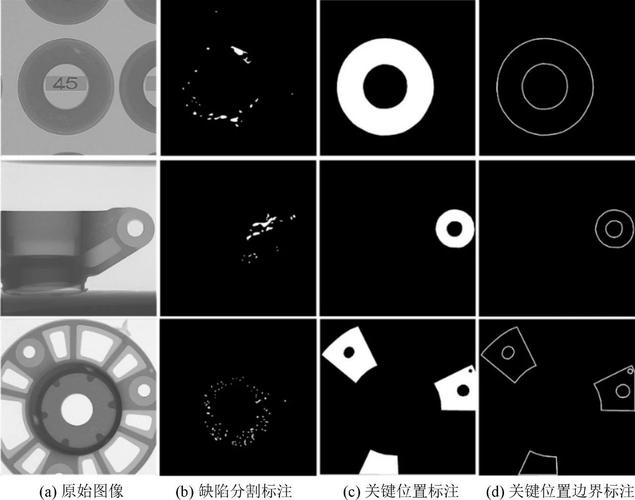
汽车铝合金压铸件内部缺陷X光检测
汽车铝合金压铸件内部缺陷X光检测

现在还有在线X光实时监控,压出来马上扫,异常直接报警调参数。德国那套系统,一条线投资过千万,但算算废品率从8%降到1.5%,两年回本。不过这玩意对模具要求也变态,H13钢得搞氮化+PVD涂层,不然黏模黏到你怀疑人生。

问:压铸件热处理后起泡,什么原因?
答:内部有气体!要么是熔炼除气不彻底,要么是充型卷气。先测密度,低于2.6就别做T6。高真空+模温控制做好,不然别碰热处理。

说点掏心窝的,铸造这行,经验重要,数据更重要。但别尽信书,也別死磕理论。有时候车间湿度大一点,该把涂料里面多兑点酒精,就这么简单的事,教科书上不写。下回聊聊3D打印砂型的后续清理,有坑我也趟过。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺的痛点与突围:别让气孔和缩松毁了你的铸件 https://www.dachanpin.com/a/tg/59015.html
赞 (0)
模具设计:冷却不顺,变形开裂全来了!别再瞎抄前辈的流道图
上一篇 2026-06-15 08:30:35
锻造工艺深度探析:从铁砧到智能压机的精度革命
下一篇 2026-06-15 09:08:35

相关推荐

  • 射频识别(RFID)在智能工厂的落地:选型、集成与那些年踩过的坑

    我们厂里最早用RFID,是给模具做管理。说实话,一开始真没当回事——不就是个电子标签吗?扫一下出个ID,能难到哪去。结果呢?啪啪打脸。读不到、读不准、串读……各种毛病轮番上演,差点把项目搞黄。后来摸爬滚打几年,才算把这玩意儿脾气摸透了。最近又跟几个同行聊天,发现大家踩的坑惊人的相似。好吧,那干脆写点东西,记录下这些血泪教训。 选型就像相亲:频率不对,努力白费…

    投稿 2026-07-30
  • 云端织梦:数字时代的无形巨网

    当指尖在键盘上轻舞,屏幕亮起的瞬间,无数数据便开始了跨越空间的旅行。它们不再被禁锢在硬盘的狭小角落,而是乘着无形的气流,去往一片浩瀚的 “云海”。这片云海便是云计算,一个没有实体边界,却能容纳万千信息的奇妙领域。它像一位沉默的工匠,用代码编织出柔韧的丝线,将分散在世界各地的计算资源串联起来,为人们的生活与工作搭建起便捷的桥梁。无论是日常使用的社交软件,还是企…

    2025-08-28
  • 工业制造场景下的射频识别(RFID):被低估的隐形效率利器

    去年跑了长三角二十多家离散制造工厂,一半以上都在换射频识别(RFID)标签。不是什么新概念,炒了快三十年了。但现在用的逻辑,跟十年前完全不一样。 为什么现在工厂扎堆换射频识别(RFID)? 早年用条码盘点仓库,啥情况你应该懂。扫一个对准一个,标签沾了油、磨掉漆,直接废了。一个万平仓,三四个人盘三天,最后差个三两箱,蹲在货架缝里找,头都大。射频识别(RFID)…

    投稿 2026-08-24
  • 柔性制造系统(FMS):谁说上了自动化就是印钞机?失败案例一箩筐

    上次去一个做精密零件的厂参观,老板老周拉着我诉苦,说当年花了近千万上的柔性制造系统(FMS),现在成了烫手山芋。这让我想起三年前他签合同那天,意气风发地跟我说:“等系统跑顺了,晚上车间黑灯就行,我躺着数钱。”如今……那套系统的开机率连60%都不到。 柔性,不是万能钥匙 很多人有个幻觉,以为搞一套FMS,产线就能像乐高一样随便拼装,今天干A产品,明天干B产品,…

    2026-07-01
  • 精益六西格玛不是玄学,是制造业的止血钳

    精益六西格玛,这六个字放在一块儿,多少有点拧巴。精益讲流动,六西格玛讲稳定,一个追求快,一个追求准。但真在车间干过的人都知道,这俩必须一起上。单独推精益,可能越推越乱;单独搞六西格玛,项目做完就凉。 我见过太多工厂,花大价钱请了咨询公司,画了一堆价值流图,搞了一堆看板,结果产线还是照样堵,不良率还是居高不下。问题不在工具,在方法。精益六西格玛的骨头是DMAI…

    投稿 2026-08-10

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息