上周去一家中型模具厂,老板搓着手给我看一堆崩刃的刀片。钴高速钢的,白钢的,甚至有几把连牌号都磨没了。他苦笑:“便宜嘛,囤了一大批,结果加工316L不锈钢的时候,废品率飙到百分之十二。”我蹲下去捡起一片,刃口全是积屑瘤,涂层早烧没了。
说实话,很多时候不是机器不行。也不是编程那小子偷懒——虽然他也时常忘开冷却液。但核心就一个,刀具没选对,后续全是坑。
硬质合金的甜头与苦头
2019年之后,整体硬质合金立铣刀的价格掉下来了。国产株硬、厦门金鹭的棒料质量已经能跟山特维克、肯纳在某些牌号上掰手腕。尤其做铝件,三刃铝用刀,涂层用类金刚石(DLC),转速拉到两万八,切深0.5mm,走出来那个光洁度——摸上去像搪瓷。爽。但是!一旦切到钛合金TC4,同样的参数就等着嚎刀吧。
钛合金导热率低,热量全堆在刃尖。前年我在西安一家航空配套厂,见他们用一把φ12的整体硬质合金四刃波纹刃,切TC4叶盘,刃长35mm,一刀全刃轴向切深10mm,径向0.3mm。高压内冷从刀柄中心冲出来,压力打到70bar。他们告诉我,这把刀寿命稳定在40-50件。我说你们胆真大。车间主任笑笑:胆大?都是用报废的刀试出来的。
涂层这事儿,真不是越贵越好
前阵子朋友圈有人吹AlCrN涂层,什么高温硬度多牛,抗氧化多强。我评论了一句:“你拿来切尼龙加玻纤试试?”他沉默了。尼龙加30%玻纤,那玩意儿跟砂纸似的,什么涂层都给你磨平。这时候还不如直接用不涂层的微细颗粒硬质合金,刃口锋利,不会因涂层剥落造成崩刃。有时候,高端技术反而是负担。
不过话说回来,干灰铸铁,Al2O3陶瓷刀片是真的稳。一刀切进去,铁屑都是红色卷状,表面粗糙度能稳在Ra1.6以下。但一定要干切——就算加微量润滑(MQL),热冲击也会让陶瓷片裂开。❗千万记住。
问:铣淬硬钢用圆刀片还是方刀片?
问:加工模具钢Cr12MoV,淬火到HRC58-62,用R5的圆刀片好还是APMT1604的方刀片好?我实在受不了那个振动了。
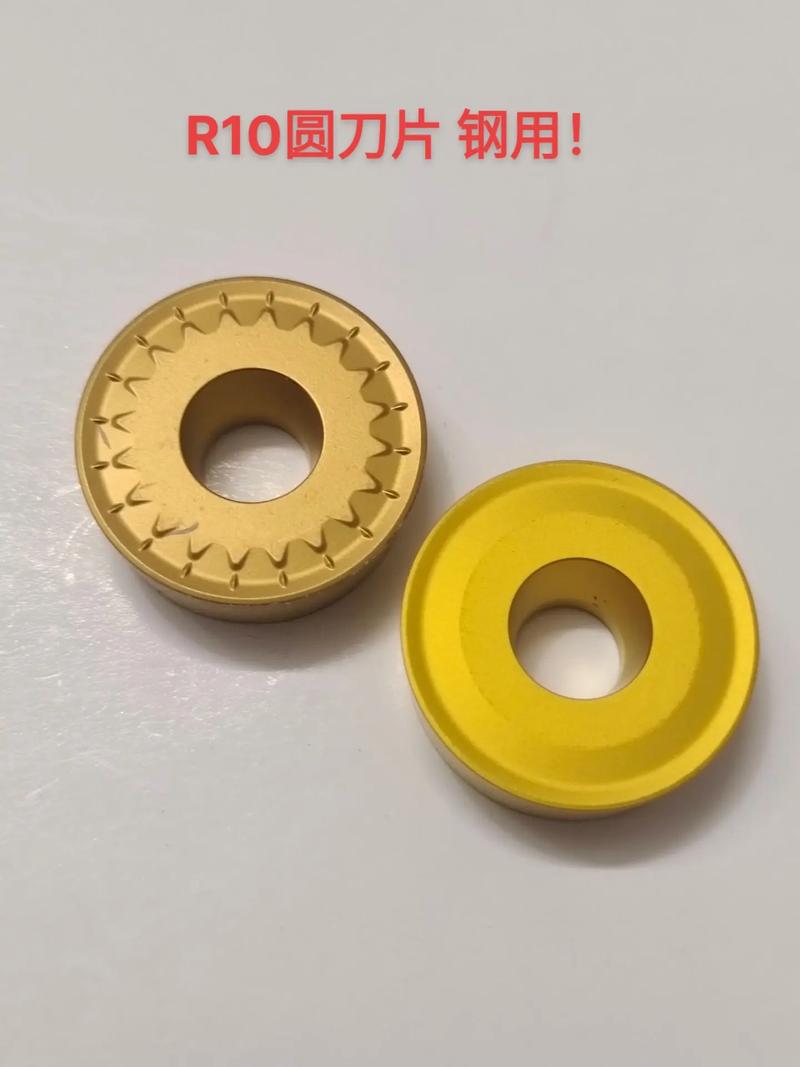
答:如果余量不大,比如精加工留0.15mm,用圆刀片,刃口带轻微倒棱,耐磨性更好,而且圆刀片接触面积变化平缓,振动小。但如果余量不均匀,甚至局部要切到2mm,老老实实用方刀片,带断屑槽的那种,切深分层走。❗另一个要点:刀柄必须用热套或者液压,千万别用侧固——跳动大了,高硬度下刀具直接崩尖。
刀柄这事儿,我忍不住多唠叨两句。至少六成的振动问题,根子都在刀柄上。弹簧夹头跳动超过0.02mm,就别干精铣了。前年帮一个朋友调机,他们把BT40侧固刀柄当传家宝,我用千分表一打,跳动0.15mm!难怪铣出来的侧面跟狗啃的一样。换成液压刀柄,跳动压到3μm,同样参数,声音都变了,唰唰的,顺畅得想哭。💡
问:微径铣刀断刀怀疑人生怎么办?
问:做医疗骨板,用φ0.8球头铣刀加工钛合金,一把刀走不到10分钟就断,供应商说我们工况差,换了三家都一样。
答:φ0.8以下,已经不是普通的切削了。首先要查刀柄——必须用精密液压或热套,跳动<0.003mm。其次,刀路必须用摆线铣或者动态铣策略,保持恒定的切削弧角,避免全刀宽切入。再次,冷却液角度要对准,最好用微细油雾,压力2-3bar就够,关键是润滑不是冷却。最后,如果还断,测一下机床主轴轴向窜动,很可能超过了5μm,那必须修主轴了。这不是刀的问题,是环境太糙了。
有时候,断刀不是坏事,是机器在跟你喊救命。可很多人听不懂,只会换刀、骂销售。
高效不是猛,是刚刚好
见过太多车间,追求大吃刀大进给,恨不得一刀干掉半个毛坯。结果呢?主轴负载暴增,导轨磨损加速,工件飞出来差点把人打了。说实话,现在涂层刀片的线速度都可以上300m/min了,切削轻快,铁屑颜色金黄,跟炸鸡似的,这才是对的状态。
参数匹配是个精细活。每把新刀到手,我习惯先在同样的机床上用测力计跑一下,看切向力和径向力比值。比值一旦超过1.5,就说明进给或切深该降了。不然,刀具不是磨损,是崩刃。没有数据,谈工艺优化就是耍流氓。
最后提一嘴,冷却液千万别省。特别是切铝合金,乳化液浓度低于6%,铝合金立马粘刀,积屑瘤一长,表面直接划伤。但有例外:2024年之后,一些大厂在精加工薄壁铝件时,用低温二氧化碳+微量油雾冷却,不仅没粘结,效率提升了30%。时代在变,工艺也要跟着跑。✅
这篇就先聊这么多。铣削加工,说到底是在跟材料、工具、机器三者搏斗。工具选对了,搏斗能变成舞蹈。选错了——就是灾难片现场。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:选刀就像选鞋子,不合脚的生产线一天都跑不顺 https://www.dachanpin.com/a/tg/59613.html