防错技术(Poka-yoke):为什么你的产线总在同一个地方摔跟头?

去年秋天,在宁波一家汽配厂的装配线上,我亲眼看见一个工人把左舵车的刹车油管装到了右舵工位——这已经是当月第四次了。班长骂骂咧咧,操作工一脸无辜,而质检那边根本拦不住,因为最终的制动测试要等整车下线才做。损失?停工、返修、客户罚款,加起来小二十万。就是这么个低级错误。

防错,不是防蠢,是防“人注定会犯错”

说实话,第一次接触Poka-yoke这个词,我还以为是某种日本寿司术语。后来才知道是丰田生产体系里的“防呆法”,原文是ポカヨケ,意思就是“避免(yokeru)无意的错误(poka)”。它的底层逻辑很粗暴:不依赖人的注意力,而是通过物理或程序手段让错误根本不可能发生,或者一发生就立刻暴露。 你可能会想——多加几道检验不就行了?但检验是“事后抓坏人”,防错是“让坏人没法作案”。这里有个核心差别,我常跟团队讲:检验依赖的是“人的警觉”,而防错要设计成“即使你闭着眼睛乱操作,也捅不出篓子”。
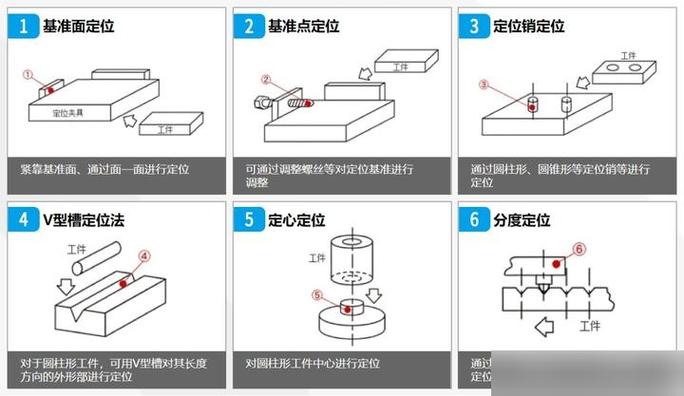
汽车装配线防错定位销与传感器设计图
汽车装配线防错定位销与传感器设计图
举个很经典的例子:USB接口。早年间还有正反之分,插反了硬怼会弄坏端口,现在Type-C正反都能插,这就是一个完美的防错设计——它压根不给你犯错的选项。在机加工领域,工装夹具上的定位销故意做成不对称分布,你想把工件装反?门儿都没有。 不过话说回来,防错技术远不止“加个销子”这么简单。它需要你像侦探一样去回溯——那个操作工为什么会装错?是物料摆放位置别扭?是零件太相似?还是作业指导书根本没人看?真正有效的防错,一定是从人的失误模式反推出来的。

在自动化产线上,防错不只是加个传感器

在自动化产线上,防错不只是加个传感器
在自动化产线上,防错不只是加个传感器
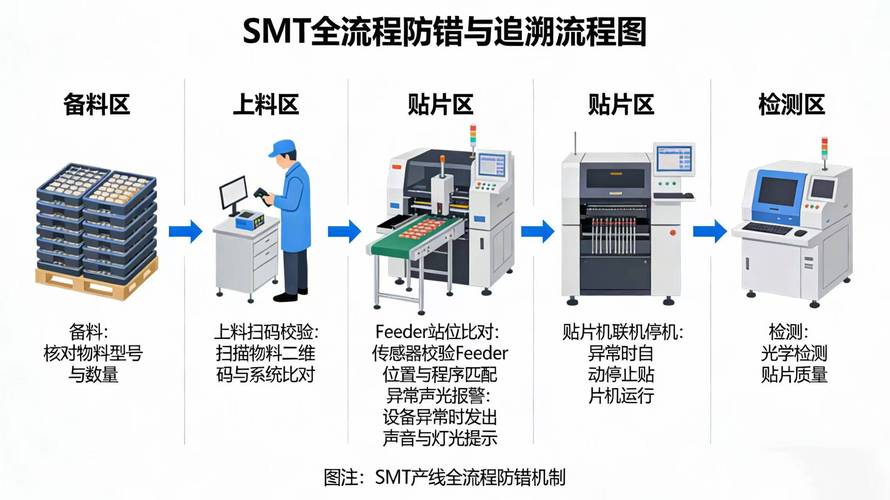
现在很多工厂一谈防错,就想到上视觉检测、激光测距、称重比对,好像传感器越多越高级。✅这些当然有用,但技术堆砌反而是最大的陷阱——因为你容易忽略掉“最便宜、最可靠、最不容易被绕过的”机械防错手段。 我记得有一回帮一家医疗器械厂做产线诊断,他们有个组装关节的工位,操作员经常漏装一个小密封圈。工程师原本打算上一套高精度称重系统,预算三十万。我转了一圈,指着料盒说:“你把密封圈的料盒做成阶梯式出口,每次只能掉出一个,而且不取走的话下一道工序的启动按钮被物理挡住,不就行了?” 最后花了不到两千块搞定。❗这事儿我到现在想起来还会有点恼火——我们太容易迷信电子化了。 真正的防错高手,往往先看有没有“接触式”“尺寸式”“动作顺序式”的简单解法。比如: – 让零件只有在一个特定姿态下才能放入夹具(不对称导向) – 将作业必需的工具用弹簧绳悬挂在作业点正上方,拿走不用完不回弹就无法启动下一步 – 利用光栅或者机械挡块强制双手同时操作,避免一只手还没撤出就启动了冲压 这些方法几乎零维护、零误报,比很多花里胡哨的电子防错耐用得多。 [IMG_KEYORD: 工业自动化产线防错限位开关机械装置] 问:“可是我们的零件外形本来就对称,没法做定向防错,怎么办?” 答:对称件容易装反或者混淆方向,恰恰是最需要防错的场景。如果外形无法改变,就在加工或装配流程里制造“不对称特征”——比如临时粘贴颜色标记、增加一个只有正确方向才能穿过的检测针、或者在流转托盘上设计不对称的定位点。甚至可以利用重量差:哪怕只有几克差别,一个简单的天平式托架就能卡住反向件。记住,防错是针对具体失效模式定制的,没有万能方案,但有无限组合的思路。

实施防错的三大误区,很多人第一条就中招

实施防错的三大误区,很多人第一条就中招
实施防错的三大误区,很多人第一条就中招
误区一:以为防错措施可以替代培训。 这是最让我冒火的论调。有些管理者觉得“既然有了防错,工人就不用那么上心了”。大错特错。防错是最后一道屏障,而操作者的意识和技能才是减少异常的第一道防线。如果人本身想绕过防错——比如用胶带粘住传感器——再精巧的装置也是废铁。💡所以防错必须和“班组认可”“改善提案”捆绑在一起,让一线员工自己提防错建议,他们才不会去破坏。 误区二:把防错等同防错装置,忽略过程防错。 很多人一说防错,脑子里就是硬件。其实顺序防错(过程防错)同样致命:比如拧紧螺栓,规定必须按对角线顺序分三次扭矩值完成,如果操作者跳步或一次拧紧,即使最终扭矩合格,应力分布也不对。这时可以用智能扳手实时监测角度-扭矩曲线并锁死下一工序,这就是典型的“程序防错”。 误区三:追求完美防错,导致成本失控。 有些错误发生的概率极低、后果也不严重,你却非得上个十几万的自动检测设备,这就背离了Poka-yoke的精神。丰田的原始理念是“简单、廉价、立刻见效”。我见过最妙的防错是一根铁丝——在冲压送料线上,如果一个废料跳屑,铁丝被触动就会切断急停回路。成本几乎为零。 问:“那防错装置本身会不会失效?我们怎么监控防错?” 答:好问题。防错装置同样需要“防错”。我建议建立防错点检基准书,每日开工前用样件测试——把故意弄错的标准缺陷件放进去,看装置能不能拦住。这叫“防错验证”。并且把验证结果可视化,让每个班组长签字。遇到过最离谱的案例,一个防错光电传感器镜头上积了厚厚灰尘,居然半年没人发现,因为没有人去故意测试它。😤

从“事后围堵”到“源头消除”,这条路走了四十年

从“事后围堵”到“源头消除”,这条路走了四十年
中国制造业正从“大干快上”转向“精耕细作”,防错技术的价值在快速爬升。尤其是现在多品种、小批量的柔性产线,换型频繁,人因失误的压力更大。我看到一些领先的工厂已经在尝试“自働化”(Jidoka)与物联网防错的结合——当检测到异常,设备不仅停机,还自动推送信息到班组长的手表,并锁定该工位的下一批次放行权,直到问题关闭。 但不管技术怎么演进,核心还是那四个字:尊重人性。人不是机器,会疲劳、会走神、会情绪波动,而好的防错设计正是接纳了这种“人性的弱点”,用物理的确定性去包容人的不确定性。 下次你在车间看到操作工反复核对一个零件时,别急着夸他细心——更应该想:这个工位是不是该做防错了?因为长期依赖人工细心,本身就是一种最大的隐患。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:防错技术(Poka-yoke):为什么你的产线总在同一个地方摔跟头? https://www.dachanpin.com/a/tg/60204.html

赞 (0)
工业装配:那些年我踩过的坑,如今被一台机器人治好了
上一篇 2026-06-19 01:38:39
标准作业程序(SOP):工厂里那些说不出口的痛,一份文档就能治?
下一篇 2026-06-19 02:15:46

相关推荐

  • 全员生产维护(TPM):设备零故障,到底是不是个伪命题?

    上个月去一家汽配厂,车间主任老李指着一条停了半小时的产线骂骂咧咧。我问怎么了,他说换刀片,调节参数,又赶上润滑脂没了。其实这些问题上周刚出过类似的。我翻了下他们的报修记录——我滴个天,同一台设备,同样的毛病,三个月内发生了11次。老李叹了口气:“全员生产维护我们也搞了,看板、小组会都做了,可这故障,还是防不住啊。” 说实话,这种画面我见得太多了。很多工厂把全…

    投稿 2026-08-07
  • 厂内智能物流:别搞花架子,降本才是制造企业真需求

    我今年跑了珠三角二十多家制造工厂,聊起厂内智能物流,十个老板有八个叹气。砸了大几百万,装了AGV,建了立体仓,最后算帐,物流成本没降多少,维护费涨了三成。说出去好听,对外宣传是智能工厂,实则自己偷偷叫苦。 厂内智能物流不是买设备堆概念,是抠每一分搬运浪费 传统厂内物流的浪费,到底有多夸张?我去年跟进东莞那家新能源电池结构件工厂,原来的流程是:生产线缺料了,打…

    投稿 2026-09-11
  • OPC统一架构(OPC UA):打破工业互联信息孤岛的核心钥匙

    干了快20年工业集成,我见过最多的烂摊子,就是不同设备说不同话。西门子的PLC不认三菱的传感器。老设备的接口连不上新的MES。对吧?没人愿意花几个月写定制化的驱动,钱花了,后续换个设备又要改,太折腾。 为什么现在工厂都在追OPC统一架构(OPC UA)? 倒推二十年,那时候主流的OPC还是基于Windows的DCOM架构,问题有多糟?跨个网段要改一堆注册表,…

    投稿 2026-08-27
  • 虚实共生:元宇宙从概念热潮到产业深耕的进化之路

    元宇宙曾被视作科幻作品中的幻想场景,如今正通过技术突破与场景创新,逐步勾勒出与现实世界交织共生的清晰轮廓。这一融合了 5G、AI、数字孪生等多元技术的新型空间,不再是资本炒作的虚幻概念,而是正在制造业、文旅、教育等领域释放实际价值的产业新形态。从重庆璧山的 “梦界空间” 到上海徐汇的 “元界 Neo World”,一系列落地实践正在改写人们对数字世界的认知边…

    投稿 2025-09-16
  • 搞定生产线隐形浪费:时间测定(MTM)帮你算清每一秒

    很多工厂老板都遇过这种糟心事:流水线一半工位闲得发呆,一半工位堆货堆到脚边,计件工资定高了工厂亏,定低了工人闹辞职。算不清时间,一切降本增效都是瞎喊。 什么是时间测定(MTM),别拿老一套预定额糊弄人 时间测定(MTM)全称是方法时间测量,本质是一套预定动作时间系统,和工厂干了几十年的老班长掐秒表定工时完全不是一回事。传统掐秒表有啥问题?工人故意放慢速度留余…

    投稿 2026-08-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息