干了十几年铸造,最怕听到一句话:‘理论上是这样,但……’ 每次听到这个但字,我就知道,又要填坑了。
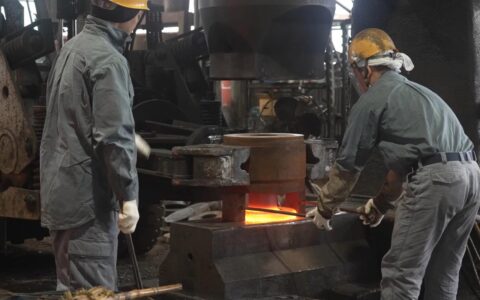
上周有个件,材质HT250,结构不算复杂,壁厚差却大到离谱。工艺员按手册设计浇冒口,模拟也过了,结果一浇出来,缩松缩得跟海绵似的。说实话,我当时真想把模拟软件给卸载了——当然只是气话。后来怎么解决的?老办法,加冷铁,调整浇注温度,关键是那冷铁位置偏了5毫米都不行。这就是铸造,细节里藏着魔鬼。
砂型铸造:老手艺的生存之道
现在都喊智能制造,可砂型铸造,尤其是手工造型,在很多单件小批量厂里还是主力。别瞧不起这‘玩沙子’的活儿,型砂的紧实度、透气性、水分控制,哪一项不是凭手感?我见过一位老师傅,抓起一把砂,用力一攥,松开看砂团的状态,就能判断含水量合不合适。问他诀窍,他说:‘潮模砂嘛,攥得拢、抛得散,指缝不粘砂,手心有点潮。’ 玄学?不,是经验。
但手工造型不稳定也是事实。同一副模具,不同的人操作,铸件尺寸能差出半个毫米。所以现在越来越多的厂引入造型线,静压造型、震压造型,把人为因素降到最低。不过设备一上,投资就大了,小厂根本玩不起。于是出现一种怪现象:高端铸件利润高,但门槛也高;低端铸件拼价格,做得累死还不赚钱。怎么选?看家底,更看老板的胆识。

问:手工造型和机器造型,到底该怎么选?
答:别被销售忽悠。手工造型适合单件、大件、形状复杂不易起模的活儿,比如机床床身、大型阀体。机器造型适合批量大、精度要求高的中小件。但有个坑要注意:机器造型的模具成本高得吓人,如果年产量不到几千件,摊下来可能还不如手工划算。另外,手工造型对工人的手艺依赖太强,现在年轻人谁愿意干?招工难是现实问题。
熔模铸造:精密背后的隐形成本
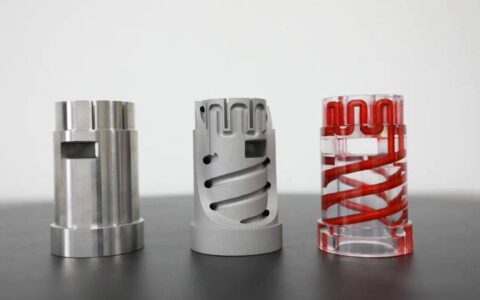
说到精密铸造,熔模铸造(失蜡法)是绕不开的。表面光洁,尺寸精准,能铸出那些机加工想哭的复杂形状。我们做过一批不锈钢叶轮,叶片扭曲,内部流道弯弯绕绕,用熔模铸造一次成型,客户拿到手直呼漂亮。漂亮是漂亮,成本呢?制壳周期长、材料贵、工序多,一个不小心,模壳开裂、跑火,整炉报废。那种心痛,经历过的人才懂。
有人问,为什么不直接用3D打印蜡模?效率高啊。对,3D打印是快,但单件成本还是偏高,而且蜡模表面层纹需要后处理,否则影响铸件表面。目前来看,3D打印更适合新品研发、小批量试制,真要大货,还得老老实实开模具压蜡。不过技术迭代快,也许过两年局面又不一样了。这行当,不持续学习真不行。

问:熔模铸造常见的缺陷有哪些?怎么预防?
答:缩孔、气孔、夹杂、变形……说起来都是泪。我印象最深的一次,不锈钢接头内孔发现微裂纹,怎么查都查不出原因。最后发现是模壳焙烧不充分,残留水分在浇注时汽化导致。解决办法说起来简单:延长焙烧时间,确保炉温均匀。但实际生产中,赶工期、省成本,往往就在这些地方偷了懒。预防没捷径,严格按工艺参数执行,别抱侥幸心理。
工艺设计:模拟软件不是万能药
现在搞工艺,谁还用铅笔尺规?都用铸造模拟软件了,AnyCasting、ProCAST、MAGMA…… 确实,这些工具帮了大忙,充型、凝固过程可视化,缺陷预测一目了然。但!千万别迷信。软件是基于模型和参数计算的,而现实中的变量太多了:砂型的发气量、涂层的导热系数、铁水的纯净度…… 一个参数没设准,结果差之千里。我经常跟年轻工程师说:软件只是工具,大脑才是核心。你得理解背后的物理原理,知道什么情况下模拟可信,什么时候要打个问号。
举个例子,模拟预测某个部位不会缩松,结果实际铸出来恰恰就是那里缩了。为什么?因为模拟没考虑到型芯在高温下变形,导致壁厚变化。这种问题,纯靠软件永远发现不了。所以啊,老派的试错法依然有价值,至少它逼着你去观察、去思考。
再说说浇注系统设计,很多人喜欢套用标准,什么封闭式、开放式、底注、雨淋…… 但具体到某个件,往往需要混搭。比如一个箱体铸件,顶部厚大部位需要补缩,底部又有薄壁筋片,怎么办?我的做法是中注加顶冒口,同时在内浇道对面放冷铁,形成顺序凝固。听着简单,内浇道位置、大小、数量,冷铁厚度、材质,全是反复调试出来的。书本上只给公式,却给不了判断力。
问:铸造工艺设计最常犯的错误是什么?
答:贪大求全。总想一个工艺方案解决所有问题,结果往往是顾此失彼。比如为提高出品率,缩小冒口尺寸,结果补缩不足;为简化造型,减少砂芯,结果铸出后清砂困难。我的经验是:抓主要矛盾。一个铸件,最关键的几个质量要求是什么?先把这些保证了,再优化其他。没有完美的工艺,只有平衡的艺术。
最后吐个槽。这些年原辅材料涨得没眼看,生铁、废钢、树脂、涂料…… 成本压力巨大。逼得我们不得不想尽办法,比如采用近净形铸造减少加工余量,回收旧砂降低损耗,甚至优化熔炼配料以节省合金。铸造这碗饭,越来越难吃了。但话说回来,看着铁水奔流、成型脱壳,那种创造感,又让人觉得挺值。可能这就是干铸造的宿命吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺实战笔记:从砂型到精密铸造,那些书本不会告诉你的细节 https://www.dachanpin.com/a/tg/61186.html