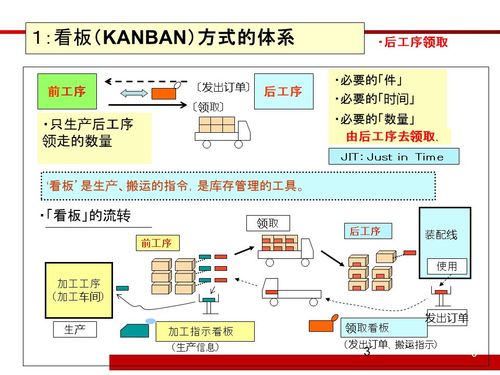
先把换模时间的“水分”挤干净
很多人对换模时间的理解,从根上就错了。 你以为换模时间是从设备停机开始,到设备重新跑起来的那一段?不对。 快速换模(SMED)的核心第一步,就是把所有作业拆成两类:内部作业——必须停机才能做的事,外部作业——设备还在跑的时候就能提前干完的事。 比如我刚才说的那家厂,之前把“等行车到位”“找定位销”“填换模审批单”“换完模找质检过来检首件”这些事,全算成了必须停机才能做的内部作业。 搞笑吗? 设备还在打最后一批零件的时候,你不能提前把行车叫到工位旁边等着?不能提前把审批单找领导签完?不能把要用的定位销、扳手全部提前摆到模具工位的工具架上?
别上来就砸钱上自动换模,先把手动环节的坑填了
我见过太多老板,一提到快速换模(SMED),第一反应就是“上自动换模系统”。 几百万的设备砸下去,换模时间从40分钟降到35分钟——钱全打了水漂。 别不信。 为啥? 因为你连最基础的模具标准化都没做。 宁波有家电注塑厂,去年花200万上了整套自动换模夹具,结果换一套家电外壳的注塑模还是要18分钟。我过去蹲了半天发现,他们家所有旧模具的吊耳位置都不一样,有的在模具左边,有的在右边,有的吊耳高度差了5公分——自动夹具夹上去之前,人工得花10分钟调整吊绳的位置,生怕吊歪了把模具撞坏。 这不是设备的问题。是你自己的基础工作没做到位。 💡 快速换模(SMED)从来不是靠堆设备堆出来的。你先把能标准化的东西全部捋顺: – 统一所有模具的吊耳高度和安装位置 – 统一所有模具的紧固螺栓规格,别一会M12一会M16 – 给每个模具配个专属的移动工具车,把对应的扳手、定位销、参数表全部挂在车上,推到工位伸手就能够到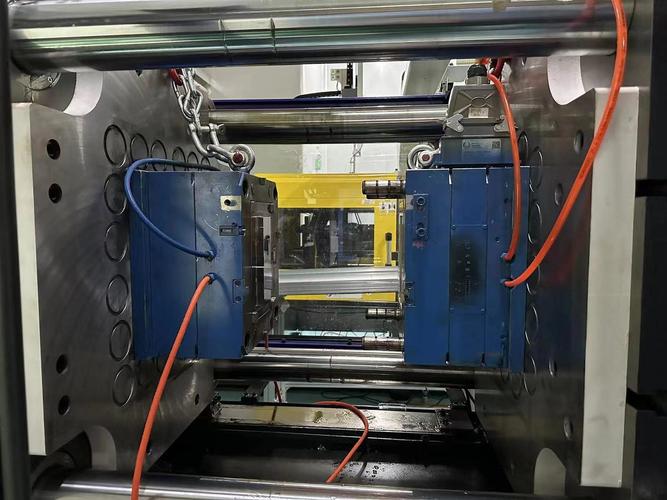
换模的“最后一公里”,最容易被忽略
很多人觉得,模具吊上去、螺栓拧完,换模就算结束了。 大错特错。 我统计过,大部分制造车间里,换完模之后的试冲、调参、找首件合格的时间,能占到整个换模时长的30%以上。 还是开头那家苏州的冲压厂,之前换完一套模,每次都要试冲20件,调好几次压力参数、模具间隙,等首件合格了才能正式跑批量。光这一段,就要花8分钟。 后来我们过去,做了件特别简单的事:把每一套模具对应的压力值、间隙参数、送料位置,全部提前存在设备的数控系统里,换模的时候直接调用对应的程序,根本不需要人工现场盯着屏幕拧旋钮。就这一个动作,把试模时间从8分钟压到了1分钟,首件合格率直接冲到98%。 ❗ 别把“每次换模都要重新调参”当成天经地义的事。你靠锥面定位卡盘把模具的定位精度锁死,把参数提前存在系统里,那些看似必须的调试时间,全是可以挤掉的水分。 现在不少做得好的厂,已经开始把快速换模(SMED)和设备的IoT系统打通了——设备还有10分钟跑完上一批料的时候,系统自动给模具工、行车司机、物料员、质检发弹窗提醒,大家提前在工位旁边等,根本不需要班长扯着嗓子在车间喊人。 说实话,我做了12年精益生产咨询,见过太多把快速换模(SMED)当成应付客户审核的纸面工作——培训手册印了几十本,PPT做的花里胡哨,结果现场找个内六角扳手,要跑三个工具柜才能找到。 这不是做精益。这是演精益给别人看。 时间就是钱。 真的。 你每多花一分钟在无效的换模环节上,都是在把自己的利润往外推。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别让换模吞掉产值:快速换模(SMED)落地的3个容易踩的坑 https://www.dachanpin.com/a/tg/71707.html