测量系统分析(MSA):你的量具真的靠谱吗?

上周去一家汽配厂审核,看到他们还在用游标卡尺测关键尺寸——精度要求0.01mm,卡尺分辨率0.02mm。当场我就跟质量经理说:你这不是测量,是赌博。分辨力不够,测出来的数据全是噪声。 他一脸懵:“我们天天校准啊。” 校准归校准,MSA是另一回事。说白了,测量系统分析就是回答三个问题:测不测得到?测得准吗?每次测的一样吗?

GRR过了就万事大吉?别天真了

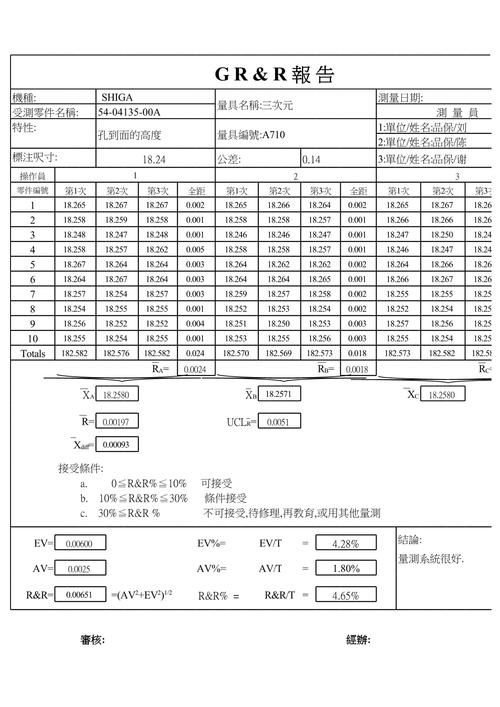
先说最常见的问题:GRR(量具重复性和再现性)到底多少才算合格。大部分人张嘴就是“小于10%”——书上这么写的。但实际呢?我见过太多案例,GRR%算出来15%,产线照样跑得欢。关键看公差/过程总变差比(%P/T),还有ndc(可区分类别数)。
测量系统GRR分析报告数据表
测量系统GRR分析报告数据表
举个例子:你量一个轴径,公差±0.01mm,GRR方差占公差带宽的80%——这时候就算GRR%只有8%也是垃圾。因为量具波动直接吃掉了大部分公差。反过来,如果公差很宽,GRR% 30%照样能用。好多搞质量的死记硬背10%准则,被体系审核批了还觉得冤。 问:GRR%和%P/T到底有什么区别? 答:GRR%是测量系统变差占总过程变差的百分比,%P/T是测量系统变差占公差带宽的百分比。GRR%用来评估系统对过程控制的能力,%P/T用来评估是否适合产品检验。如果只做产品合格判断,盯紧%P/T就行。另外ndc必须≥5,否则分辨率白瞎。

线性与偏倚:那个被你忽略的坑

前年我们公司买了台三坐标,验收时GRR完美,一量产就完蛋。查了两个月——线性偏差。量程低端偏小,高端偏大,中间勉强对。这种系统误差不做线性分析根本看不出来。有些人只做偏倚(单点准确性),觉得“我标准件测得挺准啊”。可实际零件尺寸千变万化,测量系统在不同量程段表现完全不同。
三坐标测量机线性分析曲线图
三坐标测量机线性分析曲线图
怎么破?很简单:至少取5个覆盖量程的标准件,每个重复测10次以上,画出线性回归线。如果斜率和截距有统计显著性,且决定系数R²不合格,赶紧调硬件或补偿软件。说实话,好多做MSA的连线性分析都没做过,只填GRR表格。 问:如果线性不好但GRR合格,能用吗? 答:看情况。如果产品尺寸分布窄,只在某个小范围测量,可以进行偏倚补偿(比如软件设定偏移量)。但若产品尺寸跨度大,系统必须修复。线性差根源往往是测头磨损、光栅尺误差或基准面不平。别硬扛——数据骗不了人。

稳定性?你可能被“稳定”的表象骗了

稳定性?你可能被“稳定”的表象骗了
稳定性?你可能被“稳定”的表象骗了
测量系统稳定性分析,听起来就是画个Xbar-R控制图看漂移。但一种常见陷阱:短期稳定不等于长期可靠。尤其是自动化光学检测设备,预热一小时后做的稳定性,管不了24小时三班倒。温度、灯光衰减、夹具松动……这些随时间推移的变差,必须在实际生产节拍下监控。 我通常要求客户:在早、中、晚班各取一个标准件,连续跑一周,再画控制图。然后你会发现奇妙现象——周一下午数据集体偏大,因为车间空调检修停过半小时。这种“事件型”漂移,单纯靠均值-极差图可能漏掉,还得结合移动极差图找规律。 更坑的是:有些MSA软件自动给出“稳定”结论,因为控制限太宽!测量系统分辨力不足,波动被平滑了。所以稳定性分析前,先确保分辨力合格——不然就是自欺欺人。

属性一致性:别让检验员打架

属性一致性:别让检验员打架
属性一致性:别让检验员打架
除了计量型,属性测量系统(比如通止规、目视检查)经常被忽视。我见过最离谱的案例:三个检验员检同一批外观缺陷,一致性不到60%——但没人上报,因为“目检嘛,差不多就行”。直到客户投诉。 属性MSA的Kappa值低于0.7,必须做改善。✅ 强制标准化灯光、判定标准图片化、检验员再培训。更聪明的做法:引入AI视觉检测替代人工目检,属性一致性直接拉满。不过AI模型自身也会漂移,照样需要定期用标准缺陷样件做MSA。 问:属性一致性Kappa值0.5还能出货吗? 答:如果你是汽车行业,按AIAG手册,必须达到0.75以上。0.5意味着检验员判断和随机猜差不多——风险极大。立即暂停出货,分析歧义样本,统一判定基准。必要时升级检测手段。损失几天产量比召回便宜。 总之,MSA不是一年填一次表的应付活。它是活的——设备在变、人在变、环境在变。下次做PPAP前,先确认量具能否在真实生产中扛住变差。别忘了:没有可信数据,SPC、CPK全是空中楼阁。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA):你的量具真的靠谱吗? https://www.dachanpin.com/a/tg/61358.html

赞 (0)
失效模式与影响分析(FMEA)的怒吼——别再把它做成填表游戏了
上一篇 2026-06-22 13:47:43
质量控制(QC)七大手法:别再只画鱼骨图了,控制图才是真内核
下一篇 2026-06-22 14:25:50

相关推荐

  • 工业无线通信(Wi-Fi 6/6E):为什么制造工厂都在换它

    上个月去东莞看一家做汽车精密冲压件的工厂,老板拉着我吐槽,原来装的AGV自动转运线,只要赶订单多开两台,就会莫名其妙停线。查来查去,就是无线通信卡了。走有线?改一次产线布线要挖开地面,停线一周,光整改费就几十万。这不是个例。全国大把上了智能制造的工厂,栽在通信这一步。 传统工业无线到底卡在哪? 早些年工业无线要么是蓝牙Zigbee这类短距技术,要么是老旧的W…

    投稿 2026-08-31
  • 工业外骨骼:为什么说可穿戴工业设备正处在爆发前夜?

    去一家供应商那儿看新产线,碰巧撞见一个工人背上扣着金属架子,两根连杆顺着胳膊垂下来,抓起发动机缸盖跟捏泡沫似的。我愣了两秒——这不就是科幻片里的外骨骼吗? 后来聊开了才知道,这套东西在内部试了快半年,从最初人人嫌累赘,到现在抢着用。但工程经理私下吐槽:可穿戴工业设备这坑,谁踩谁知道。听着心痒,于是多跑了几个厂,发现外骨骼的落地故事,远没有宣传片里那么光鲜。 …

    2026-06-09
  • 工业能耗分项计量:别再花几十万装个只会跳数的摆设

    上个月去苏州一家压铸厂做能耗诊断,厂长拉着我在车间办公室骂了40分钟。 骂谁?骂三年前给他做能耗系统的供应商。花了38万,装了一整墙的LED大屏,每个月跳出来的能耗数跟财务交的电费单差了快15%,车间主任看完从来不当回事,等于把几十万扔水里听个响。 说实话,这种场景我见得太多了。 先搞懂:工业能耗分项计量到底不是啥 很多人对这个事的理解从根上就错了——觉得无…

    投稿 2026-10-20
  • 车联网:技术演进与应用前景

    车联网,作为物联网在交通领域的重要应用,正深刻地改变着人们的出行方式与交通生态。它以车辆为核心,通过新一代信息通信技术,构建起车与车、车与人、车与路、车与服务平台之间的全方位网络连接,为智能交通系统的发展注入了强大动力。随着技术的不断革新与应用场景的持续拓展,车联网正逐步从概念走向现实,对未来交通产生着深远影响。 从发展历程来看,车联网的起源可追溯到 20 …

    2025-09-10
  • 制造企业踩坑后才懂:企业资源计划(ERP)不是越大越好,越适配越值钱

    干了十几年制造行业咨询,见过太多老板在ERP上栽跟头。有的砸了几百万,最后只用来开订单。真的冤。 为什么多数中小制造企业上ERP都没达到预期? 很多老板听了厂商销售一顿吹,上来就要上全模块,要支持万人协同,要对接未来五年的智能工厂规划,几百万砸进去,最后用起来的就只有财务记账和库存盘点,剩下的功能全在系统里落灰。说实话,这真不是员工故意抵触,是从选型开始就错…

    投稿 2026-09-05

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息