统计过程控制(SPC):我踩过的坑,你就别往里跳了

说实话,第一次接触SPC的时候,我觉得这东西简直反人性。一堆点落在几条线之间,然后你就告诉我过程“受控”了?凭什么?后来在车间蹲了三个月,被报废单和客户投诉折磨得够呛,才恍然大悟——不是SPC没用,是我们总想拿它当“摆设”。

控制图:你的过程在说话,你听得懂吗?

先抛个观点:波动是制造的“原罪”。你永远不可能车出两个完全一样的轴颈,对吧?但别慌,波动也分两种。一种是随机出现的、不可避免的波动,叫普通原因;另一种是突然蹦出来的异常,比如刀具崩刃、材料批次换厂家了,这叫特殊原因。SPC本质上就是在帮你“抓鬼”——把特殊原因揪出来,别让它们披着普通原因的皮,悄悄毁掉你的产品。 可笑的是,很多厂的控制图贴在墙上,一个月都不看一眼。等到出了批量质量问题,才去翻记录,然后指着图上那个超出界线的点说:“看!当时就报警了!” 早干嘛去了?控制图讲究的是实时预警,不是事后验尸。
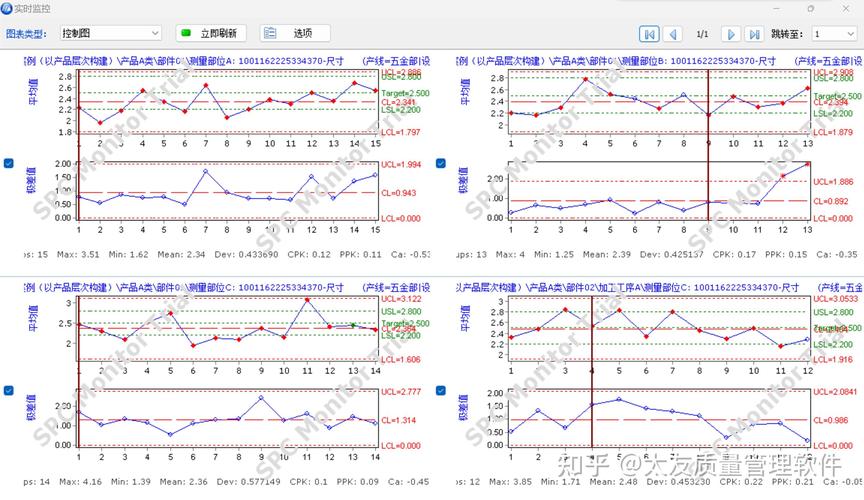
车间电子看板显示SPC控制图实时数据
车间电子看板显示SPC控制图实时数据

选对图,用对场合,别再张冠李戴了

SPC工具多得很,最经典的Xbar-R图,适用于计量型数据,比如轴径、厚度。但如果你测的是“不良品数”呢?那就是P图或NP图的活儿。我还见过有人用均值极差图去监控“表面划痕数量”,样本量一天就20件,划痕数全是0,偶尔出一个1,控制图算出来的上下界根本没法用。这不是闹笑话嘛! 在精密加工领域,我们更关注过程能力指数Cp/Cpk。Cp是理论潜力,Cpk是现实表现。如果Cpk小于1.33,别硬撑了,赶紧分析是普通原因导致的偏移还是特殊原因。有次我们Cpk只有0.8,所有人都去调机床,结果越调越乱。最后发现……原材料硬度波动太大,热处理前道工序失控了。这锅,机床不背!
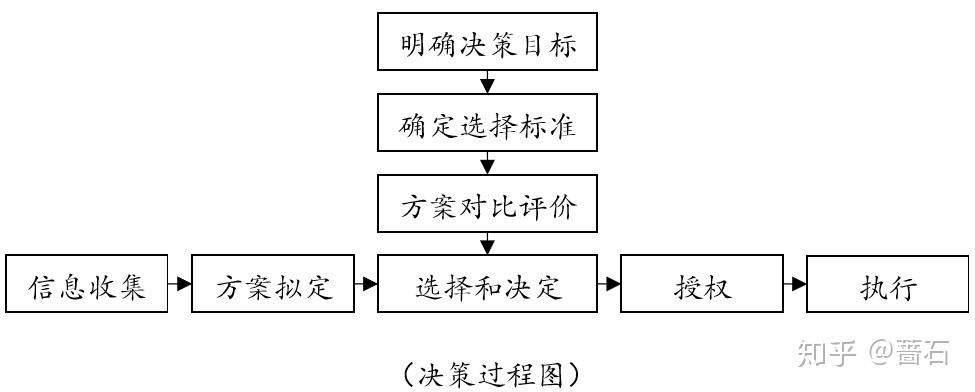
计量型控制图选择决策流程
计量型控制图选择决策流程

数字化转型了,SPC还能躺着吃老本?

现在都工业4.0了,还拿纸笔描点?实时数据采集、边缘计算、AI异常检测……这些新花样,让SPC从“事后诸葛亮”变成了“预测先知”。我们工厂去年上了套系统,装配线的扭矩值实时传回SPC软件,一旦监控到连续6个点上升(尽管还在界内),算法就判断工装磨损了,自动提醒换批。避免了一次大批量螺纹过紧的客诉,省了十几万。 不过话说回来,数据多了也头疼。采样频率从15分钟一次提到每秒一次,控制图瞬间全是点,真异常被淹没了。所以,得用自适应采样或基因进化算法来做特征选择。这种高级玩法,小批量、多品种的机加工车间尤其需要。

问:我们产线一用SPC就遭工人抵触,怎么破?

问:我们产线一用SPC就遭工人抵触,怎么破?
答:工人抵触太正常了!你拿着控制图去质问他:“为什么这个点出界?” 他第一反应是你在找茬。得换个思路,把SPC变成他们的工具,不是考核他们的鞭子。我们在每个工位放了块屏幕,实时显示该工序的Cpk趋势,配上简单图标,变红就提醒调刀,变绿给个笑脸✅。结果呢?操作工自己会主动看,甚至提出:“这个控制限是不是要重新算了?好像最近整体漂移了。” 你看,积极性就这么来了。

问:小批量、多品种生产,传统SPC好像用不了?

答:问得好。批量不够攒出25个子组,传统控制图确实傻眼。但办法总比困难多。可以试试标准化控制图,比如Z-MR图,把所有不同产品的特性值转换到标准正态空间,不同品种的数据就能合并监控了。还有Q-Q图、单值移动极差图(I-MR)的变种。我们有个车间做定制模具,一年才几十套,就用I-MR图配合工程规范,每套模具的关键尺寸都单独监控。虽然不能预警过程突发变化,但至少能判断“这套模的过程能力行不行”,为下次设计提供参考。 再补个踩坑经历:千万别迷信控制图的“判异准则”!8条准则全部打开,报警多到飞起,操作工会直接关掉警报。只保留最常用的三条:点出界、连续9点在中心线同一侧、连续6点递增或递减。其他准则,等过程稳定了再慢慢加。💡 最后啰嗦一句:SPC不是质量部的独角戏,是制造、设备、研发、供应商的协奏曲。你让质量工程师整天盯控制图,他只能发现问题,但根本推不动改进。得让技术大拿、生产主管都看得懂这些图,愿意用数据说话。这条路,道阻且长——但走通了,那种一切尽在掌控的踏实感,是真的爽。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC):我踩过的坑,你就别往里跳了 https://www.dachanpin.com/a/tg/61351.html
赞 (0)
六西格玛DMAIC:为什么你的改进项目总是不了了之?
上一篇 2026-06-22 13:09:44
失效模式与影响分析(FMEA)的怒吼——别再把它做成填表游戏了
下一篇 2026-06-22 13:47:43

相关推荐

  • 车间里的 “瘦身大师”:精益生产如何让工厂告别 “臃肿烦恼”

    提起工厂,不少人脑海里会浮现出堆积如山的原材料、机器旁散落的零件、工人师傅们手忙脚乱追赶进度的画面。这些看似 “热闹” 的场景,背后藏着不少让老板头疼的 “赘肉”—— 明明投入了不少人力物力,生产效率却提不上来;仓库里塞满了半成品,资金像被灌了铅一样转不动;好不容易赶出来的产品,还可能因为小瑕疵被客户退回。其实,解决这些问题不需要 “大动干戈”,只需要一位靠…

    2025-09-13
  • 织就高效物流网:多式联运如何重塑货物运输新生态

    港口的集装箱码头总是一派繁忙景象,巨大的龙门吊精准吊起满载电子产品的集装箱,稳稳放在等待的铁路平板车上。这些货物不会在码头停留太久,它们将通过铁路干线被运往内陆城市,再转乘公路货车送达最终的工业园区。这种 “港口 – 铁路 – 公路” 无缝衔接的运输模式,正是当下物流领域备受关注的多式联运。它打破了单一运输方式的局限,像一条看不见的纽…

    投稿 2025-09-15
  • 射频识别(RFID)实战:一位老工业人的踩坑与顿悟

    射频识别(RFID)——说实话,这玩意儿我十年前就觉得该统治世界了。结果呢?到现在很多工厂还拿它当个高级门禁卡用。😂 不是说技术不行,是落地的坑实在太多。我前前后后折腾过不下八个项目,从服装吊挂到刀具管理,从被供应商忽悠到带着团队自己调天线,才算摸到点门道。 RFID不是条码Plus,别想着无缝替换 很多人一上来就问:“能不能把现有条码系统直接换成RFID?…

    2026-06-18
  • 工业电梯物联网:把车间里跑了十几年的老货梯,改成能自己报故障的‘老伙计’

    上周去苏州相城的一家精密结构件厂做现场勘查,车间那台2011年装的3吨货梯,又在早班高峰卡了。 卡了42分钟。 现场堆的待加工铝合金板材,差点把通道堵死。设备主管蹲在楼梯口抽烟,说这台梯每个月总得闹个两三次脾气,之前一直是坏了再喊维保,等维保师傅从市区赶过来,少说也要半小时,一趟停机下来,整条冲压线的节奏全被打乱。 跟他聊了半小时,才发现他之前对“电梯物联网…

    投稿 2026-11-05
  • 荧屏里的星河与指尖的诗行

    漆黑的桌面上,一方银色机体静静卧着,像沉睡的月光凝结成的匣子。边角打磨得温润如玉,避开了凌厉的锋芒,唯有开机时那抹幽蓝的光,如同深夜里悄然亮起的星子,在寂静中晕开一圈温柔的涟漪。它不是冰冷的金属堆砌,更像一位沉默的知己,以屏幕为眸,以键盘为喉,静静等候着与指尖的相遇,将那些藏在心底的思绪,酿成一行行跳动的字符。 键盘上的字母键泛着淡淡的哑光,仿佛被无数次指尖…

    2025-08-29

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息