人机界面(HMI)正在死掉——还是我们亲手杀死了它?

上周去一家汽配厂,看到产线班长对着一块布满油污的电阻屏猛戳,骂骂咧咧。那画面太熟悉了。十年前我调试第一套HMI,也是这种5.7寸、65536色、反应慢半拍的玩意。可现在是2025年,我们居然还在忍受这种交互?

说实话,工业圈对“人机界面”的误解,比普通人想象的要深。很多人觉得HMI = 屏 + 几个按钮。错。HMI是操作员与机器之间的全部对话通道——包括声音、触觉、甚至眼神。但大多数方案还在用上世纪90年代的逻辑:把物理按钮搬进屏幕,然后夸自己“数字化”了。可笑。

按钮的消失,真的进步了吗?

前年参与一个产线改造,把立式加工中心的实体按键全部换成21.5寸电容屏。界面做得极漂亮,3D模型能旋转,数据瀑布图实时更新。结果呢?操作工投诉不断。说调个倍率要翻三级菜单,急停还得先解锁屏保。💡人机界面设计的核心不是炫技,是减少认知负荷。你让一个戴着手套的师傅,在机床震动中精准点中8px的图标,这本身就是反人类。

不过话说回来,实体按钮也有尽头。一套复杂产线,按钮面板能排到两米长,新员工光认符号就得培训一周。所以现在有种路线很有意思:保留关键物理按键(急停、循环启动、主轴停),其他功能用触屏+手势组合。比如三指下滑直接进诊断页,双指旋转调节主轴倍率。操作工适应之后,效率反而比纯实体面板高30%——这是我今年年初实测的数据。
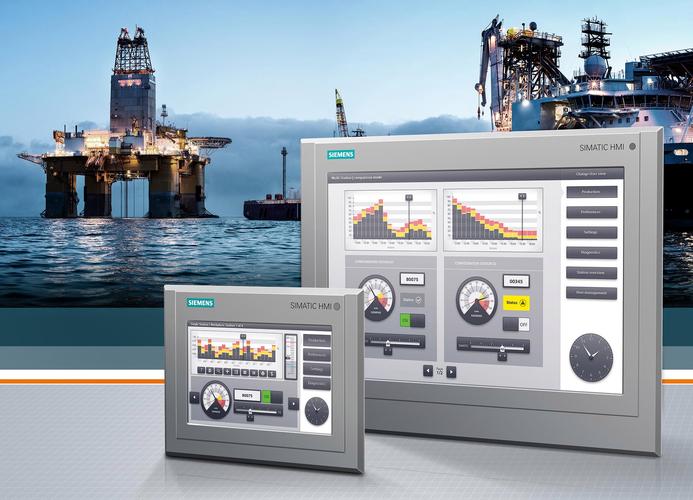
工业HMI混合操作面板实物对比图
工业HMI混合操作面板实物对比图


HMI的响应延迟,本质是系统架构的锅

这两年经常有人问: 问:“为什么我买的顶配HMI,切换画面还是卡?明明CPU都四核了。”
答:因为HMI卡顿90%不是性能问题,是通讯架构没对。很多老旧PLC只支持串口或者10M半双工以太网,HMI端刷新率再高也没用,数据包在控制器那边就堵死了。更糟糕的是,有些工程师把所有变量都设成连续读取——包括根本不显示的几百个报警点。HMI轮询一遍要800ms,你点什么都没反应。✅正确做法:用分类轮询,常显变量走快速通道,诊断数据用事件触发。再配合OPC UA订阅机制,延迟能从秒级降到50ms以内。

还有个隐藏陷阱:矢量图。很多人喜欢把HMI界面做成全矢量,缩放无锯齿。可是矢量渲染极吃资源,特别是一些劣质HMI软件,每次页面切换都重新解析SVG,CPU瞬间飙到100%。我们实测过,用预渲染位图+关键区域矢量叠加,画面切换速度能提升4倍,而且看起来一样精致。

HMI通讯架构数据流示意图
HMI通讯架构数据流示意图


语音控制与AR:离工业还有多远?

语音控制与AR:离工业还有多远?
语音控制与AR:离工业还有多远?
去年汉诺威展上,某大厂演示了HMI集成GPT-4o。操作员直接说“把3区温度调到175,然后打开冷却液阀”,系统自动执行。看着很科幻,但我当场提了个问题:车间噪音90分贝,麦克风阵列能可靠拾音吗?对方工程师沉默了一下,说还在优化…… 😅 这不是泼冷水。实验室环境下的惊艳,往往死于现场的五金件振动和空压机咆哮。 所以我更看好AR辅助——把虚拟表盘投射到眼镜里,操作员一边巡检一边看参数,解放双手。但前提是,头戴设备得轻便、防汗、并且40ms内无拖影。现在的成本还下不来。

问:“小批量多品种产线,HMI配方管理怎么搞才能避免误载?”
答:配方错误是这类场景的头号杀手。传统做法是下拉框选配方名,手滑一下就惨了。推荐方案:二维码/Barcode+逻辑校验。工人在换型前扫工件二维码,HMI自动调取对应配方,并显示关键参数对比列表——只有人工确认后才会加载。更保险的,让PLC内部做双通道校验:配方来源HMI,但检查参数是否在工艺包范围内,否则拒绝执行。去年我们在一家注塑厂落地这个方案,误载率从每月7次降到了0。

其实HMI的未来,根本不是屏本身。是上下文感知。比如设备检测到刀具磨损,HMI自动弹出建议换刀的画面,并附带寿命统计;或者根据操作员的历史操作习惯,预加载常用界面。这需要HMI跟MES、边缘计算节点深度打通。但很多工厂的IT-OT融合还停留在PPT上,对吧?

最后说个扎心的事。现在有些“数字化工厂”,给每个车床配个超大屏HMI,跑着3D看板,领导参观时特有面子。但操作工实际用的还是旁边那个4寸文本屏。为什么?因为3D看板只展示OEE,调不了参数。这算哪门子人机界面?纯粹是面子界面。❗我们缺的从来不是技术,是愿意站在操作台前八小时、真正理解“手指够不着”“反光刺眼”“报警声被淹没”这类细节的人。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:人机界面(HMI)正在死掉——还是我们亲手杀死了它? https://www.dachanpin.com/a/tg/65452.html

赞 (0)
过程控制系统(PCS):当老牌技术撞上数字孪生,是进化还是淘汰?
上一篇 2026-07-17 21:41:45
重识SCADA:监督控制与数据采集系统的内核与突围
下一篇 2026-07-17 22:19:45

相关推荐

  • 价值流图(VSM):你真以为画完图就万事大吉了?

    上周去了一家号称精益标杆的工厂,墙上贴满了VSM图。我问车间主任,这张图上的爆炸点改善了吗?他愣了一下,说:‘这是去年画的,我们还没来得及跟进。’ 我差点没一口老血喷出来——那你画它干嘛?装饰吗?💥 这种场景我见得太多了。说实话,价值流图(VSM)如今在制造业里几乎沦为了精益的‘花瓶’。顾问来画一遍,墙上挂起来,审核时指给客户看——看,我们多精益。然后呢?没…

    投稿 2026-07-12
  • 根本原因分析(RCA)为什么在工厂总是走形式?一个老工程师的掏心窝子话

    干了二十年维修,最烦听到的一句话就是“故障已经修好了”。真的修好了?不过是换了零件,糊弄过去。等下次再停线,又傻眼。根本原因分析(RCA)——这五个字,挂在墙上容易,落到地上难。 说实话,谁不知道要找根本原因?但现实是,维修单上写着“检查、更换、测试”,根本没人去追问那个绕不开的“为什么”。我们缺的不是工具,是那股子死磕的劲儿。 RCA到底在玩什么?不是填表…

    2026-06-17
  • 无损检测(NDT)在增材制造中的困局与突围:老师傅看了都摇头?

    干了二十年无损检测,头一回觉得这么没底——去年现场盯一个航空发动机燃油喷嘴的增材件,X光片出来,内部密密麻麻的孔隙像蜂窝。可标准?没个准数。说实话,传统铸锻件那套经验,到了这儿全得推倒重来。😑 这张片子拍了三回,参数调了又调。结果呢?判废不甘心,放行心里发毛。无损检测(NDT)在增材制造面前,正遭遇一场无声的挑战。不是设备不够好,是零件本身——太“个性”了。…

    投稿 2026-07-15
  • 快速成型:从概念到实物的工业革命

    干了十五年产品开发,最烦听到的一句话就是:“图纸不是画好了吗?怎么样品还没出来?” 好像设计一冻结,东西就能从屏幕里蹦出来似的。 说实话,以前没有快速成型那会儿,开一副模具动不动就是几周,出个手板得求着老师傅排期。 现在呢? 中午发文件,晚上就能抱着实物喝啤酒。 上周有个年轻工程师拿着打印件来问我,说这东西精度怎么差了0.2毫米。 我说你先别急,咱选材料的时…

    2026-06-17
  • 阳极氧化:工业人容易踩坑的铝合金表面处理核心工艺

    我干工业表面处理快二十年,见过太多好好的零件,最后栽在阳极氧化上。没别的,大多是一开始就没搞懂它的脾气,要么设计留错公差,要么找错厂选错工艺。 别拿常识套,阳极氧化根本不是你想的“镀层” 很多刚接触表面处理的新手,第一反应都是,阳极氧化不就是往铝表面镀一层东西吗?不对。它是把铝合金本身当作阳极,放在电解液里通电电解,让铝基体表面自发生长出一层氧化铝原生膜。说…

    投稿 2026-09-21

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息