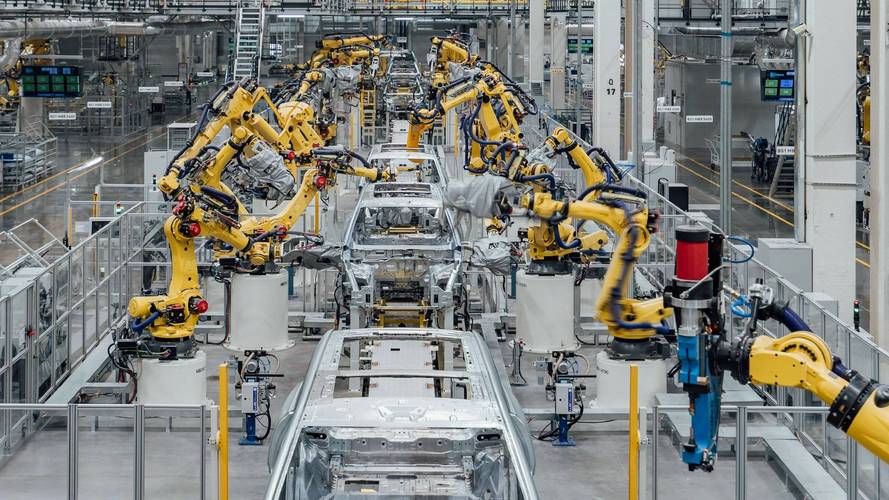
我跑过不下50个中小制造工厂的车间。见过太多花大价钱上了自动化设备,最后还得靠工人每班手工抄数据的破事。你说气不气?
刨来刨去,问题大多出在最不起眼的地方——
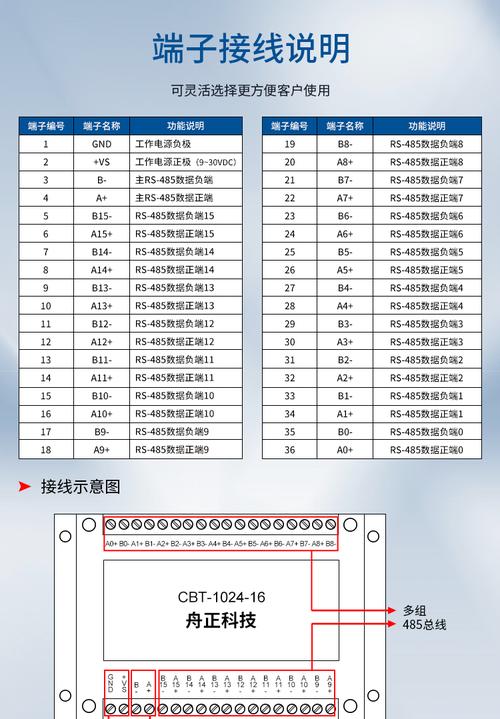
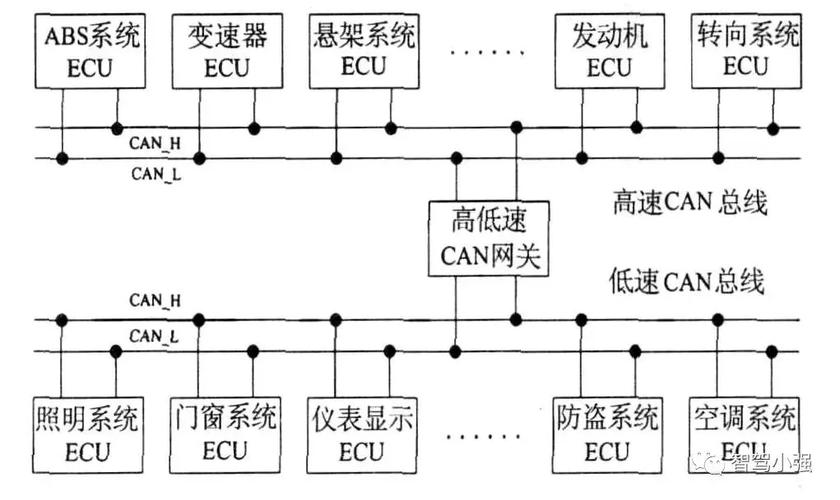
很多教科书说工业现场总线是应用于生产现场、开放式的数字数据总线,说白了,就是给车间里的PLC、传感器、机器人、伺服电机互相传消息的专用通讯系统。
和我们家用的网线比,它狠多了。耐100度高温,耐油污,抗得住电焊弧光的电磁干扰,抗得住冲压机每分钟几十次的震动。普通网线放在车间,三个月就开裂断信号,工业现场总线埋地沟里跑十年都没事。
问:现在都在推工业以太网,工业现场总线是不是该淘汰了?
答:这话我听不少卖新方案的销售说过,真扯。别拿概念瞎套,现在主流的工业以太网本身就属于工业现场总线的一个分支。传统的Modbus、CANopen、Profibus这些老总线,现在依然活的好好的,为什么?你一个小工位的温度传感器,一分钟才传十几个数据,百十K带宽足够,成本才几块钱,换千兆工业以太网?花那冤枉钱干嘛?
不过话说回来,现在的工业现场总线确实在往高速化走,毕竟现在机器人、视觉检测需要传的数据越来越多,老的低速总线满足不了,新的EtherCAT、PROFINET这些高速总线,已经能做到毫秒级同步,满足高端设备的需求了。
去年东莞一个做注塑的客户,听了厂商忽悠,全车间改造全上最新的万兆总线,花了八十多万。他那十几台注塑机,每个机台一分钟也就传几十个工艺参数,原来的Modbus跑的好好的,改造完性能提升不到5%,老板心疼得直拍大腿。
❗
南方沿海的化工厂、印染厂,潮湿腐蚀,还有一堆变频电机的强电磁干扰。我见过一个日化厂,图便宜用了非屏蔽的总线,一启动所有搅拌电机,称重传感器的数据直接乱跳,折腾了半个月换了屏蔽型工业现场总线,问题立刻解决,前后花了十几万冤枉钱。
💡
很多工厂一开始上总线,只算当下设备的数量,过两年订单好,加了两台机器人,加了好几个在线检测工位,总线负荷直接拉满,数据天天丢包,只能重新拆了布线,相当于花两倍的钱干同一件事。
问:老设备用的旧总线,新设备用的新总线,不同协议能兼容吗?
答:这是老工厂自动化改造最常见的问题,太正常了。旧注塑机用Modbus RTU,新上的六轴机器人用EtherCAT,没必要把旧设备的线全换了,加个对应协议的转换网关就能搞定,成本从几十块到几千块不等,比全车间重新布线划算太多。除非你要新建整座智能工厂,不然真没必要强求全车间统一协议,能稳定传数据就行。
现在所有人都在谈数字孪生、MES、工业互联网,都盯着上层的算法和平台,没人提底层的工业现场总线。说实话,没有工业现场总线把底层设备的数据稳定传上来,所有上层应用都是空中楼阁。
举个例子,现在新能源电池厂的涂布工序,要求涂布厚度偏差控制在1微米以内,涂布机每分钟走几十米,十几个厚度传感器的数据必须实时传给控制端,差个几毫秒,整卷几百米的料就废了,靠什么传?就是靠高速工业现场总线,差一点都不行。
我去年接触过一个数字孪生项目,投资方砸了好几千万做演示,演示的时候一切正常,一换到实际生产线上,天天因为工业现场总线丢包,数据更新不及时,孪生画面和实际设备不同步,最后项目烂尾,甲乙双方互相甩锅,说白了就是一开始没把底层通讯当回事。
干工业这么多年,我最大的体会就是,工业领域从来不是越新越好,越炫越好。工业现场总线这种东西,默默待在角落里,不出问题没人会想起它,出了问题所有人都找它。它就是整个车间的隐形神经,稳定靠谱就是最高标准。
常州一个做光伏组件的老板跟我说,他车间里用了七年的Profibus总线,天天24小时转,从来没掉过链子,这就是好东西。管它是什么新老技术,能帮你赚稳定的钱,就是好技术。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业现场总线:智能制造车间里的隐形神经 https://www.dachanpin.com/a/tg/67544.html