粉末涂层:为什么它正在成为工业防腐蚀的第一选择?

我跑过不下30个工业喷涂车间,见过太多好好的工件,两三年就锈得没法看,换涂层换得头疼。 最近五年,找我问涂层方案的工厂,十个有八个最后选了粉末涂层。这不是跟风,是真的踩过坑之后选出来的结果。

什么是真正适配工业场景的粉末涂层

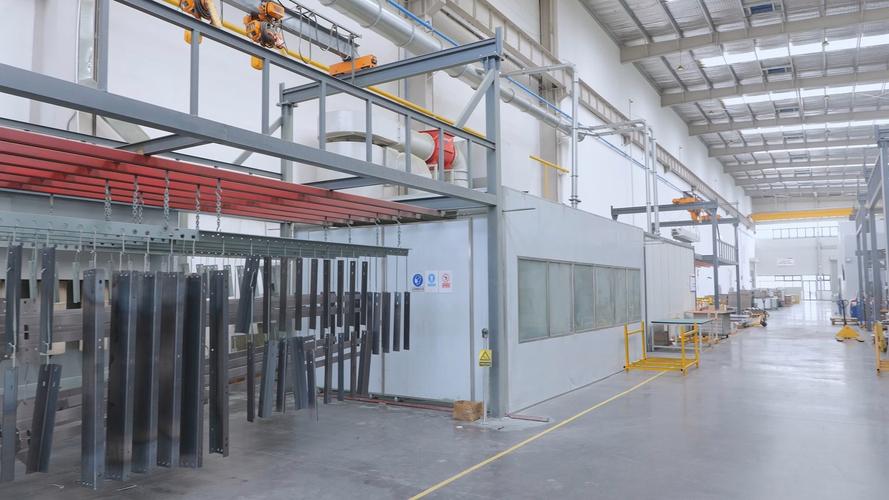
很多人对它的印象还停留在“防盗门的那层漆”,早过时了。 粉末涂层本质是100%固体的粉末状涂料,靠静电吸附在工件表面,再加热熔融固化成连续的膜。不用溶剂,没有多余的挥发物。 现在最新的自动化生产线,从喷涂到固化全流程封闭,几乎没有多余的废料出来。
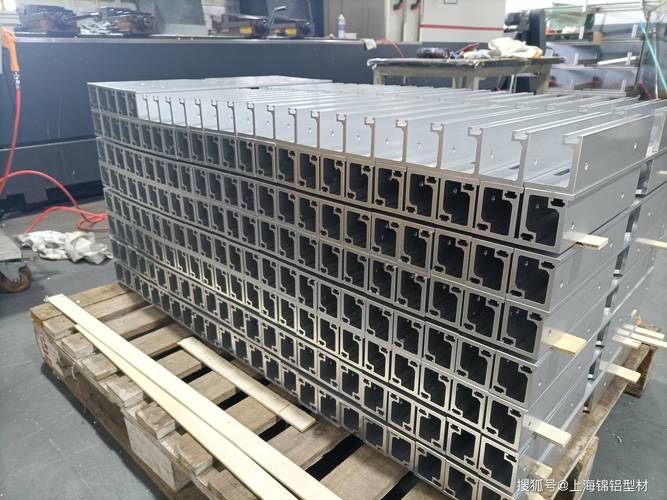
工业车间自动化粉末涂层喷涂作业现场
工业车间自动化粉末涂层喷涂作业现场
说实话,现在国内做粉末涂层的工艺早就跟十年前不是一个水平了,从配方到喷涂设备,都升级了好几个版本。 问:粉末涂层只能做单调的纯色外观吗? 答:早十年可能是,现在早就不一样了。从哑光、半光到高反光,从仿木纹、仿金属到砂纹、皱纹纹理,你想要的质感基本都能做。汽车改装的轮毂,户外配电箱的耐候面层,甚至工程机械设备的防滑纹理,全能搞定。

工业场景下,粉末涂层赢在哪?

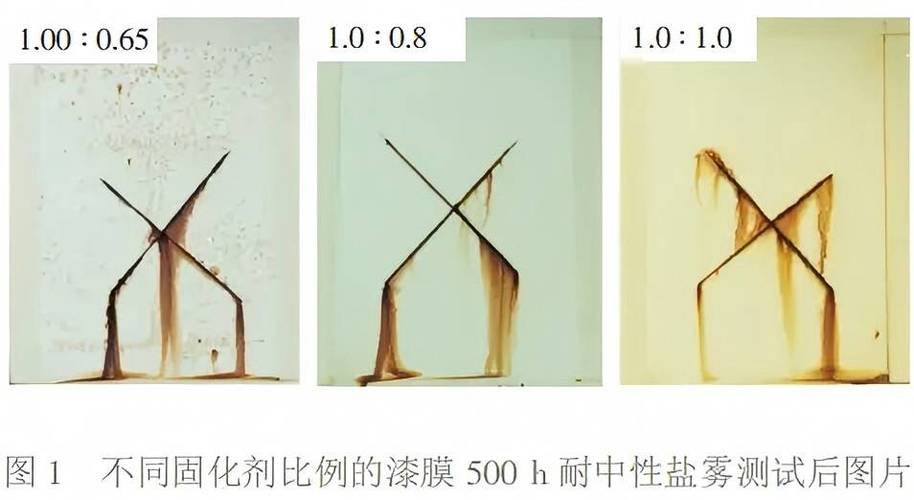
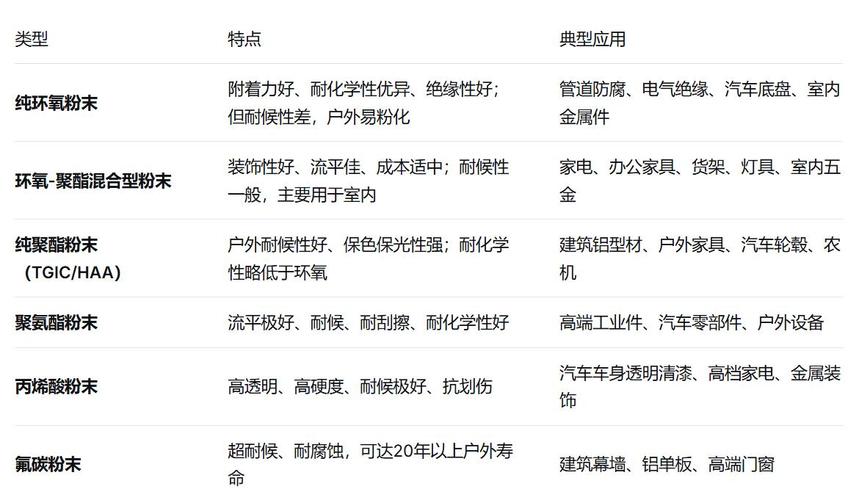
我整理几个最实际的优势,都是工厂用真金白银试出来的: ✅ 耐候耐腐性能甩传统液态油漆几条街 户外放个十年八年,不褪色不开裂不掉皮。我上个月在山东一个工程机械厂看,他们五年前出厂的挖掘机,停在露天风吹雨淋,臂架的粉末涂层一点掉皮起泡都没有。换普通的醇酸油漆,三年就锈得没法看了。 ✅ 环保成本省到离谱 传统油漆带溶剂,喷完挥发的VOC要处理,剩下的余料都是危废,处理一吨危废少说要三千多,一年下来小工厂都要掏几十万。粉末涂层喷出来掉的粉,回收过滤就能再用,利用率能到98%以上,几乎没有危废,环保检查根本不用担惊受怕。 ✅ 性能可以精准定制 你要耐高温?要耐紫外线?要耐强酸强碱?配方调一调就行。现在最新的聚氨酯粉末涂层,户外耐候性能做到20年以上,性能不输液态氟碳漆,成本还能降三分之一。
粉末涂层喷涂后工件耐盐雾测试对比样块
粉末涂层喷涂后工件耐盐雾测试对比样块
问:粉末涂层是不是只能喷厚,做不了精密工件要求的薄涂层? 答:这是老黄历了。早年因为粉末颗粒大,静电吸附不均匀,做不了低于50微米的涂层,现在新型的超细粉末涂料,稳定做到30微米完全没问题,和普通液态油漆的厚度差不多,精密五金、电子零配件都能用。而且哪怕你要厚涂层,一次喷涂就能成型,不用像传统油漆那样喷个两三遍,省工序省时间,一天能多出好几十个工件。

选粉末涂层,这些坑一定要避开

选粉末涂层,这些坑一定要避开
选粉末涂层,这些坑一定要避开
我见过太多工厂,选对了品类却踩了坑,最后说粉末涂层不好用,其实都是自己的问题。 第一个坑,只看报价不看配方适配。给铝型材用的粉末,和给碳钢用的,给不锈钢用的,配方完全不一样,附着力的要求差很多。你拿便宜的通用粉去做工程机械的碳钢件,用不了一年就整块掉皮,返工的钱够你买三批好粉了。 第二个坑,忽略前处理的重要性。很多老板觉得粉末涂层本身性能好,前处理除油除锈马马虎虎就行,大错特错。前处理没做干净,锈迹油污留在基材上,哪怕涂层涂得再好,半年就会从里面往外锈,整块鼓包脱落。💡说句实在话,前处理的成本占比不到10%,但决定了80%的涂层寿命,别省这个钱。 第三个坑,盲目追求越厚越好。很多人觉得涂得越厚越耐用,其实超过设计厚度,涂层冷却的时候内应力太大,尤其是冬天施工,温度低,固化冷却快,反而容易开裂脱落,刚好符合设计要求的厚度才是最好的。

现在粉末涂层的新应用趋势

现在粉末涂层的新应用趋势
现在粉末涂层的新应用趋势
这两年新能源火起来,粉末涂层的应用也拓展了好多。光伏支架全行业基本上都换成粉末涂层了,耐风沙耐紫外线,比原来的热镀锌成本低,寿命还长个五六年。还有户外储能柜的外壳,防火防腐蚀,粉末涂层已经是标配了。不少车企现在也把汽车零配件的电泳涂层换成粉末涂层,重量更轻,排放更低,符合碳减排的要求。 不过话说回来,粉末涂层也不是万能的。特别复杂的深内腔工件,静电喷涂的时候会有法拉第笼效应,边角内腔容易喷不到,现在也有流化床浸涂的新工艺解决这个问题,只是成本会高一点,根据自己的需求选就对了。 毕竟工业生产,合适的才是最好的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:粉末涂层:为什么它正在成为工业防腐蚀的第一选择? https://www.dachanpin.com/a/tg/67789.html

赞 (0)
阳极氧化:被工业制造低估的核心表面处理工艺
上一篇 2026-08-21 19:21:47
机械加工(切削):控制刀具磨损的实用干货细节
下一篇 2026-08-21 20:03:48

相关推荐

  • 数控机床的智能运维:预防性维护正在改变游戏规则

    上周三,凌晨两点,一条产线突然停了。 就那一台数控机床。主轴抱死。 事后查原因——轴承润滑不足,磨损微粒早就超标了,可没人知道。说实话,这种事我见过太多了。工厂里的老师傅凭经验听声音,但五轴联动的高速切削,噪音盖过了一切。等发现的时候,已经晚了。停机四小时,直接损失就是小二十万,还不算交期延误的罚款。 那一刻我突然意识到:数控机床的维护,不能再靠“坏了再修”…

    2026-06-24
  • 别再把工业服务化(PaaS)当通用SaaS糊弄——制造端真金白银的落地真相

    上周跟长三角一个做精密轴承的厂老板吃饭,他吐槽说前年花了小20万上的所谓“工业PaaS平台”,现在除了能看个设备开机率的数,啥用没有——当初销售拍胸脯说能帮着做预测性维护、能联动供应链排产,现在售后连电话都打不通。 说实话,这真不怪工厂老板交学费,很多厂商自己都没搞懂工业服务化(PaaS)到底是啥。 为啥现在90%的工业PaaS项目,最后都成了“面子工程”?…

    投稿 2026-10-26
  • 制造工厂做循环经济,真不是喊口号——跑厂17家的真实观察

    去年跟着工业协会跑了珠三角、长三角17家大大小小的制造工厂,大半老板一提到循环经济,第一反应都是摆手。“那是给大厂玩的概念,我们小厂凑什么热闹”。真的是这样吗? 别拿空概念忽悠老板,循环经济赚的是真金白银 我头一个走访的,是东莞长安一家做汽车五金冲压的中型厂,三百多号人,原来每个月产生近百吨钢材边角料,都是打包给收废铁的,一吨最高卖两千八,还要占着半个仓库堆…

    投稿 2026-09-05
  • 冲压工艺的革命:热冲压到底强在哪?

    上周去宁波一家配套厂,看到他们还在用上世纪的老式机械压力机吭哧吭哧打厚板,那动静,整栋楼都在抖。说实话,我一点都不怀念那种环境。 现在冲压工艺的发展方向,两个字:热冲。对,热冲压。行业里提到它,眼睛都放光——但真懂的没几个,很多老板是被客户逼着上的。 热冲压是啥?别被名字唬住 简单说,就是把钢板加热到900多度,扔进模具里,压出形状,同时模具里自带水道快速冷…

    投稿 2026-07-06
  • 光影方寸间:短视频行业的发展图景与未来叩问

    短视频已从新兴内容形态成长为影响全球数亿人的文化符号与经济载体,其以秒计数的内容单元重构了信息传播的节奏,也重塑了大众的生活方式与消费习惯。2025 年的行业数据勾勒出这一领域的蓬勃态势:全球市场规模迈入百亿美元级别,中国市场以 500 亿元规模占据全球 20% 份额,用户基数突破 8 亿大关,且仍保持着向更广泛人群渗透的趋势。这一数字背后,是技术迭代、内容…

    2025-09-18

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息