机械加工(切削):控制刀具磨损的实用干货细节

我在制造业跑了快二十年,见过太多加工厂,一刀下去废了几十万的航空毛坯,老板蹲在车间门口抽烟,脸绿得像青苔。 九成的机械加工(切削)报废,不是机床精度差,不是图纸看错了,是你没控好刀具磨损。

为什么九成切削报废都和刀具磨损失控有关

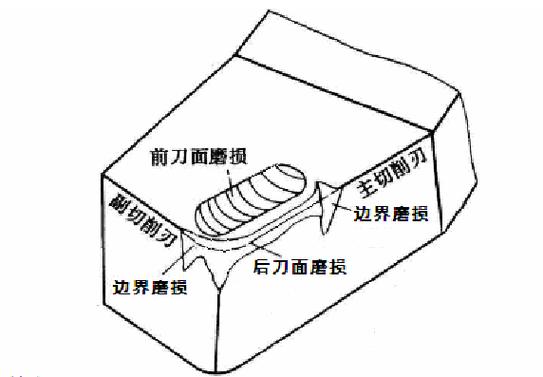
很多干了十多年的老师傅,都默认刀具磨损是自然消耗,大不了磨一磨换一把,没什么好控制的。 不对。 绝大多数提前报废的工件,都是磨损累积到临界点,崩刃、卷刃之后直接拉伤了工件已加工表面,或者直接偏刀让形位公差超差——等你三坐标测出来不对,几万块的材料已经废了,找谁哭去?
机械加工切削不同磨损程度硬质合金刀具对比图
问:书上都说按磨耗值换刀,实际生产真的按这个来吗? 答:那就是给应试教育写的标准答案,实际生产哪有这么死。比如你加工非关键面的软铝,后刀面磨个0.3mm都能凑活用;你加工精度到IT5级的淬硬钢,磨0.1mm就得换,你敢继续切,分分钟让工件表面粗糙度超差,后续磨床都救不回来。批量生产的时候,最好的办法就是固定干几个工件就换刀,提前换,总比出废件强,那点刀具钱,跟废件比连零头都算不上。 现在不少大厂都上了在线刀具磨损监测,传感器直接读振动,磨到阈值自动停机,省了不少事。但小厂舍不得投那个钱怎么办?其实很简单,切的时候多听声,切削声突然变尖变闷,那十有八九是刀具磨了,赶紧停下来测一测,耽误不了你两分钟。

冷却方式选不对,刀具磨损速度翻三倍

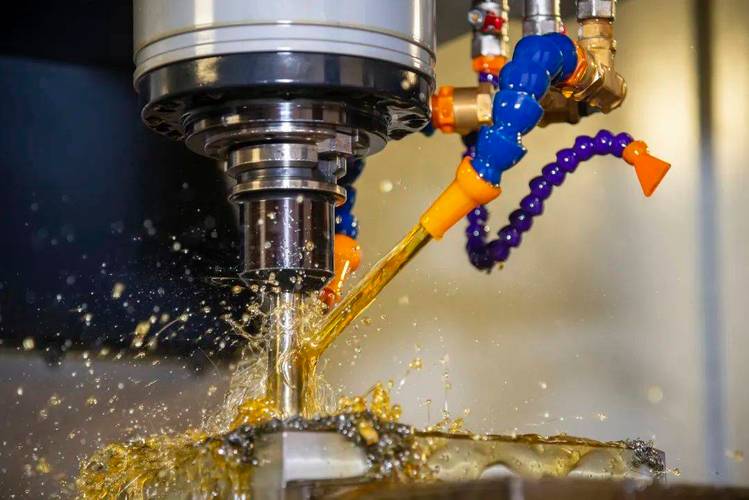
前两年去浙江一个做汽配的小厂,老板为了省切削液的钱,全车间不管加工什么都干切,说人家宣传干切省成本,结果月底一算账,刀具成本比原来用切削液的时候高了快40%,老板还喊冤说被骗了。 说实话,干切不是不能用,得分场景。你加工铸铁,本来就是崩碎切屑,不存在大量黏刀的问题,干切只要做好除尘,完全没问题。但你加工高强度合金钢,还开高速切削,不用冷却液带走刀尖的热量,三五分钟刀尖就烧红了,硬质合金的硬度直接掉一半,磨损能不快吗? 问:现在网上说的微量润滑MQL,真的比传统浇注切削好吗? 答:别信一竿子打死的说法,还是分场景。你做高速铣削铝合金、亚克力这些材料,微量润滑完全够用,切削液用量降到原来的十分之一,切出来的表面质量还更干净,扫完渣就能用,成本省一大半。但你要是做深孔钻削、大切深铣削,刀具整个埋在工件里面,微量润滑的油根本到不了刀尖切削区,那还得老老实实上高压浇注冷却,不然磨损速度能翻两倍,一点不夸张。
机械加工切削车间微量润滑喷油装置现场图
机械加工切削车间微量润滑喷油装置现场图

几个业内老炮私藏的控磨损小技巧

几个业内老炮私藏的控磨损小技巧
几个业内老炮私藏的控磨损小技巧
这些技巧都是跑了无数车间磨出来的,没人愿意随便说,记下来能省不少钱。 💡 刀具伸出量能短就短 很多工人为了够到深腔,动不动把刀具伸出个好几倍直径,觉得只要不碰工件就行。实际上,伸出量每增加一倍,刀具的振动幅度直接翻四倍,振动带来的冲击磨损,能让刀具寿命降到原来的三分之一。能缩1毫米就别多伸1毫米,真的。 ❗ 别迷信进口刀具就不用调参数 不少厂拿进口原装刀,直接干国内铸造毛坯,参数跟切进口毛料一样,结果没切两个就磨坏了,还说进口刀徒有虚名。国内很多毛坯其实杂质多、硬度波动大,你降个5%-10%的进给量,就能让刀具寿命涨一倍,这点调整根本不耽误工期,比你频繁换刀省钱多了。 ✅ 批量加工一定要画自己的磨损曲线 别拿书本上的刀具寿命表直接用,你的机床刚性不一样,毛坯不一样,夹具不一样,寿命差好几倍。同一款刀干同一种工件,前几次加工每次测磨损,记下来干多少活磨到多少,然后定一个安全的换刀阈值,从此再也不会因为磨损出废件,稳得很。 不过话说回来,现在很多厂都拼赶工,为了赶交付,硬要把进给拉到极限,一刀顶原来两刀切,看起来快了,结果刀具磨得快,出个废件,耽误的工期比你省的时间多十倍。机械加工(切削)这行,拼的从来不是谁胆子大,是谁抠细节抠得细,你把磨损控明白了,一年省下来的成本,真的比接两个小订单赚的还多。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削):控制刀具磨损的实用干货细节 https://www.dachanpin.com/a/tg/67790.html

赞 (0)
粉末涂层:为什么它正在成为工业防腐蚀的第一选择?
上一篇 2026-08-21 19:42:43
铣削加工:老师傅不会随便说的精度控制干货
下一篇 2026-08-21 20:23:47

相关推荐

  • 开了三年辅助驾驶,这些坑和爽点我摸得门儿清

    身边不少朋友刚提新车就追着问辅助驾驶好不好用,总觉得这玩意儿要么是 “智商税”,要么是能解放双手的 “黑科技”。作为开了三年带 L2 级辅助驾驶车型的老司机,我得说这东西既没那么神,也绝非鸡肋 —— 用对了是长途救星,用错了可能暗藏风险,今天就来好好唠唠真实体验。 日常通勤最常打交道的是自适应巡航和车道保持,这俩组合堪称 “早高峰救星”。以前堵在环路跟车,脚…

    投稿 2025-09-19
  • 增材制造(3D打印):为什么它正在重构航空航天工业供应链

    上个月去上海参加国际航空制造展,蹲在某国有制造企业的展台看了半小时,脚都麻了,才反应过来——增材制造(3D打印)早就不是实验室里的玩物,也不是文创圈打印摆件的噱头了。它已经切切实实跑进了工业制造的核心战场。 为什么航空制造业是增材制造(3D打印)最大的落地金矿 传统工艺做一个航空发动机的空心涡轮叶片,要先开几百万的模,再用五轴机床铣削大半年,最后算下来,一块…

    投稿 2026-09-07
  • 工业人必看:适合中小制造企业的工业保险服务怎么选

    去年帮东莞一个做五金冲压的老朋友处理理赔,差点没把我愁死。他开厂快十年,攒钱换了台进口冲床,图便宜找熟人买了通用财产险,没想到操作工人新手失误撞了机,维修费要四十多万,保险公司最后只赔了三万块。说什么“操作失误不在理赔范围”。他蹲在车间门口抽烟,抽了整整一下午。那是他准备接汽车大单的核心设备啊。 为什么普通保险扛不住工业场景的坑? 工业生产的风险,和开餐厅、…

    投稿 2026-10-08
  • 被低估的制造业降本核心:计算机辅助工程(CAE)到底解决了什么真问题?

    很多中小制造老板一听到计算机辅助工程(CAE),第一反应都是:这是航空航天、汽车大厂玩的高端东西,跟我没关系。还有不少人觉得,我干了二三十年制造,靠经验开模试错一样做产品,犯不着花那个冤枉钱。我见过最离谱的例子,珠三角一个做新能源汽配的老板,去年做一个新的结构件,连续开了三次模,废了近一百万,最后产品的应力不达标,还是花了一万多找CAE团队一周就找出了问题。…

    投稿 2026-09-05
  • 搞懂制造业单件流,为什么能让你的生产效率翻三倍?

    很多工厂老板熬了三四年,到现在才搞明白一个道理:压死工厂的不是订单少,是堆在过道上、仓库里的半成品。说实话,我见过太多年产值过亿的工厂,账上拿不出三五百万周转,全身家都压在卖不出去的在制品里,太可怕。 为什么说单件流是中小制造企业的降本救命稻草 很多人对单件流的理解还停留在“丰田生产方式的老概念”,觉得那是大厂玩的东西,和我小工厂没关系。大错特错。单件流的核…

    投稿 2026-08-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息