铣削加工:老师傅不会随便说的精度控制干货

干了十几年机加工,见过太多新手甚至干了五六年的老师傅,都栽在铣削加工的精度控制上。 明明程序对了,刀也换了新的,干出来的活就是不合格。要么平面度差俩丝,要么侧面粗糙度不够,要么复杂型腔尺寸飘得没边。 坑踩多了才明白。铣削哪是照着程序走刀就行的活?

为什么铣削加工的精度,九成败在不起眼的细节

很多人拿到活第一反应就是调G代码,算切削参数,上来就开干。 说实话,90%的问题根本出在程序之外。 就说装夹。我前年在东莞一个汽配厂帮忙,一批黄铜拨叉,干出来的斜面每一件都偏0.03到0.05mm,品控部卡着不让出货,班长急得满头汗。查了程序对刀,换了三把新刀,还是偏。最后我蹲在机床边看了十分钟,发现虎钳的固定钳口,因为经常撞,已经歪了两个丝。 就俩丝。整个批次全废。
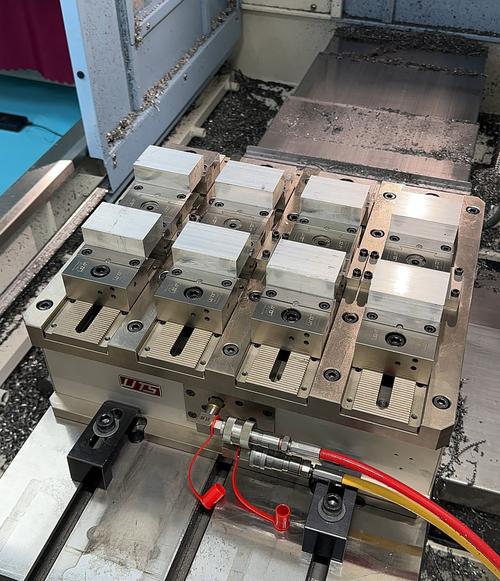
数控铣床铣削加工工件装夹细节实拍
数控铣床铣削加工工件装夹细节实拍
问:我每次铣大平面,分两次走刀肯定有接刀痕,换了全新的端铣刀也消不掉,到底是哪的问题? 答:八成是走刀路径规划错了,或者找正的时候工件没找平。很多新手图快,一次装夹铣整个大面,大机床工作台丝杠有间隙,走到头返程的时候,间隙就会让刀走偏,自然出接刀痕。还有一种可能,就是你刀盘的端面跳动超标,哪怕新刀,装的时候没清干净刀柄锥面的铁屑,跳起来一个丝,接刀痕就清清楚楚留在工件上了。 不信你下次装完刀,拿百分表打一下端面跳动,控制在0.005mm以内,再走刀,保证没痕迹。 老辈人都说加工硬材料一定要用逆铣,因为顺铣会拉刀,现在机床刚性上来了,其实顺铣的表面粗糙度比逆铣好太多,排屑也顺畅,不容易积屑瘤。对吧?

当前铣削加工的新实践,这些经验比老规矩更实用

现在机床和刀具材料更新太快,很多老经验其实已经过时了。 比如说干铝合金铣削,之前大家都用乳化液大流量冷却,现在很多厂开始试微量润滑的干铣削,不仅车间没油污,加工出来的表面粗糙度还更好,刀具寿命也没降多少。哦当然,前提是你的刀是带PVD涂层的整体硬质合金立铣刀,普通高速钢刀这么玩肯定烧刀,别瞎试。 问:最近听很多人说高速铣削,我厂里的普通数控铣,转速能开到8000转,能改做高速铣削吗? 答:别瞎折腾。高速铣削不是光转速上去就行,它要求主轴动平衡等级至少G2.5,刀柄必须用热缩或者液压刀柄,普通的ER刀柄转速过了8000转,跳动就飘到0.02mm以上,开高速不光震刀废刀,搞不好还会飞刀出安全事故。真要做高速铣削,得专门配机床和刀具,一套下来不便宜,小批量散活真犯不上。 不过话说回来,现在很多国产五轴铣床的精度已经做的非常好了,加工复杂的模具型腔,铣削加工的精度能控制在0.01mm以内,比之前进口机也差不了多少,价格却只有一半,这放在十年前想都不敢想。
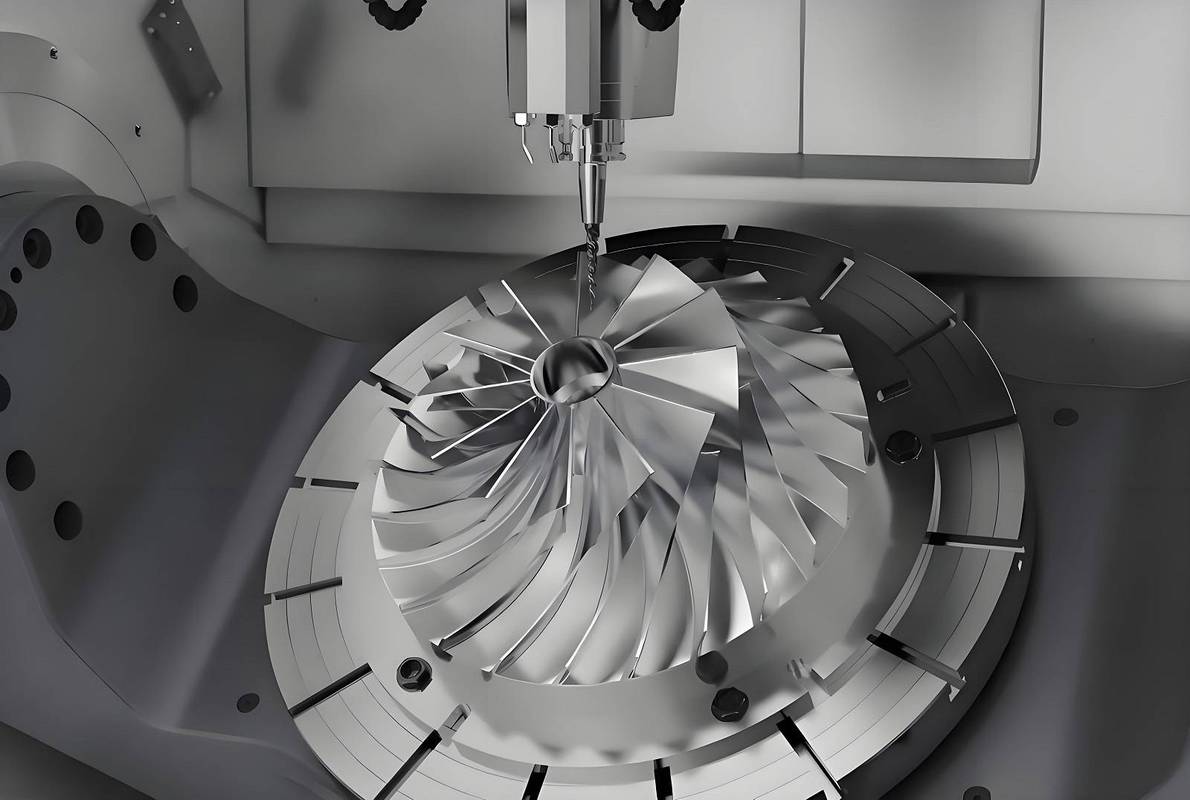
五轴联动数控铣床铣削加工复杂模具型腔实拍

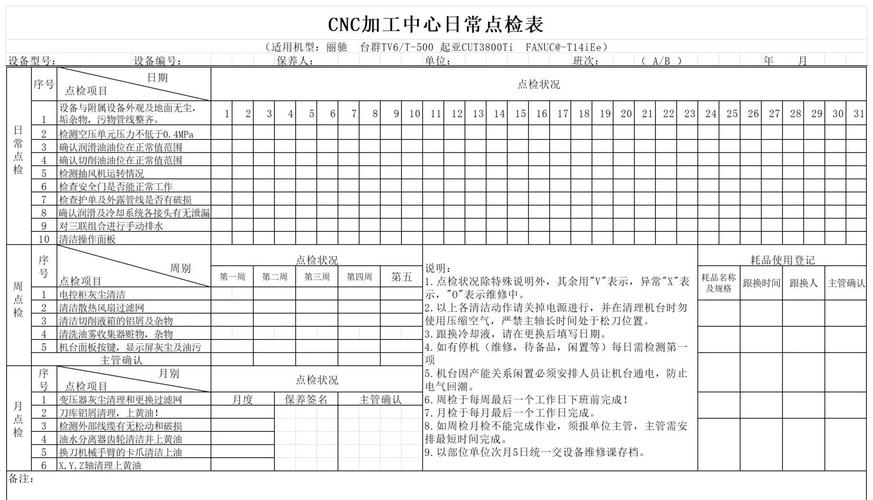
日常铣削加工痛点快速排查清单

日常铣削加工痛点快速排查清单
日常铣削加工痛点快速排查清单
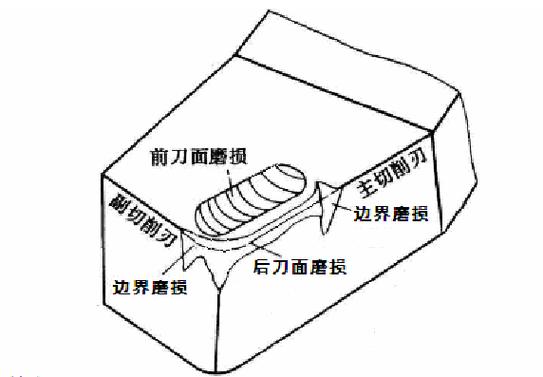
干铣削久了,总结了一套快速找问题的清单,分享给大家: ✅ 振刀出刀纹:先查刀具悬伸,悬伸越长越容易振,能缩短一毫米就缩短一毫米。再查主轴间隙,老机床主轴间隙大了,该调就调,别凑合用。 ❗ 尺寸越铣越小:多半是刀具正常磨损了,加工硬材料的时候,一定要预留刀补量,每干个三五件就测一次尺寸,及时补刀,别等整批活干完了再查。 💡 加工不锈钢粘刀:别用大进给一次开到位,开粗槽的时候要分层铣,及时排屑,涂层刀选AlTiN涂层的,比普通涂层抗粘效果好太多。 💡 薄壁零件变形:铣削的时候别一次下刀太深,分多层走刀,每次下刀不超过壁厚的三分之一,走刀的时候尽量绕着轮廓走,别直接垂直怼进去。 很多人说现在机加工都自动化了,AI都能自动编程序了,还要老师傅干嘛? 我就一句话。自动化是省了力气,但是该踩的坑,还是得有经验的人才能一眼找出来。铣削加工,差一丝就是废件,一点马虎都不能有。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:老师傅不会随便说的精度控制干货 https://www.dachanpin.com/a/tg/67791.html
赞 (0)
机械加工(切削):控制刀具磨损的实用干货细节
上一篇 2026-08-21 20:03:48
车削加工:老师傅藏了十年的高精度加工避坑指南
下一篇 2026-08-21 20:43:52

相关推荐

  • 工业废气处理:中小制造企业避不开的实操坑与解法

    跑了二十多家珠三角、长三角的中小制造工厂,见过太多老板在环保上面栽跟头。赚的半年利润,一次罚款就全交出去了。问题大多出在工业废气处理上。 为什么你家工业废气处理达标总反复? 很多工厂刚上完设备,第三方检测达标,开开心心投产,结果过了半年不到,环保抽测就超标。 为什么? 九成都是一开始就埋了坑。要么是图便宜选了不对的工艺,要么是后续运维压根没跟上。 比如五金喷…

    投稿 2026-09-30
  • 车间里的 “减法魔法”:精益生产如何让效率飞起来

    提起生产车间,不少人脑海里会浮现出机器轰鸣、物料堆积的画面 —— 半成品在角落落灰,工人来回奔波找工具,刚做好的零件发现尺寸不对要返工。这些看似寻常的场景,其实都藏着悄悄 “吃钱” 的浪费。而精益生产,就是帮企业把这些浪费揪出来、一个个消灭掉的 “减法魔法”。 这种 “魔法” 可不是什么高深理论,本质上就是让生产环节里的每一步都有意义,不做无用功。就像家里做…

    2025-09-17
  • 工业协同研发:打破制造企业信息墙的落地方案

    前阵子跑了七八个制造工厂,见了十几个研发总监,听得最多的一句话就是:我们搞了工业协同研发,怎么还是天天出岔子?废件还是一堆,交期还是延误,钱花了,活没干好。 为什么你做的工业协同研发,全成了摆设? 大部分企业的误区很统一:买一套PLM系统,把文件往上面一传,就算做了工业协同研发。这哪叫协同?这就是个线上共享盘罢了。 信息墙还是那个信息墙,设计在墙这边,工艺在…

    投稿 2026-09-29
  • 监督控制与数据采集(SCADA):二十年老工控人的踩坑与顿悟

    上个月去一个老牌化工厂,他们监控室还跑着Windows XP。没错,2025年了!那套SCADA从我入行时就在用,现在上位机一开机硬盘嘎嘎响。我问负责人为啥不升级,他苦笑:”换?一换全厂得停三天,谁敢拍板。” 这种困境我太熟了。SCADA这玩意儿,设计寿命十年,但实际一用就是二十年,拖着老化的协议、封闭的生态,成了一颗随时引爆的雷。 …

    2026-06-11
  • 充电桩:破解出行焦虑的关键助力

    对于越来越多的新能源汽车车主而言,充电桩早已不是陌生的设施。每次驾驶新能源汽车出门,寻找可用的充电桩、顺利完成充电,逐渐成为出行链条中不可或缺的一环。无论是日常通勤后回家途中的快速补能,还是节假日长途出行时的中途充电,充电桩的分布密度与使用便捷性,直接影响着车主的驾驶体验与出行信心。尤其是在城市通勤场景中,许多车主习惯在下班后前往附近的充电桩站点,为车辆补充…

    2025-09-12

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息