我跑过近四十家各类制造工厂,见过最离谱的场景是什么?
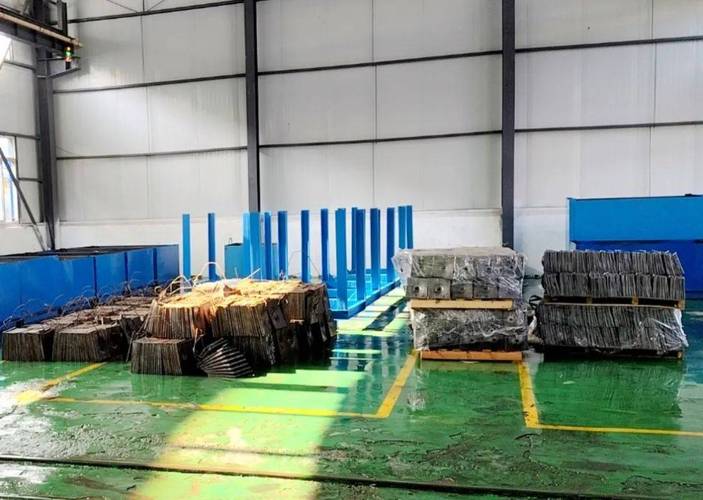
线尾堆了快半个车间的半成品,前头开机器的工人靠在设备上刷短视频。
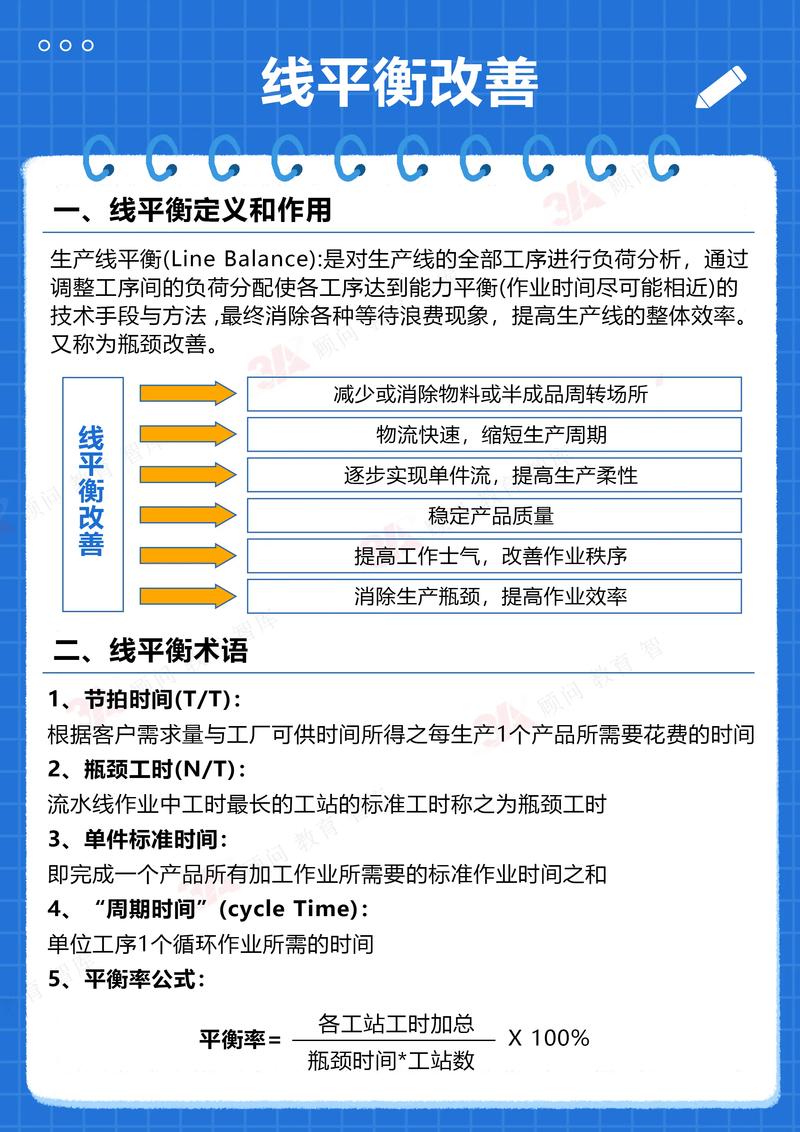
十次有九次,问题出在生产线平衡上。
不少老板觉得,生产线平衡就是IE工程师拍脑袋匀活,给工人分分工就完事儿。
花大价钱上自动化、扩产能,就是不肯花心思调这条线的平衡。
我去年去过一家年产值两个亿的乘用车汽配厂,老板斥资近千万上了全新的机加工自动化线,结果整线OEE才41%。你猜问题出在哪?
瓶颈工序每分钟只能出2件,前头非瓶颈工序每分钟出5件,一天下来,工序之间的在制品堆得连叉车都开不进去。
老板盯着单台设备的利用率,恨不得每台机器24小时满负荷转,殊不知做出来的东西出不了成品,占着流动资金占着仓库,放三个月就成了呆滞料,赚的钱全堆在仓库里了。
问:我们就是十几个人的小型手加工厂,也需要折腾生产线平衡吗?
答:太需要了,而且小厂调整生产线平衡的收益比大厂还高。我之前对接过一个做户外露营帐篷的小工厂,六条手工缝制线,原先每个工位固定三个人,裁布工位天天加班赶货,缝包工位天天停着等料。后来重新做了生产线平衡,抽了一个裁布工去辅助缝包,调整了每次转料的批量,一分钱设备投资都没花,日产量直接涨了18%,工人加班还少了。
十年前做生产线平衡是什么样?IE工程师揣着秒表,蹲在生产线边一站就是一整天,一个工序一个工序掐时间,回去拿Excel手算平衡率,累得腰都直不起来,数据还不准——工人看见你拿秒表,下意识就会放慢动作,测出来的工时本来就有水份。
现在呢?最新的实践早就变了。
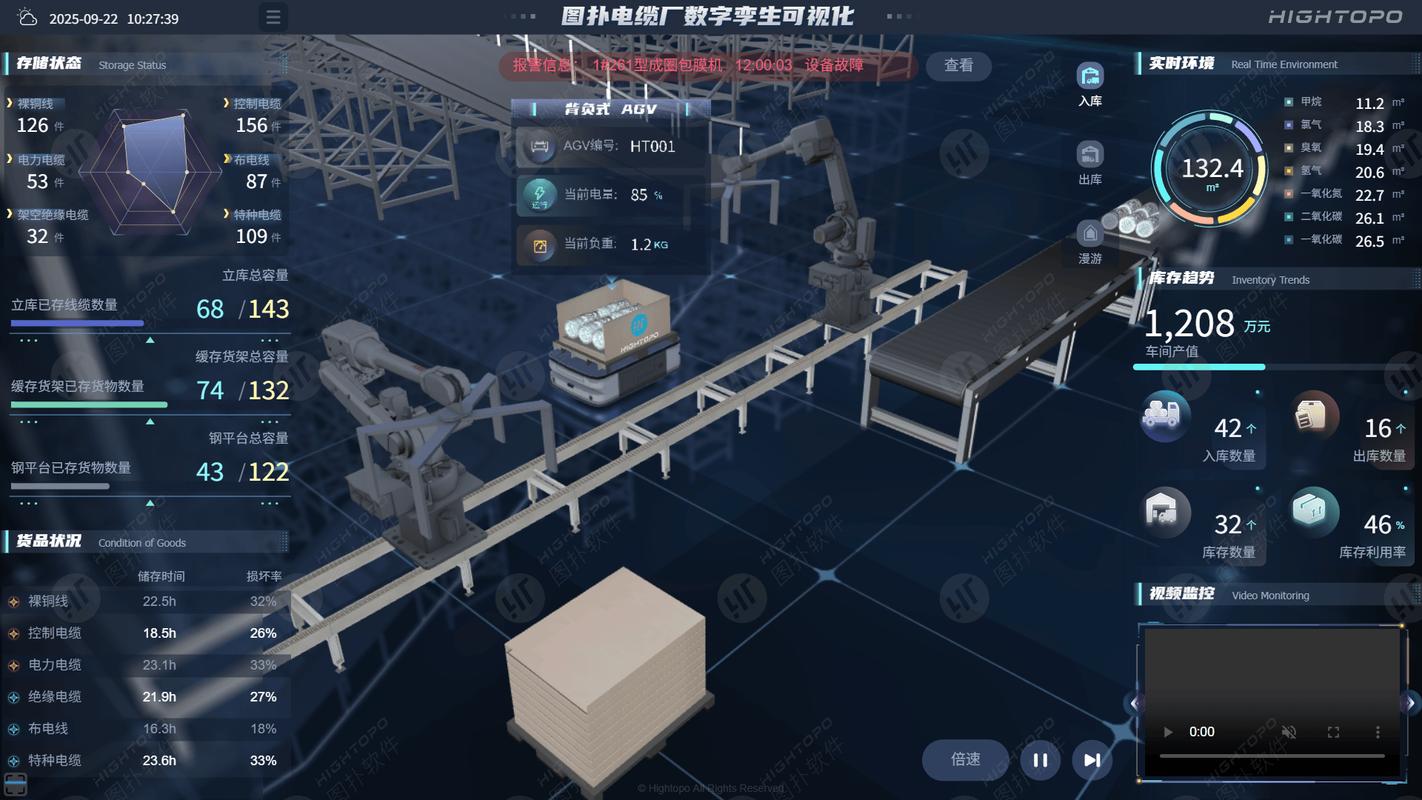
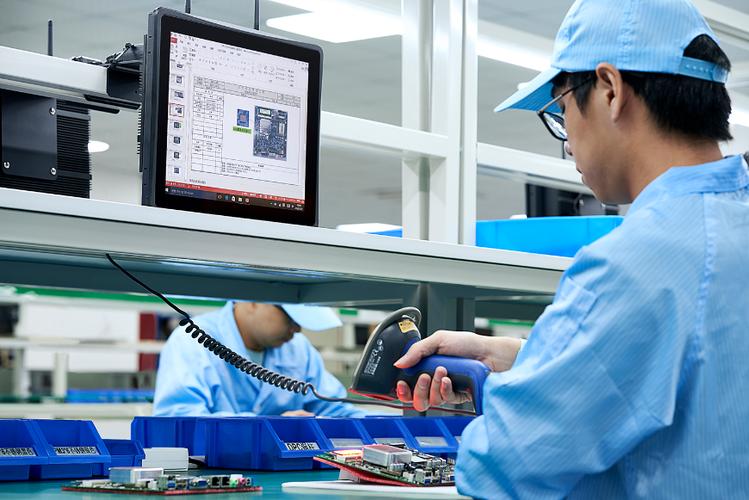
💡 一线IE现在很少蹲点测工时了,工位装个低成本的IoT感应模块,或者角落装个工业视觉相机,自动采集每个工序的实际加工时间、等待时间,数据自动同步到系统,秒出平衡率,还能自动标出来哪个是瓶颈。
不少头部工厂已经用上了数字孪生,新产品上线前,直接在虚拟模型里试不同的工序排布、不同的人员分配,模拟完了直接落地,不用停线试错,光停线损失就能省几十万。
问:生产线平衡做完一次就能一劳永逸吗?能管多久?
答:哪能啊。放在十年前大批量生产的时候,一条线做同一个产品做一两年,改一次能用一年。现在都是多品种小批量,今天做这个款,明天换那个款,每个产品的工序工时都不一样,昨天的平衡今天就乱了。
现在做的好的工厂,都是动态调生产线平衡,换一款产品就提前适配一次,每个月还会根据实际产出数据微调一次。别小看这个动作,很多工厂的换线损失,六成以上都是因为没提前给新产品做生产线平衡导致的。
很多人上来就把所有工序平均拆分,忙活半天没用,非瓶颈工序本来就有空闲,你再匀活也提不了整线产出。永远先把瓶颈工序的工时降下来,其他工序跟着瓶颈的节拍走,整线产出自然就上去了。
✅
别把所有复杂工序硬塞给一个工位,也别把简单工序拆得七零八落。我之前见过一家做消费电子的组装厂,把原来一个工人做的12个插件工序拆成两个工人做,把原本分开的测试和外观检查合并成一个工位,整线平衡率直接从71%涨到88%,日产量涨了20%多。
❗
很多工厂为了冲几个点的平衡率,把每个工位的时间卡得死死的,连工人喝水上厕所的时间都不留。结果呢?只要一个工位出点异常,整条线全停,工人压力大留不住,离职换新工人效率更低,亏的远比赚的多。每个班次留10%左右的浮动时间,看似浪费,实则是整个生产线的缓冲垫。
说实话,很多制造老板现在都盯着找新项目、上新设备,觉得这样才能涨产能赚大钱,可往往忽略了生产线平衡这种已经成熟的优化方法。多数工厂只要做好生产线平衡,不用投多少钱,就能挖出来10%-30%的潜在产能,这不是香多了吗?
你去车间转一圈,看看有没有工人闲等、有没有半成品堆得走不动道,那不就是你没揣进兜里的利润吗。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:离散制造降本提效的隐形密码 https://www.dachanpin.com/a/tg/67810.html